Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
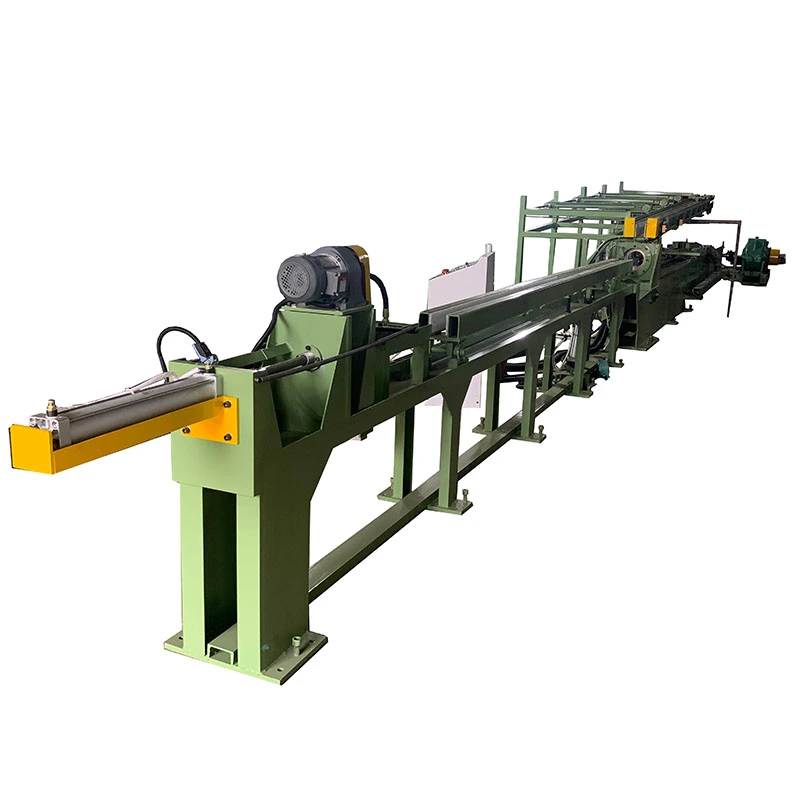
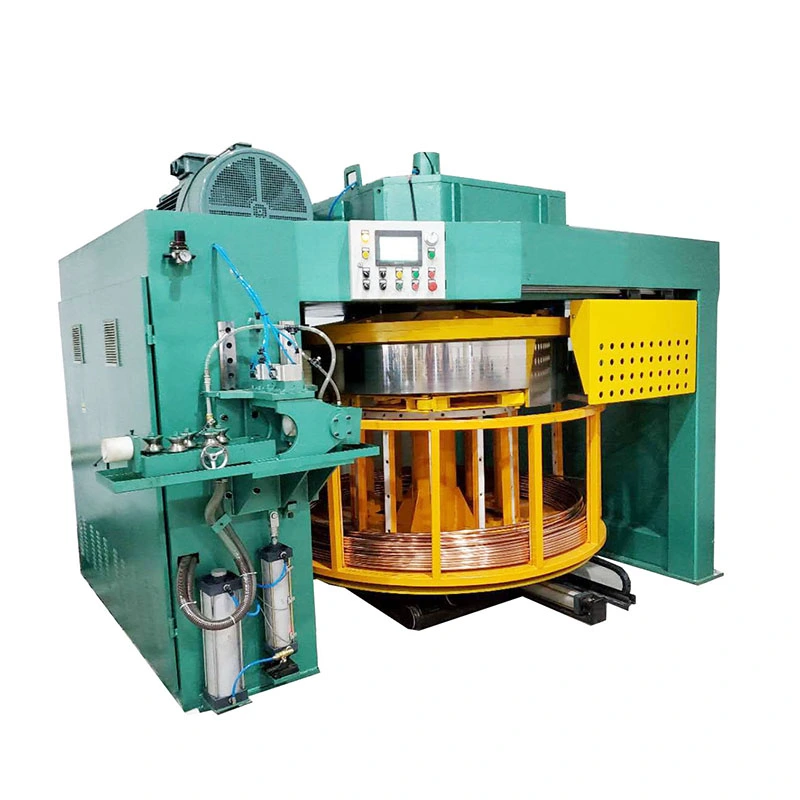
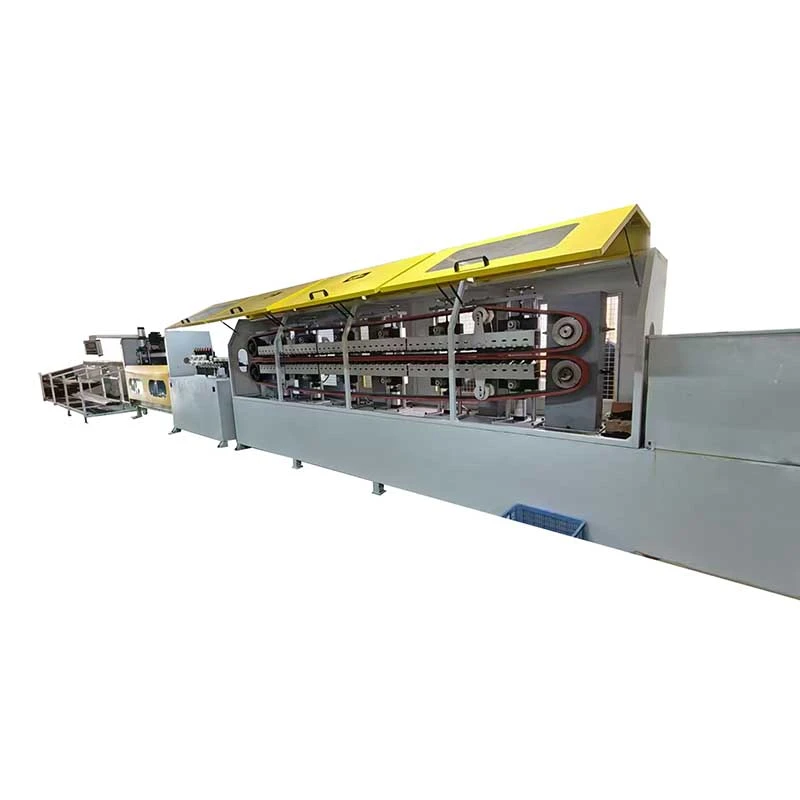
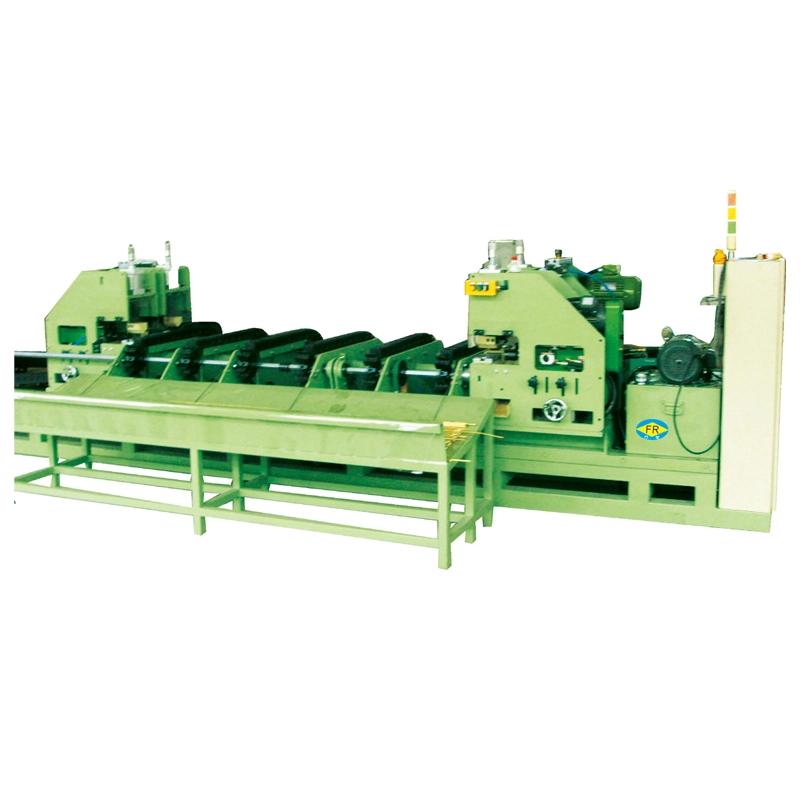
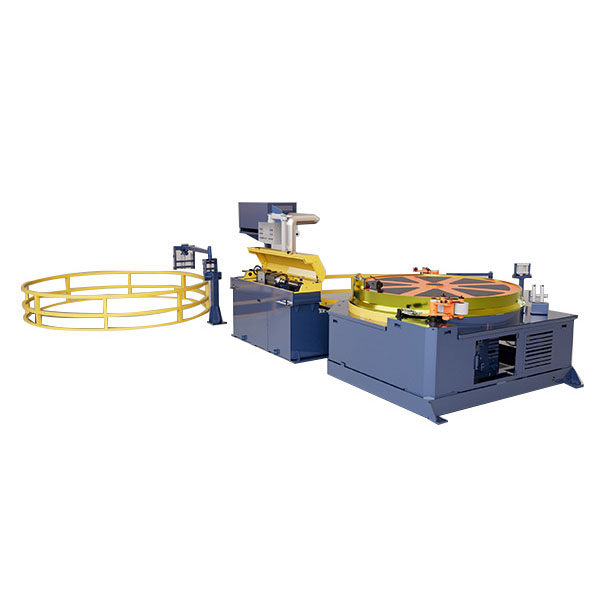
TheMașină automată de tragere la rece de tip șenile cu bobinatoreste proiectat pentru tragere și bobinare continuă atuburi metalice de diametru mic. Cu forțe de tragere de10–50 kNsi accelereaza pana la100 m/min, transmisia pe șenile asigură tragere stabilă și funcționare continuă. Se ocupă de diametre de tub deφ5–40 mmși alimentează materialul tras direct în bobinator, reducândtăierea, manipularea și depozitarea. Potrivit pentru tuburi din cupru, aluminiu, oțel inoxidabil și oțel carbon utilizate înHVAC, auto, electrică și inginerie generală.
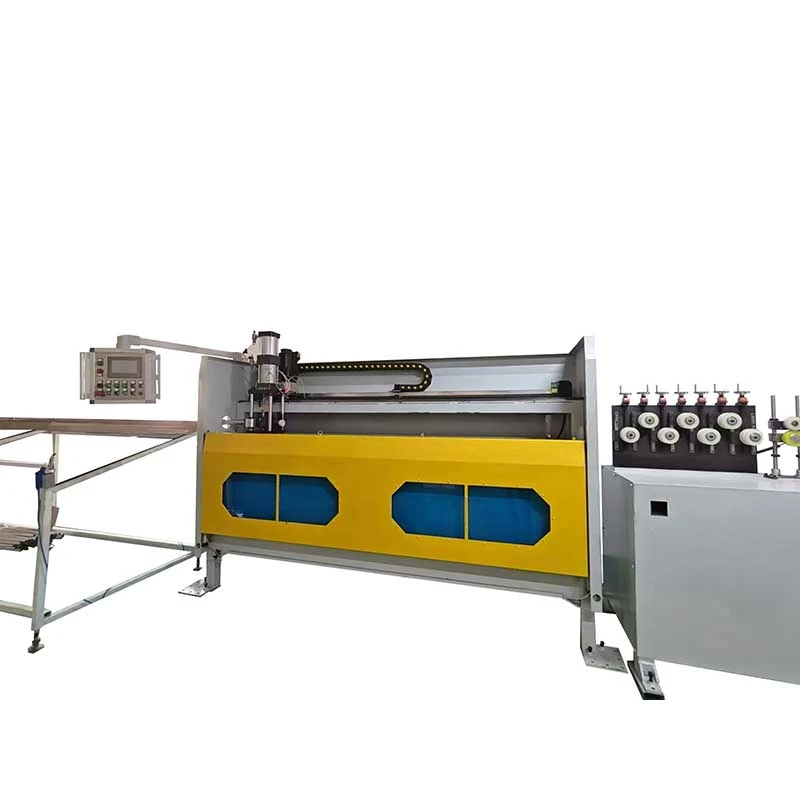
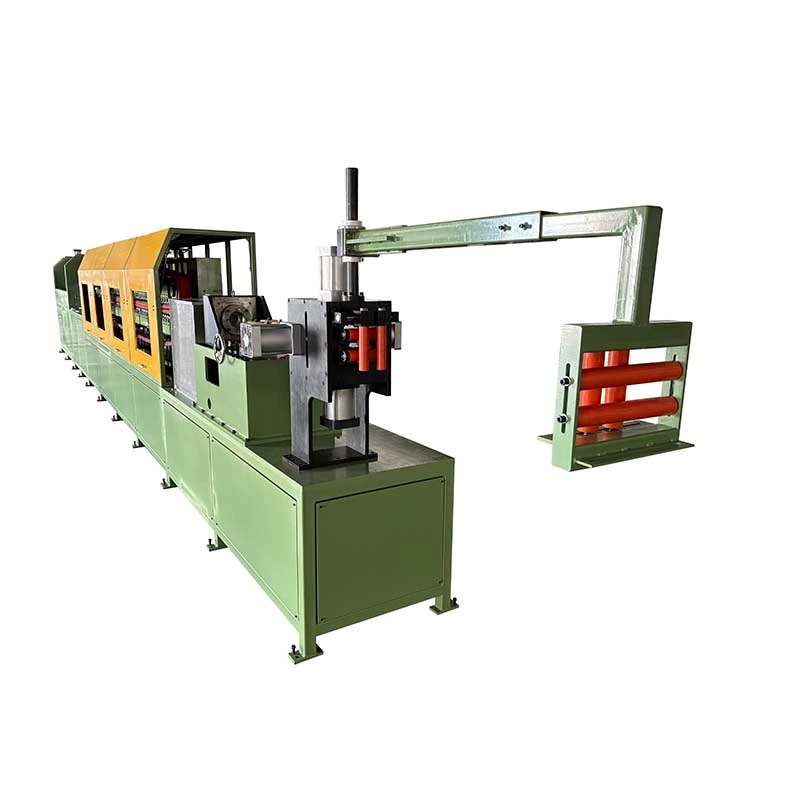
TheMașină automată de tragere la rece de tip șenile cu bobinatoreste conceput pentru producătorii care trebuie să tragă continuu tuburi metalice cu diametru mic și să primească produsul finit în bobine în loc de lungimi drepte. Combină osistem de tragere cu șenile, suport de matriță de precizie, control PLC și stație automată de bobinareîntr-o singură linie de producție, eliminând opririle repetate, descărcarea, tăierea și transferul manual între operațiunile de tragere și bobinare.
Această configurație este deosebit de utilă atunci când produsul este furnizat în lungimi continue lungi pentru îndoirea tubului în aval, tăierea, fabricarea schimbătorului de căldură sau trasarea ulterioară. Seria FR acoperă diametrele tuburilor de laφ5 până la φ40 mm, cu forțe de atrage din10 până la 50 kNși viteze maxime de tragere de80-100 m/min, în funcție de model și de condițiile procesului.


Lanțurile tradiționale sau bancurile hidraulice trag tubul în mișcări individuale. Mașina automată de tragere la rece de tip șenile cu bobinator trebuie să se oprească după fiecare cursă, astfel încât operatorul să poată reseta, descărca sau transfera piesa de prelucrat. Această metodă de operare este acceptabilă pentru tuburile drepte scurte, dar devine ineficientă atunci când clientul are nevoiesute sau mii de metri de tuburi continue de diametru mic.
Sistemul cu șenile schimbă metoda de tragere de la mișcarea cursei intermitente latragere cu frecare continuă. Şenilele superioare şi inferioare prind tubul pe o zonă lungă de contact şi îl trec continuu prin matriţa de tragere. Tubul finit intră apoi direct în bobinator.
Rezultatul nu este doar o viteză de desenare mai mare. Principalele avantaje ale producției sunt mai puține etape de manipulare, mai puțină depozitare intermediară, intervenția redusă a operatorului și un format de produs finit care poate fi transferat direct la procesul următor.
Când desenul continuu contează:Este cel mai valoros pentru tuburile lungi de cupru, aluminiu și oțel, unde volumul de producție și livrarea bobinei sunt mai importante decât producerea de bare drepte individuale.
Când contează mai puțin:Dacă produsul dvs. este furnizat întotdeauna ca lungimi drepte scurte și necesită schimbări frecvente între dimensiuni de tuburi foarte diferite, un banc de tragere convențional poate fi mai potrivit. Prin urmare, selecția mașinii ar trebui să se bazeze pe material, reducerea pe trecere, diametrul finit, lungimea necesară și formatul de livrare, mai degrabă decât viteza numai.
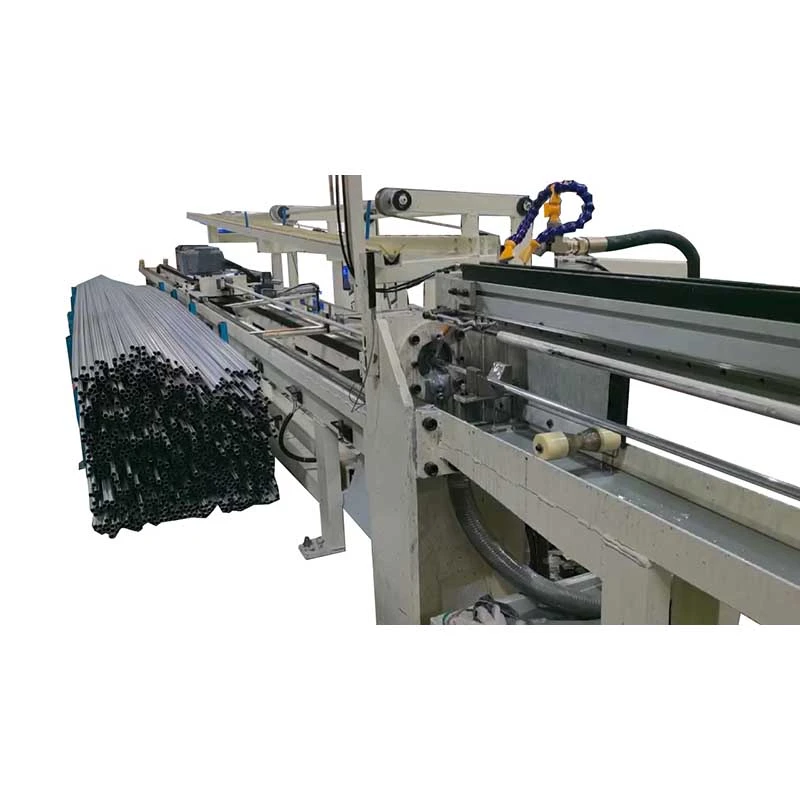
1. Alimentare cu tub:Tubul de intrare este furnizat dintr-un decoiler sau sistem de alimentare cu lungime dreaptă și intră în mașină prin ghidajul de intrare.
2. matriță de desen:Tubul trece printr-o matriță de desenare de precizie, reducând diametrul exterior și controlând profilul dimensional finit. Proiectarea matriței și lubrifierea au un efect direct asupra forței de tragere, a stării suprafeței și a duratei de viață a sculei.
3. Tragere continuă cu șenile:Două șenile paralele prind tubul înainte sau în jurul operațiunii de tragere. Mai multe perechi de cilindri pneumatici aplică presiune controlată pentru a menține frecarea între șenile și tub. Spre deosebire de un banc de tracțiune cu lanț, crawler-ul nu trebuie să se elibereze și să se reseteze după fiecare cursă.
4. Desen cu viteză variabilă:Viteza de desenare este reglabilă continuu în intervalul nominal. Viteza reală de producție ar trebui să fie selectată în funcție de rezistența materialului, dimensiunea tubului, raportul de reducere, lubrifierea și finisarea necesară a suprafeței, mai degrabă decât pur și simplu funcționarea la viteza maximă.
5. Bobinaj sincronizat:Tubul tras intră în stația de bobinare imediat după părăsirea secțiunii de tragere. Viteza de bobinare urmează viteza de tragere pentru a controla tensiunea liniei și a produce o bobină stabilă.
6. Schimbarea bobinei:Când lungimea bobinei sau cantitatea de producție prestabilită este atinsă, sistemul de control oprește linia pentru înlocuirea bobinei și următoarea bobină sau tambur poate fi poziționată pentru producție.
7. Control PLC și HMI:Sistemul de control gestionează viteza de tragere, numărarea lungimii, funcționarea bobinei și secvențierea schimbării bobinei, permițând operatorului să monitorizeze întregul proces de la o singură stație de control.
Acționarea pe șenile oferă tragere continuă în loc de cicluri repetate de tragere și oprire. FR-16 și FR-25 oferă viteze de desenare de până la80 m/min, în timp ce FR-38 ajunge până la100 m/min.
Pentru un producător de tuburi de cupru de volum mare care furnizează bobine lungi producătorilor de HVAC, acest principiu de funcționare poate elimina timpul de nefuncționare asociat cu cursele repetate ale bancului de tragere. Cu toate acestea, viteza maximă nu este automat cea mai bună viteză de producție. Pentru clase dificile de oțel inoxidabil sau rapoarte mari de reducere, o viteză mai mică cu lubrifiere adecvată poate oferi o durată mai bună a sculei și o calitate mai bună a suprafeței.
Lungimea contactului cu șenile variază de la1800 până la 3500 mm. O zonă de contact mai lungă permite ca forța de tragere să fie distribuită pe o lungime mai mare a tubului, reducând riscul de alunecare a șenilelor atunci când este necesară o forță de tragere mai mare.
Acest parametru devine deosebit de important atunci când se prelucrează materiale mai dure, diametre mai mari ale tubului sau reduceri mai mari. Pentru tubul de cupru moale cu o reducere modestă, cel mai lung crawler nu este neapărat necesar.
Seria FR folosește mai multe perechi de cilindri de aer pentru a controla presiunea de strângere a șenilelor. FR-16 folosește 8 perechi, FR-25 folosește 10 perechi și FR-38 folosește 12 perechi.
Scopul este de a menține suficientă aderență prin frecare de-a lungul zonei de tragere fără a se baza pe presiunea excesivă într-un singur punct. Reglarea corectă a presiunii este importantă deoarece presiunea insuficientă poate cauza alunecarea, în timp ce presiunea excesivă poate marca sau deforma suprafața tubului.
Tubul finit este înfășurat direct pe o bobină sau tambur după trasare. Acest lucru este util pentru tubulatura HVAC, refrigerare și auto, unde procesele din aval necesită adesea material continuu lung.
Un producător de tuburi de cupru care utilizează un FR-38 pentru tubulatura de aer condiționat poate, prin urmare, să transfere bobina finită direct la producția ulterioară de tăiere, îndoire sau schimbător de căldură, în loc să taie mai întâi materialul în lungimi drepte, să-l grupeze și apoi să-l alimenteze într-un alt proces.
Cele trei modele standard acoperă cerințe diferite de diametru și forță de tragere. Selectarea unui model mai mare pur și simplu pentru că oferă o viteză maximă mai mare poate crește costurile cu echipamente și energie fără a îmbunătăți producția dacă dimensiunea și reducerea necesară a tubului sunt mici.
| Model | FR-16 | FR-25 | FR-38 |
| Gama de diametre a tubului | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Forța de tragere | 10 kN | 30 kN | 50 kN |
| Puterea motorului principal | 15 kW | 22 kW | 37 kW |
| Viteza de desenare | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Perechi de cilindri de aer | 8 perechi | 10 perechi | 12 perechi |
| Lățimea crawlerului | 80 mm | 100 mm | 120 mm |
| Lungimea contactului cu șenile | 1800 mm | 2500 mm | 3500 mm |
| Stație de bobinare | Integrat | Integrat | Integrat |
Alegerea modelului:FR-16 este potrivit pentru tuburi de dimensiuni mai mici de până la φ16 mm; FR-25 oferă o forță de tragere mai mare pentru aplicații φ10-φ25 mm; FR-38 este destinat pentru tuburi de dimensiuni mai mari de până la φ40 mm și aplicații care necesită o forță de tragere de până la 50 kN. Selecția finală ar trebui să fie confirmată din diametrul de pornire, diametrul final, calitatea materialului, reducerea per trecere, metoda de lubrifiere și producția necesară.
Materiale tipice:Tuburi din cupru și aluminiu pentru serpentine de aer condiționat, sisteme frigorifice, condensatoare și evaporatoare.
Scenariul clientului:Un producător de tuburi de cupru folosește un banc de tracțiune cu șenile FR-38 cu spirală integrată pentru a produce tuburi lungi de aer condiționat. Procesul de tragere continuă permite tubului tras să intre direct în bobinator, reducând nevoia de tăiere intermediară și transfer manual înainte de următoarea operațiune de producție.
Pentru această aplicație, viteza de tragere și stabilitatea bobinei sunt de obicei mai importante decât numai forța maximă de tragere. Ungerea, starea matriței și toleranța dimensională finală trebuie evaluate împreună cu cerințele de ieșire.
Materiale tipice:Tuburi din oțel carbon, oțel inoxidabil, cupru și aluminiu pentru liniile de frână, sistemele de alimentare cu combustibil și sistemele de aer condiționat al vehiculelor.
Scenariul clientului:Un furnizor de țevi de automobile folosește un FR-25 pentru producția continuă de țevi spiralate de diametru mic. Sistemul de tragere pe șenile evită accelerarea și decelerația repetată asociată tragerii intermitente, ajutând producătorul să mențină un proces continuu mai stabil înainte de tăierea și formarea în aval.
Pentru tuburile auto, starea suprafeței și consistența dimensională pot fi mai importante decât atingerea celei mai mari viteze posibile a liniei, deoarece defectele pot deveni costisitoare după îndoire, evazare sau asamblare.
Materiale tipice:Oțel inoxidabil și alte aliaje de precizie utilizate pentru tuburi de diametru mic și componente de instrumente.
Scenariul clientului:Un producător de dispozitive medicale folosește un FR-16 pentru a trage tuburi din oțel inoxidabil de diametru mic pentru tăierea și asamblarea ulterioară. Procesul continuu este potrivit atunci când sunt necesare lungimi de tuburi lungi și consistente înainte ca materialul să fie tăiat în componente individuale.
Pentru aplicațiile medicale și de instrumente, viteza maximă este de obicei mai puțin importantă decât controlul dimensional, starea suprafeței, stabilitatea sculelor și inspecția de calitate trasabilă.
Tuburile mici de cupru, aluminiu și oțel pot fi trase și bobine pentru componente electrice, instrumente, componente de transfer de căldură și alte produse de inginerie. Configurația integrată a bobinei este cea mai utilă în cazul în care următorul proces poate accepta material continuu.
Pachetul standard al mașinii includesistem de tragere pe șenile, motor principal, cutie de viteze, suport matriță, sistem pneumatic de prindere, stație de bobinare integrată, dulap de control PLC cu HMI și componente standard ale mașinii.
Motoarele de desen pentru anumite dimensiuni ale tubului sunt selectate în mod normal în funcție de materialul și programul de trecere al clientului și pot fi cotate separat. Desfăşuratoarele, echipamentele suplimentare de alimentare, tamburele speciale de bobinare, automatizările personalizate și alte echipamente din amonte sau din aval pot fi configurate în funcție de linia de producție.
| MOQ | 1 set complet de mașini |
| Prețuri bazate pe cantitate | 1 set / 2-4 seturi / 5+ seturi; Pretul unitar final este cotat in functie de model, configuratie si cantitatea comandata |
| Termen comercial | Portul FOB Shenzhen, China; alte Incoterms disponibile prin acord |
| Termen de plată | 30% avans după confirmarea comenzii; Sold de 70% înainte de expediere după testul de acceptare din fabrică |
| Timp standard de livrare a comenzii | FR-16 / FR-25: aproximativ 30-60 de zile; FR-38 și configurații personalizate: aproximativ 60-90 de zile |
| Comanda urgenta | Producția prioritară poate fi aranjată în funcție de capacitatea și configurația fabricii. Data de livrare accelerată trebuie confirmată în oferta comercială înainte de plasarea comenzii. |
| garanție | 12 luni de la punere în funcțiune |
Important:Termenul de livrare începe după ce specificațiile tehnice, cerințele de desen și termenii comerciali sunt confirmate. Matricele personalizate, automatizarea specială, componentele electrice importate și cerințele de testare specifice clientului pot afecta programul final de livrare.
Mașina automată de tragere la rece de tip cu șenile cu bobinator este proiectată în funcție de procesul real de extragere a tubului al clientului, mai degrabă decât selectată numai după diametrul nominal al tubului. Înainte de producție, echipa tehnică poate evaluacalitatea materialului, dimensiunea de pornire, dimensiunea finală, raportul de reducere, forța de tragere necesară, viteza de producție și cerințele de bobinare.
1. Ingineria proceselor:Confirmați materialul tubului, dimensiunile, aranjamentul matrițelor, configurația șenilelor și cerințele de bobinare.
2. Inspecția materialului:Inspectați oțelul cheii, arborii, angrenajele, componentele șenilelor și alte piese portante înainte de prelucrare.
3. Prelucrare de precizie:Cadrele mașinii pe șenile și componentele mecanice majore în conformitate cu desenele tehnice și toleranțele necesare.
4. Ansamblu mecanic:Asamblați transmisia pe șenile, cutia de viteze, sistemul de prindere pneumatică, suportul matriței și sistemul de bobinare.
5. Integrare electrică:Instalați PLC, HMI, senzori, motoare și componente de control și completați cablarea mașinii.
6. Punerea în funcțiune a PLC:Verificați controlul vitezei de desenare, numărarea lungimii, sincronizarea bobinei și secvența de schimbare a bobinei.
7. Testare din fabrică:Mașina este supusă funcționării în gol și testării de sarcină. Acolo unde sunt disponibile mostre de tuburi ale clienților, performanța de desenare și bobinare poate fi verificată folosind materialul real.
8. Inspecție finală:Verificați dimensiunile mașinii, funcțiile electrice, funcționarea pneumatică, lubrifierea, dispozitivele de siguranță și starea bobinei finite.
9. Ambalaje de export:Mașina este ambalată conform cerințelor de transport în străinătate, cu protecție împotriva umidității, coroziunii și daunelor cauzate de manipulare.
Inginerie Drawbench din 1998.FangRong s-a concentrat pe trefilarea la rece și echipamentele aferente de formare a metalelor de mai bine de două decenii. Contextul ingineresc al companiei include un parteneriat taiwanez cu echipamente de desen și dezvoltarea ulterioară independentă a producției.
Două unități de producție.Facilitățile de producție Dongguan și Yangjiang sprijină fabricarea mecanică, asamblarea, testarea și livrarea echipamentelor pentru diferite volume de comenzi.
Experiență internațională în instalare.Echipamentele FangRong au fost furnizate clienților din peste 70 de țări, oferind experiență practică cu diferite materiale pentru tuburi, cerințe de producție și condiții din fabrică.
Testare de acceptare din fabrică.Funcțiile cheie de operare sunt verificate înainte de expediere. Pentru proiectele în care mostrele clienților sunt furnizate în avans, procesul de desenare și bobinare poate fi testat față de materialul de producție real.
Suport de inginerie bazat pe aplicații.Echipa tehnică poate ajuta cu selecția matrițelor, calculul forței de tragere, planificarea programului de trecere, configurarea cu șenile, aspectul mașinii și cerințele de bobinare. Acest lucru este deosebit de important atunci când înlocuiți un banc de tragere intermitent cu o linie de tragere continuă.
ISO 9001:2015— Sistem de management al calității care acoperă proiectarea, producția, instalarea și service-ul. Certificat Nr. UQ231211R1.
Marcaj CE— Mașinile FR standard sunt furnizate cu documentație de conformitate CE aplicabilă configurației mașinii și cerințelor UE relevante. Evaluarea siguranței mașinilor se bazează pe cerințele aplicabile aleDirectiva 2006/42/CEși standardele armonizate asociate.
Inspecție SGS— Inspecția terță parte poate fi aranjată pentru specificațiile, performanța și cerințele de siguranță convenite ale mașinii.
Portofoliul de brevete— FangRong a dezvoltat tehnologii brevetate referitoare la echipamentele de desenare, suporturile de matriță, mecanismele de tensionare și alte componente de formare a metalelor.
Nota:Conformitatea CE este specifică configurației. Dacă mașina va fi importată în UE, trebuie să se confirme dosarul tehnic final, declarația de conformitate, dispozitivele de siguranță și configurația electrică pentru mașina exactă furnizată. Documentația UKCA și alte cerințe specifice pieței pot fi discutate înainte de producție.
Mașina automată de tragere la rece de tip crawler la bobină este pregătită pentru expediere internațională cu ambalaj orientat spre export și protecție pentru componente mecanice, electrice și pneumatice. Metoda finală de ambalare depinde de dimensiunile mașinii, ruta de transport și dacă echipamentul este expediat ca mașină completă sau în secțiuni separate.
Pentru proiectele de peste mări, lista de ambalare, dimensiunile mașinii, greutatea brută și aranjamentul de încărcare sunt confirmate înainte de expediere, astfel încât cumpărătorul să poată pregăti în avans vămuirea, transportul interior și echipamentul de descărcare din fabrică.
Începeți cu diametrul real al tubului și forța de tragere, mai degrabă decât viteza maximă. FR-16 acoperă φ5-φ16 mm și oferă 10 kN; FR-25 acoperă φ10-φ25 mm și oferă 30 kN; FR-38 acoperă φ10-φ40 mm și oferă 50 kN. De asemenea, trebuie luate în considerare rezistența materialului, diametrul de pornire, diametrul final și reducerea per trecere.
Da, seria FR poate fi configurată pentru cupru, aluminiu, oțel inoxidabil, oțel carbon și aliaje speciale selectate. Cu toate acestea, nu se presupune că aceeași mașină folosește matrițe, lubrifiere sau parametri identici pentru fiecare material. Materialele mai dure necesită, în general, mai multă forță de tragere și un control mai atent al reducerii și lubrifierii.
Nr. 100 m/min este viteza maximă nominală a FR-38 în condiții adecvate de proces. Viteza reală de producție depinde de material, dimensiunile tubului, reducerea, designul matriței, lubrifierea, cerințele de suprafață și condițiile de bobinare. Rularea la viteza maximă este utilă numai atunci când procesul complet poate menține o calitate stabilă la acea viteză.
Principala diferență este metoda de tragere. Un banc de tracțiune convențional trage în curse, în timp ce sistemul cu șenile oferă tragere continuă pe bază de frecare. Acest lucru este avantajos pentru tuburile lungi continue deoarece reduce ciclurile de oprire-pornire și permite produsului tras să intre direct în bobinator.
Presiunea corespunzătoare a șenilelor, starea căii, alinierea și lubrifierea procesului sunt importante. Presiunea excesivă de strângere poate deteriora suprafețele sensibile, în timp ce presiunea insuficientă poate provoca alunecarea. Prin urmare, sistemul de prindere trebuie ajustat în funcție de materialul tubului și de cerințele de suprafață, mai degrabă decât de aplicarea unei presiuni maxime.
Vă rugăm să furnizațicalitatea materialului, diametrul tubului de pornire, diametrul final, grosimea peretelui tubului, dacă este cazul, viteza de tragere necesară, producția țintă, dimensiunile bobinei și sursa de alimentare disponibilă. Un eșantion de desen sau un program de trecere existent este, de asemenea, util. Acești parametri permit verificarea forței de tragere necesare și a modelului de mașină înainte de ofertare.
Mașina standard include sistemul de desen și suportul matriței. Matrițele pentru dimensiuni specifice ale tubului sunt selectate în funcție de materialul și dimensiunile clientului și sunt în mod normal cotate în funcție de procesul de desenare solicitat.
Da. Configurația din seria FR include o stație de bobinare integrată. Bobinatorul urmează viteza liniei de tragere și înfășoară tubul finit pe bobina sau tamburul specificat. Cerințele privind lungimea bobinei, tensiunea și schimbarea trebuie confirmate în timpul specificațiilor tehnice.
MOQ standard este1 set complet de mașini. Pot fi pregătite oferte pe bază de cantitate1 set, 2-4 seturi și 5+ seturi. Prețul unitar final depinde nu numai de cantitate, ci și de modelul selectat, scule, configurația bobinei, automatizare și cerințele specifice clientului.
Cotația standard FOB se bazează pePortul Shenzhen, China. Dacă aranjamentul dvs. logistic necesită un alt port chinezesc, termenul de transport și costul de transport intern pot fi recalculate în cotație.
Comenzile standard FR-16 și FR-25 necesită în general30-60 de zile. FR-38 și mașinile cu configurații personalizate necesită în general60-90 de zile. Termenul de livrare confirmat începe după finalizarea specificațiilor tehnice și a detaliilor comenzii.
Producția prioritară poate fi discutată pentru proiecte urgente. O comandă accelerată depinde de capacitatea curentă a fabricii, disponibilitatea componentelor și configurația mașinii. Data de livrare accelerată trebuie confirmată în scris în oferta comercială înainte de plasarea comenzii.
Aranjamentul standard de plată este30% depozit după confirmarea comenzii și 70% sold înainte de expediere după testarea de acceptare din fabrică. Termenii alternativi pot fi discutați pentru proiectele calificate.
Mașina este verificată pentru funcționarea mecanică, funcțiile electrice, prindere pneumatică, controlul vitezei de tragere, sincronizarea bobinei, funcțiile de siguranță și asamblarea generală. Când sunt furnizate mostre de tuburi ale clienților, pot fi aranjate teste reale de desen și bobinaj înainte de expediere.
Da. FangRong poate oferi îndrumări de instalare, asistență pentru punere în funcțiune și instruire pentru operator. Instruirea poate acoperi funcționarea mașinii, schimbarea matrițelor, întreținerea de rutină, reglarea șenilelor și diagnosticarea defecțiunilor de bază. Aranjamentul exact al serviciului este confirmat în funcție de proiect și destinație.
Perioada standard de garanție este12 luni de la punere în funcțiune. Piesele de schimb obișnuite, cum ar fi componentele șenilelor, angrenajele, garniturile și senzorii pot fi furnizate în funcție de configurația mașinii. Asistența tehnică de la distanță este, de asemenea, disponibilă pentru probleme de operare și întreținere.
Da, în cazul în care clientul poate furniza material reprezentativ pentru tub și informațiile necesare despre desen în avans. Testarea cu materialul propriu-zis este deosebit de utilă pentru aplicații noi, deoarece permite ca forța de tragere, viteza, lubrifierea, starea suprafeței și performanța bobinei să fie evaluate înainte de livrare.
Cumpărătorul trebuie să pregătească fundația necesară, pozițiile de ancorare, alimentarea cu energie electrică, aer comprimat, sistemul de lubrifiere și echipamentul de manipulare a materialelor în conformitate cu aspectul final al mașinii. FangRong poate furniza desene de fundație, informații despre șuruburi de ancorare și cerințe de instalare înainte de expediere.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel