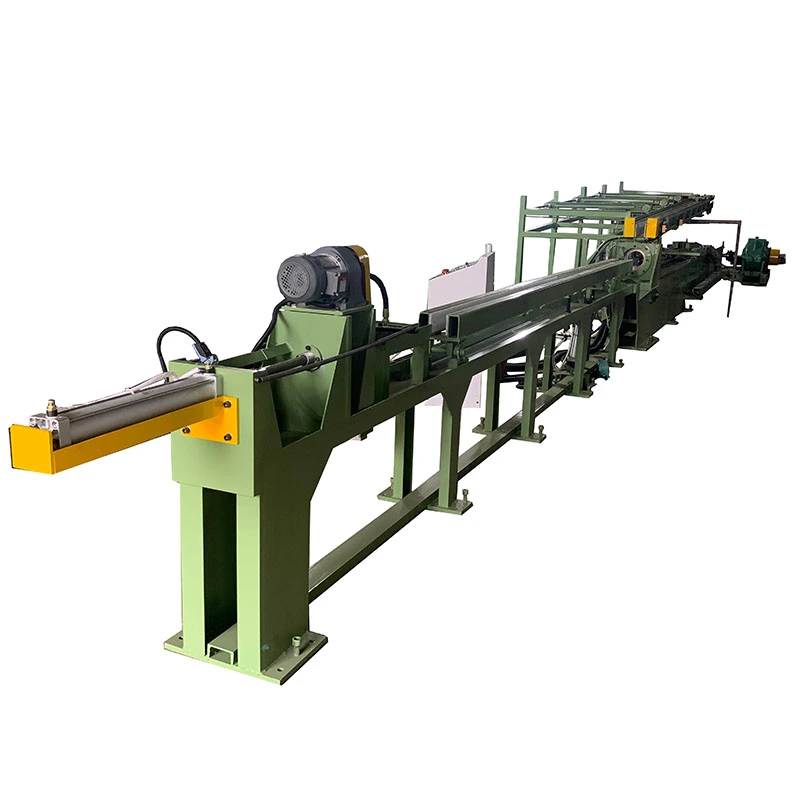
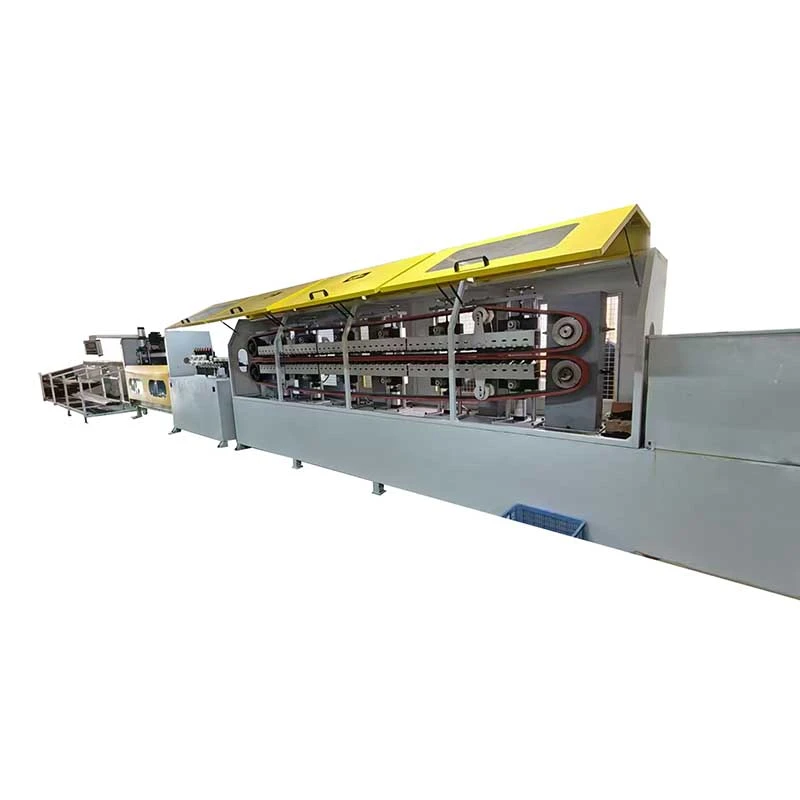
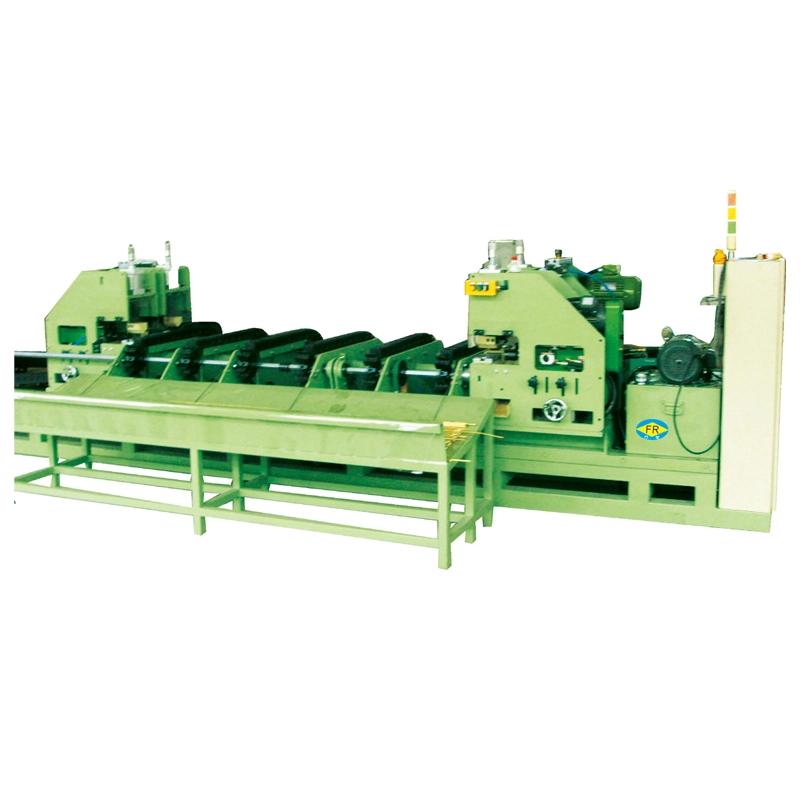
ale lui FangRongLinie complet automatăcombină îndreptarea, tragerea la rece, îndreptarea, tăierea și teșirea într-o singură linie de producție conectată. În loc să mute barele semifabricate între mașini separate, materialul intră la capătul de alimentare și trece prin procesele necesare în secvență. Această configurație este deosebit de utilă pentru fabricile care produc cantități mari de bare sau tuburi cu lungime fixă, unde transferul manual și poziționarea repetată au devenit un blocaj.
O singură linie, de la bara brută la lungimea finală
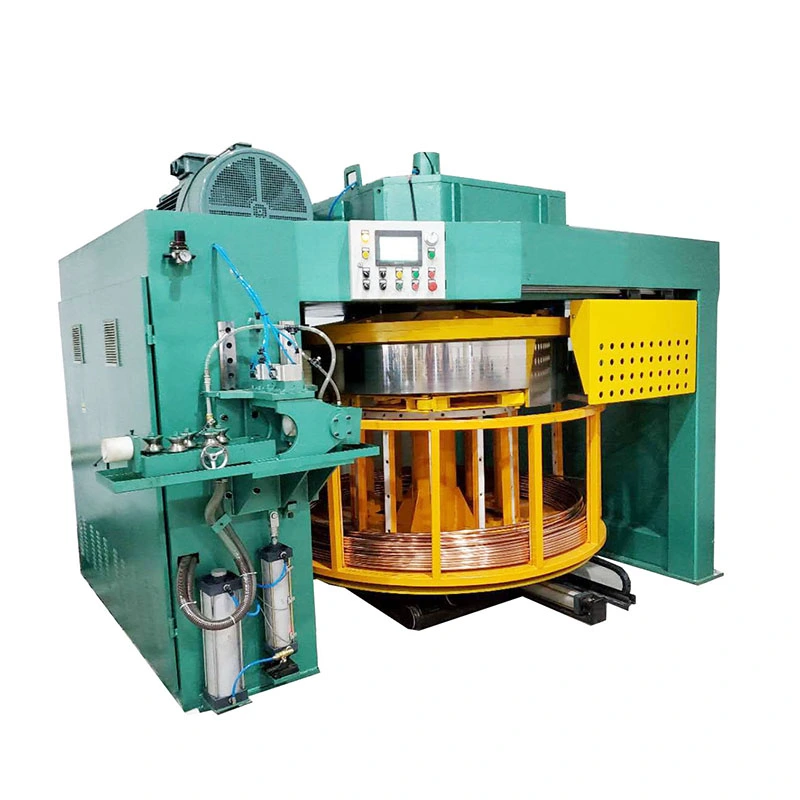
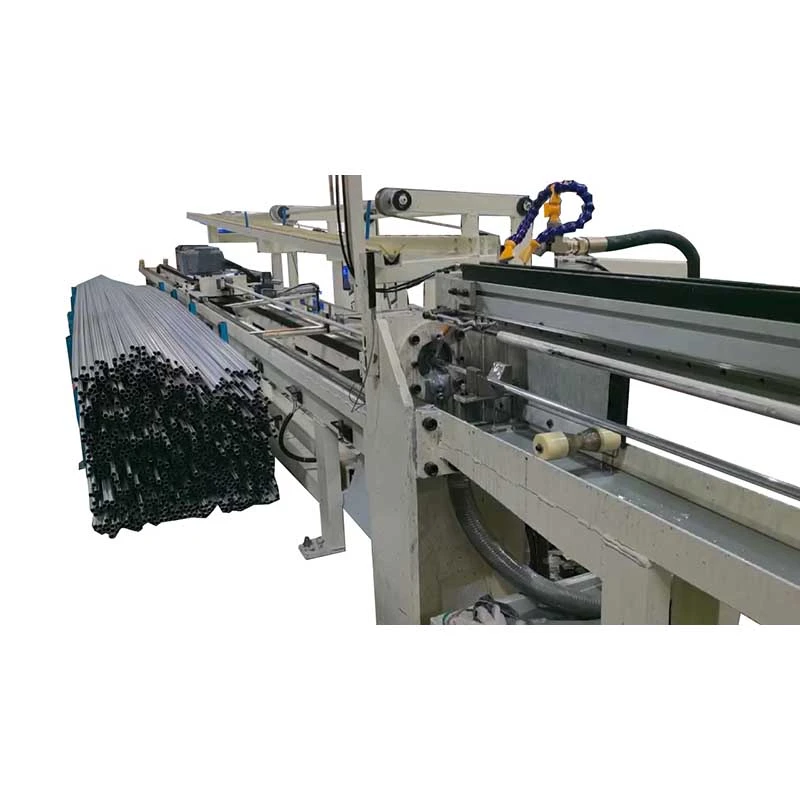
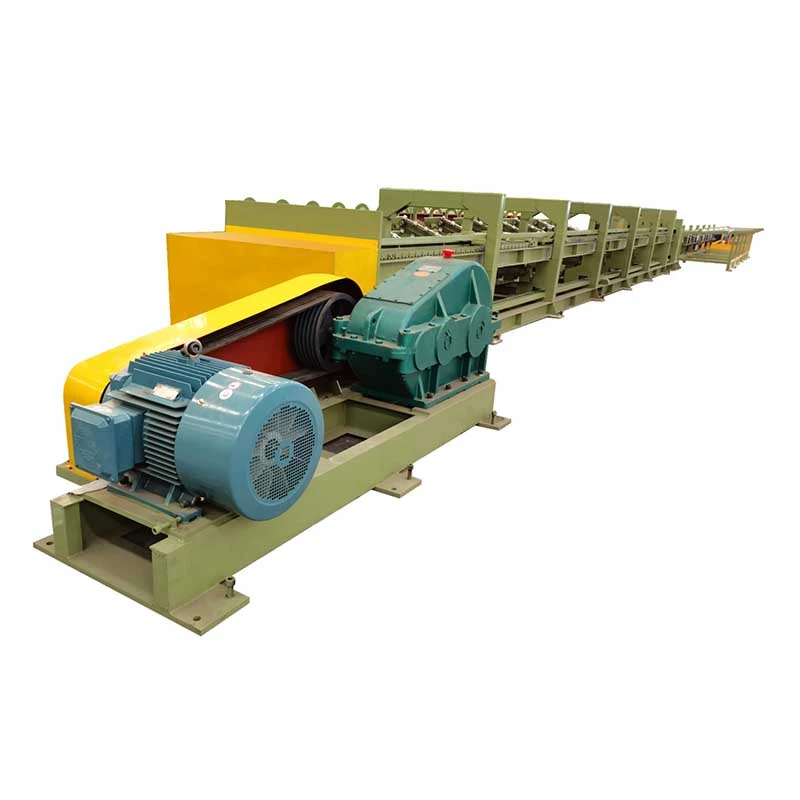
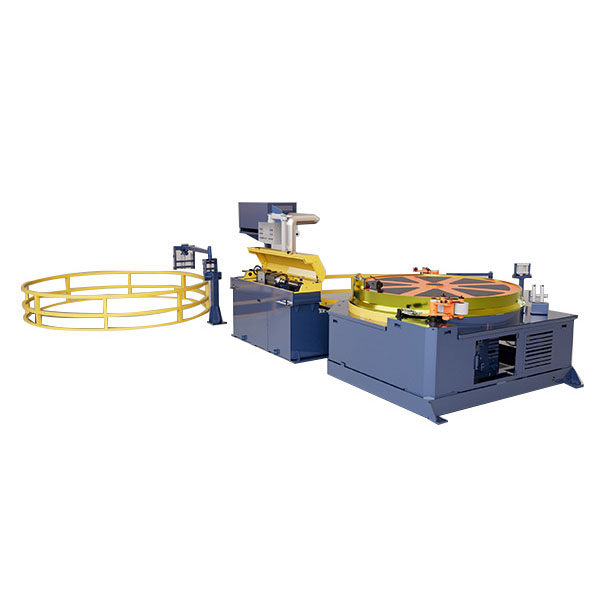
Procesul începe cu un cap de împingere hidraulic care pregătește materialul pentru tragere, urmat de unitatea principală de tragere, îndreptatorul cu role multiple, forfecarea zburătoare și stația automată de teșire. Fiecare etapă are o sarcină specifică: capul de împingere trece materialul prin matriță, tragerea reduce secțiunea, îndreptarea corectează curbura reziduală, tăierea stabilește lungimea finită, iar teșirea pregătește capetele pentru următoarea operație de asamblare sau prelucrare.
Indicare → Desenare la rece → Îndreptare → Tăiere → Teșire
Menținerea acestor operațiuni conectate poate reducemanipulare intermediară, aliniere manuală și depozitare a lucrărilor în curs. Acest lucru devine mai vizibil atunci când un produs este produs în mod repetat cu aceleași specificații, iar operatorii ar petrece altfel o cantitate semnificativă de timp transferând și resetând materialul între mașini.
Avantajul nu este pur și simplu mai puține mașini pe podeaua atelierului. O rută de producție conectată poate reduce, de asemenea, cantitatea de manipulare a materialelor între procese și poate face fluxul general de lucru mai ușor de gestionat.
Construit în jurul sarcinii desenului
Interval de linie automată:FR-5T până la FR-200T
Forța hidraulică a capului de împingere:10T până la 300T
Cilindru cu cap împingător:φ63×200mm până la φ300×300mm
Puterea motorului desenului principal:22kW până la 400kW
Puterea pompei de ulei hidraulice:5,5 kW până la 160 kW
Diametrul barei aplicabil:aproximativ 13–100 mm, în funcție de configurație
Aceste cifre nu sunt opțiuni independente. Diametrul de pornire, calitatea materialului, reducerea tragerii, dimensiunea finită și ciclul de producție determină forța de tragere necesară, capacitatea hidraulică și puterea motorului. O linie proiectată pentru bare de precizie mai mici, de exemplu, nu are nevoie de aceeași configurație ca și cea care desenează secțiuni mai mari de oțel de înaltă rezistență.
Prin urmare, FangRong construiește linia în jurul procesului de desenare real, mai degrabă decât să selecteze fiecare modul separat după capacitatea nominală a mașinii. Acest lucru ajută la potrivirea echipamentului la cerințele de material și de producție fără a adăuga o capacitate care nu este necesară.
Sincronizarea contează mai mult decât adăugarea mai multor automatizări
Odată ce mai multe mașini sunt conectate, partea dificilă este să le facă să funcționeze ca un singur proces. Unitatea de desen, îndreptatorul, freza și stația de teșire nu pot funcționa independent dacă materialul trebuie să ajungă la fiecare stație la momentul și poziția corectă.
FangRong folosește o centralăSistem de control PLC Mitsubishipentru a coordona servomotorizările, unitățile hidraulice și manipularea automată. Sistemul de control gestionează secvența de operare între stații, în timp ce viteza și tensiunea sunt coordonate pentru a reduce opririle inutile, acumularea de material și mișcările nepotrivite.
Pentru producția care implică schimbări frecvente de produs, setările de proces stocate pot reduce, de asemenea, cantitatea de ajustări repetate necesare de către operatori. Acest lucru este deosebit de util atunci când aceeași linie se ocupă de mai multe specificații de producție stabilite.
Unde o linie complet automată are sens
Acest tip de linie este cel mai potrivit atunci când traseul de producție este repetitiv și produsul finit necesită mai multe operațiuni consecutive. Aplicațiile tipice includarbori de transmisie auto, tuburi pentru cadru de biciclete, picioare de mobilă și conducte electrice.
Pentru producția de volum redus, cu multe dimensiuni diferite, o linie complet integrată nu este întotdeauna cea mai bună alegere. Mașinile separate pot oferi o mai mare flexibilitate atunci când produsele se schimbă frecvent. Linia automată devine mai atractivă atunci când specificațiile stabile, randamentul ridicat și manipularea manuală redusă sunt mai importante decât flexibilitatea maximă a procesului.
De ce să alegeți FangRong pentru linia completă
FangRong nu furnizează numai mașinile individuale din linie. Experiența noastră acoperă secvența completă aîndreptarea, desenarea, îndreptarea, tăierea și teșirea, permițând ca aspectul echipamentului și logica de control să fie luate împreună de la început.
Pentru client, un proiect Full Automatic Line poate acoperi selecția echipamentelor, aspectul liniei, coordonarea electrică și hidraulică, instalarea, punerea în funcțiune și formarea operatorilor. Dacă cerințele de producție se schimbă mai târziu, stațiile individuale pot fi, de asemenea, evaluate ca parte a procesului existent, mai degrabă decât tratate ca echipamente independente.
Cu peste 30 de ani de experiență în echipamente și fabrici de formare a metalelor din Guangdong, FangRong se concentrează pe construirea de linii de desen și finisare în jurul materialului, dimensiunilor, producției și cerințelor din aval ale clientului.
Obiectivul este simplu:mai puțină manipulare între procese și un traseu mai consistent de la materialul de intrare la piesele finite.


 Whatsapp