Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
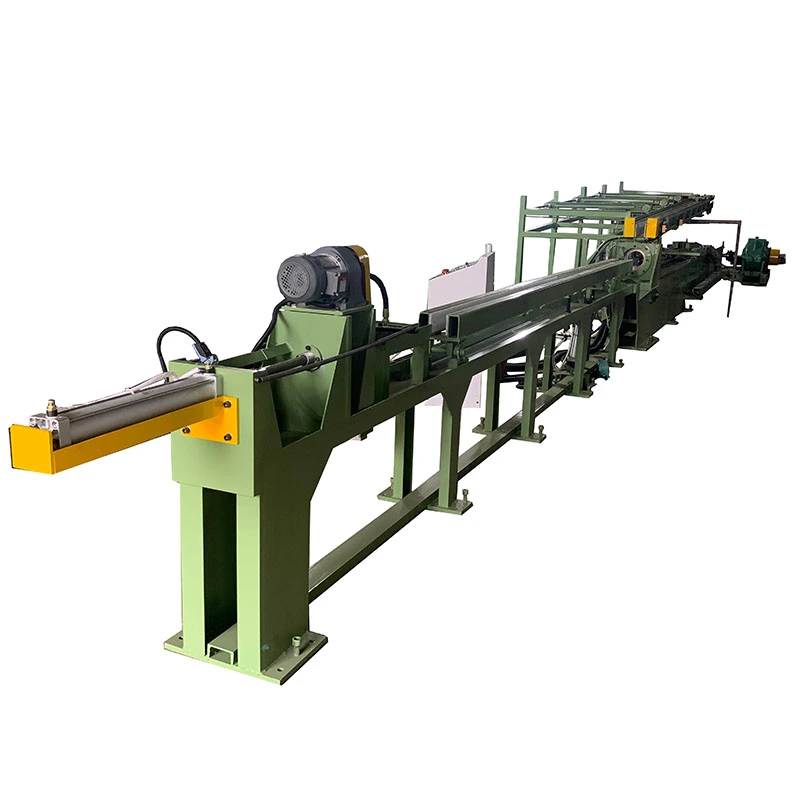
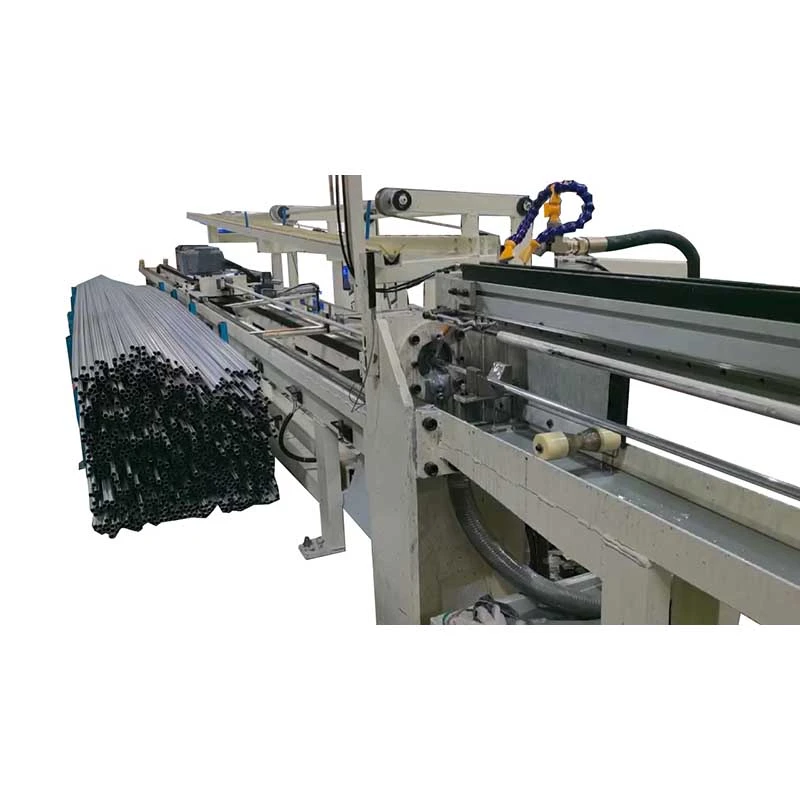
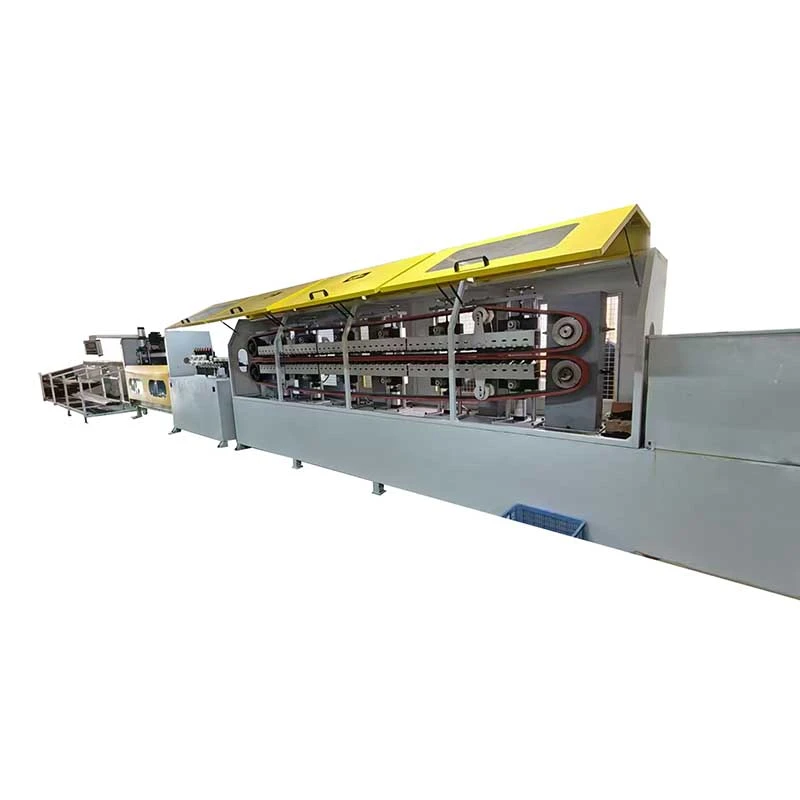
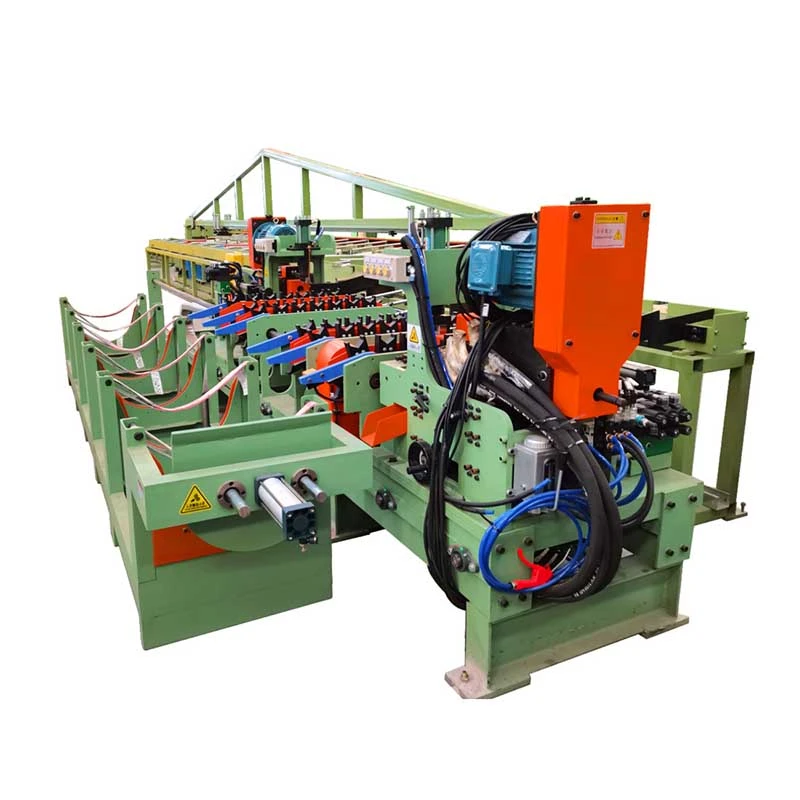
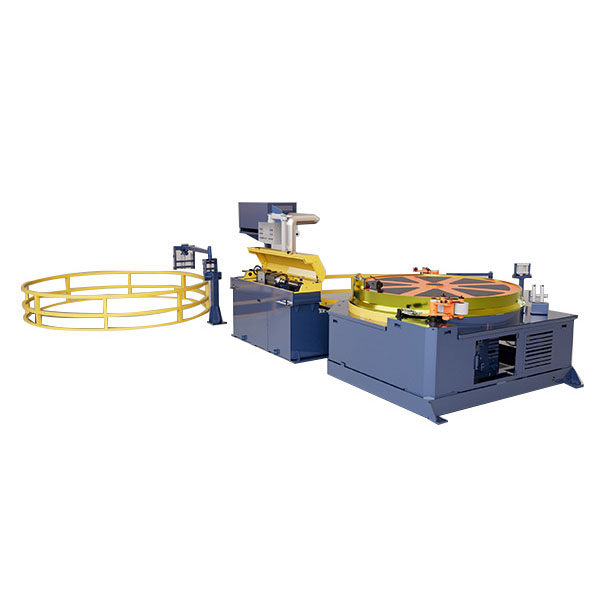
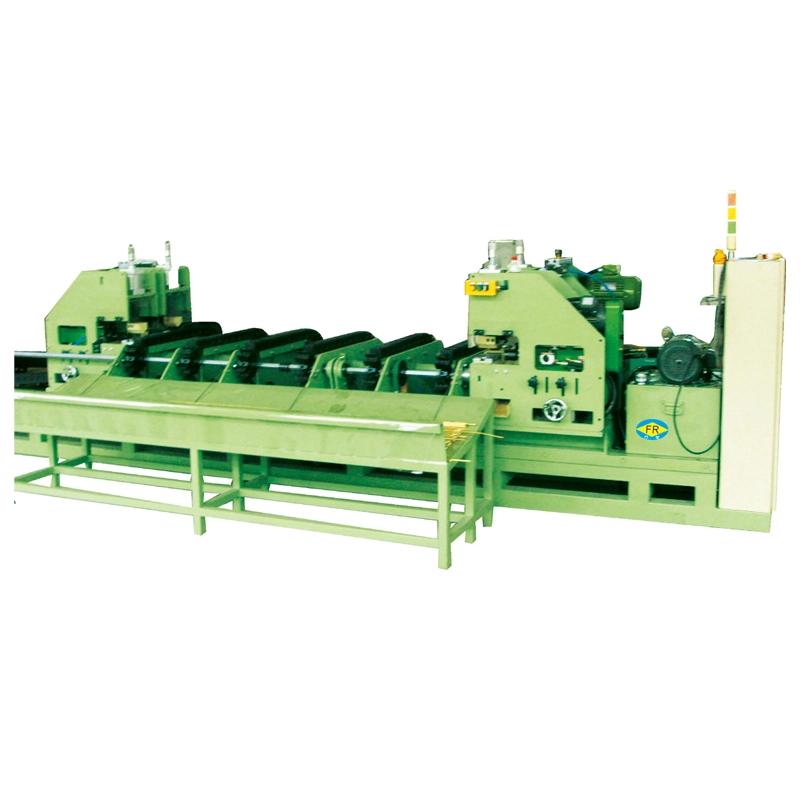
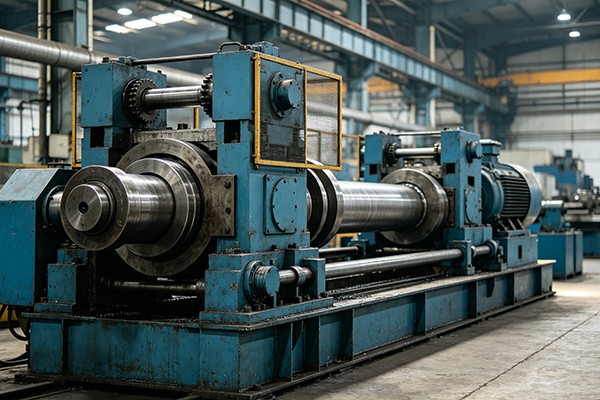
TheLinie automată de tăiere și teșire a îndreptării desenului de îndreptareintegrează îndreptarea, desenarea la rece, îndreptarea, tăierea și teșirea într-un singur proces automat. Cu forțe hidraulice ale capului de împingere de10-300 de toneși capacități de desen de5-200 de tone, prelucrează bare rotunde solide dinØ13–100 mm. Transferul automat reduce forța de muncă, daunele cauzate de manipulare și risipa de indicare, în timp ce controlul PLC centralizat sprijină producția și trasabilitatea consecvente. Potrivit pentruoțel carbon, oțel aliat, oțel inoxidabil, cupru și bare de aluminiuutilizat în elemente de fixare, arbori auto, role lagăre și componente de precizie.
TheLinie automată de tăiere și teșire a îndreptării desenului de îndreptareeste un sistem complet de finisare a barelor pentru producătorii care trebuie să transforme barele rotunde în bare finisate trase, îndreptate, tăiate la lungime și teșite, cu o manipulare manuală minimă. Se combinăîndreptare, tragere la rece, îndreptare, tăiere cu lungime fixă și teșire la capătîntr-o singură linie de producție în loc de mișcarea barelor între cinci mașini independente.
Această configurație este deosebit de utilă atunci când contează calitatea suprafeței, dimensiunile repetabile și trasabilitatea producției. Mutarea manuală a barelor lungi între mașini separate poate introduce zgârieturi, zgârieturi, erori de orientare și configurare inconsecventă. Un sistem de transfer integrat menține bara pe o rută controlată de proces de la stocul brut la produsul finit.
FangRong construiește linia în jurul mașinilor sale de tragere la rece din seria FR, cu capacități de tragere de la5 până la 200 de toneși capacități hidraulice cap de împingere de la10 până la 300 de tone. Configurațiile standard acoperă bare rotunde solide dinØ13 până la Ø100 mm. În funcție de material și raportul de reducere, linia poate fi configurată pentru oțel carbon, oțel aliat, oțel inoxidabil, cupru, aluminiu și aliaje de specialitate selectate.
O linie cu cinci stații nu este automat mai bună decât cinci mașini individuale. Principalul avantaj apare atunci când aceeași bară trebuie să treacă în mod repetat prin mai multe operațiuni de finisare la volum de producție mediu sau mare.
De exemplu, aProducător de elemente de fixare care produce bare trase pentru captură la recepoate avea nevoie de un diametru constant, dreptate și lungime de tăiere înainte ca materialul să intre în procesul de poziție. În această situație, combinarea tragerii, îndreptării și tăierii reduce încărcarea și descărcarea repetată și menține constantă referința de producție.
Pentru un atelier de lucru care prelucrează multe dimensiuni de bare neînrudite în loturi mici, mașinile separate pot oferi mai multă flexibilitate. Linia integrată devine mai atractivă cânddiametrul barei, calitatea materialului și lungimea finită sunt repetate frecventiar costul transferului manual devine semnificativ.
1. Indicarea:Capul barei este redus la un profil conic, astfel încât să poată intra în matrița de desen. Metoda de îndreptare necesară depinde de diametrul de pornire, rezistența materialului și reducerea tragerii. Îndreptarea este deosebit de importantă pentru barele dure sau cu diametru mare, unde capătul de conducere trebuie să intre în mod fiabil în matriță.
Aplicație client:Atunci când se prelucrează bare de oțel aliat pentru tragere la rece ulterioară, geometria capului consecventă ajută la prevenirea intrării greșite a matriței și reduce necesitatea ca operatorii să corecteze în mod repetat bara înainte de tragere.
2. Desenare la rece prin apăsare-desenare:Capul de împingere hidraulic asistă bara prin matriță în timpul etapei inițiale de intrare. Odată ce material suficient a trecut prin matriță, căruciorul de tragere prinde capătul redus și completează cursa de tragere. Acest aranjament este util pentru bare mai mari sau materiale cu rezistență mai mare, unde rezistența inițială la intrarea matriței este considerabilă.
Parametrul care contează:Tonajul de tragere nu trebuie selectat numai din diametrul barei. Rezistența materialului, reducerea pe trecere, geometria matriței, lubrifierea și diametrul țintă afectează toate forța de tragere necesară. O mașină mai mare nu este neapărat cea mai bună alegere dacă forța efectivă necesară este mult mai mică.
3. Îndreptare în linie:După desenare, bara trece direct la secțiunea de îndreptare. Configurațiile cu mai multe role sau cu două role pot fi selectate în funcție de diametru, material și dreptatea necesară. Ținta specificată în mod obișnuit este≤0,3 mm/m, în funcție de material, starea de intrare și cerințele procesului final.
Aplicație client:Pentru arborii cu mișcare liniară și stocul de componente de precizie, rectitudinea este mai importantă decât simpla atingere a diametrului țintă. Un proces controlat de îndreptare în linie poate reduce cantitatea de corecție secundară necesară înainte de prelucrare.
4. Tăiere cu lungime fixă:PLC controlează poziția de tăiere în funcție de lungimea finală programată. Tăierea cu ferăstrău sau forfecare poate fi selectată în funcție de material, diametru, starea de capăt necesară și rata de producție.
Parametrul care contează:Dacă barele sunt furnizate direct la prelucrarea CNC sau la capul rece, toleranța de tăiere și starea finală pot afecta configurarea în aval. Pentru pregătirea brută a stocului, o toleranță de tăiere extrem de strânsă poate adăuga costuri fără a oferi un beneficiu practic de producție.
5. Teșire la capăt:Capetele barelor finite sunt teșite pentru a îndepărta muchiile ascuțite și pentru a pregăti materialul pentru manipulare, asamblare sau prelucrare ulterioară. Teșirea internă, externă sau combinată poate fi configurată în funcție de desenul clientului.
Aplicație client:În producția de arbori și elemente de fixare, o teșitură controlată poate îmbunătăți alimentarea componentelor și poate reduce riscul de probleme legate de bavuri în timpul asamblării sau a prelucrării ulterioare.
Flux complet de material:Bară brută → încărcare automată → îndreptare → desen → îndreptare → tăiere cu lungime fixă → teșire → stivuire automată.
Prea mult transfer manual:Când cinci operațiuni sunt separate, barele trebuie descărcate, aliniate și reîncărcate în mod repetat. Transferul automat reduce manipularea între stații și este deosebit de valoros pentru barele lungi sau suprafețele finisate care se zgârie ușor.
Rectitudine instabilă în aval:Desenarea singură nu garantează rectitudinea finală cerută de un proces de prelucrare sau asamblare. Un aparat de îndreptat în linie oferă o etapă de corecție dedicată imediat după desen.
Lungimi finisate inconsecvente:Măsurarea și tăierea manuală pot crea variații între loturi. Poziționarea lungimii controlată de PLC oferă operatorului o referință de producție repetabilă.
Înregistrări separate de producție:Cu mașini independente, materialul poate fi transferat între diferite comenzi de producție sau operatori. Controlul centralizat permite ca parametrii de desenare, îndreptare, tăiere și teșire să fie gestionați ca o singură rețetă de producție.
Aport mare de muncă:Linia integrată este proiectată pentru ca un operator să supravegheze ciclul de producție, mai degrabă decât să necesite un operator dedicat la fiecare stație. Personalul efectiv depinde de încărcare, ambalare și cerințele de automatizare a fabricii.
Producție integrată în cinci procese:Îndreptarea, trasarea, îndreptarea, tăierea și teșirea sunt conectate într-un singur traseu de proces. Acest lucru este cel mai valoros pentru producția repetitivă în care aceeași secvență este utilizată continuu.
Configurație push-draw:Capul de împingere hidraulic ajută la depășirea rezistenței inițiale la intrarea matriței înainte ca căruciorul principal de tragere să preia controlul. Acest lucru devine mai important pe măsură ce diametrul barei, rezistența materialului sau reducerea tragerii cresc.
Gama de bare Ø13–Ø100 mm:Modelele FR disponibile acoperă diferite game de diametre. Selectarea unui model ar trebui să se bazeze pe diametrul de pornire real și pe forța de tragere, mai degrabă decât pe simpla alegere a celui mai mare interval de diametre disponibil.
Îndreptare în linie:Dispozitivul de îndreptat este selectat în funcție de diametrul barei, limita de curgere a materialului, starea de tragere și dreptatea necesară. Pentru pregătirea generală a stocului, este posibil să nu fie necesare specificații de dreptate extremă; pentru arbori și componente de precizie, acestea pot afecta în mod direct ratele de admisie și respingere de prelucrare.
Tăiere automată:Setarea lungimii controlată de PLC reduce măsurarea manuală repetitivă. Soluțiile de ferăstrău și forfecare pot fi evaluate în funcție de materialul barei, diametrul, viteza de producție și calitatea necesară la capătul tăiat.
Teșire automată:Dimensiunile teșiturii pot fi specificate în funcție de cerințele de prelucrare sau de asamblare din aval. Unitatea de teșire ar trebui să fie dimensionată împreună cu stația de tăiere, mai degrabă decât tratată ca un accesoriu independent.
PLC și HMI centralizate:Sistemul de control coordonează sincronizarea stației, transferul, ciclurile de desen, lungimea de tăiere și blocajele de siguranță. Operarea bazată pe rețetă este utilă atunci când aceeași fabrică procesează mai multe specificații standard de bar.
Următoarele specificații ale seriei FR se referă la stația de desenare a miezului. Sistemele de îndreptare, îndreptare, tăiere, teșire și transfer sunt proiectate în funcție de cerințele produsului finit.
| Model / Parametru | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Tonajul capului de împingere hidraulic (tone) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Diametrul cilindrului × cursa (mm) | φ63×200 | φ80×200 | φ100×200 | φ125×200 | φ150×300 | φ160×700 | φ180×300 | φ200×300 | φ220×300 | φ250×300 | φ280×300 | φ300×300 |
| Puterea pompei de ulei (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Gama materialului barei (mm) | 13–20 | 15–30 | 15–50 | 20–50 | 25–55 | 30–60 | 30–65 | 35–70 | 35–75 | 40–80 | 45–90 | 50–100 |
| Puterea motorului principal (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Important:Tonajul capului de împingere hidraulic nu este același cu capacitatea de tragere. Modelul final trebuie selectat din forța de tragere calculată pentru materialul real, diametrul de pornire, diametrul final, raportul de reducere și starea de lubrifiere.
Lungimea standard a desenului este de aproximativ10 m; pot fi proiectate configurații de cursă mai lungă sau speciale. Toate modelele din acest tabel sunt destinate barelor rotunde solide.
Pentru bare de oțel carbon cu diametru mic:Un model FR mai mic este în mod normal suficient atunci când reducerea și rezistența materialului au ca rezultat o forță de tragere relativ scăzută. Supradimensionarea sistemului hidraulic crește investițiile și cerințele de putere fără a îmbunătăți neapărat calitatea produsului.
Pentru oțel inoxidabil:Forța de tragere și întărirea prin muncă devin mai importante. Materialul matriței, metoda de lubrifiere, reducerea per trecere și viteza de tragere trebuie evaluate împreună cu tonajul mașinii.
Pentru bare mari de oțel aliat:Capacitatea de împingere hidraulică și rigiditatea structurală devin critice deoarece intrarea inițială a matriței poate necesita o forță substanțială. Selectarea modelului ar trebui să se bazeze pe un calcul al forței inginerești, mai degrabă decât doar pe diametru.
Pentru arbori de precizie:Mașina de desenat este doar o parte a lanțului de toleranță. Capacitatea de îndreptare, toleranța la lungimea de tăiere, dimensiunile teșiturii și starea materialului trebuie specificate înainte de a comanda.
Pentru producție de mare volum:Încărcarea, transferul și stivuirea automată devin mai importante decât simpla creștere a vitezei de desen. Ținta reală de producție ar trebui evaluată ca bare finite pe oră, inclusiv timpul de transfer și de tăiere.
Linia automată de tăiere și teșire pentru îndreptare a desenului de îndreptare poate pregăti bara trasă pentru șuruburi, știfturi, știfturi și alte componente cu cap la rece în care consistența diametrului, dreptatea și lungimea de tăiere controlată afectează procesul de formare din aval.
Scenariul tipic de producție:Un producător de elemente de fixare care execută grade repetate de oțel carbon sau aliat poate utiliza îndreptarea și desenarea automată, urmate de îndreptarea și tăierea în linie, reducând manipularea repetată înainte ca bara să intre în pregătirea la rece.
Aplicațiile includ stocul de arbore, componente de direcție, tije de piston, componente legate de supape și alte produse de bare de precizie.
Scenariul tipic de producție:Pentru un producător de arbori care furnizează linii de prelucrare CNC, controlul automat al tăierii la lungime poate reduce măsurarea manuală înainte de prelucrare, în timp ce îndreptarea ajută la menținerea unui permis de prelucrare mai consistent.
Pentru rolele de rulment, arbori de ghidare și produse similare, dreptatea și consistența dimensională sunt adesea mai importante decât simpla atingere a vitezei maxime de tragere.
Scenariul tipic de producție:Un producător de componente de rulmenți poate configura linia în jurul unui diametru repetabil și a unei specificații de lungime finită, permițând efectuarea de desenare, îndreptare și tăiere fără a muta barele pentru a separa mașinile între operații.
Titanul, aliajele pe bază de nichel și alte aliaje speciale necesită o atenție mai mare la forța de tragere, întărirea prin lucru, scule, lubrifiere și protecția suprafeței. Aceste aplicații trebuie evaluate utilizând clasele reale de materiale și programele de reducere înainte de selectarea mașinii.
Scenariul tipic de producție:Când bara de aliaj scumpă trebuie să mențină integritatea suprafeței prin mai multe etape de finisare, transferul automat reduce punctele de contact inutile și permite parametrilor procesului să rămână legați de aceeași comandă de producție.
Oțelul de mare viteză și barele din oțel pentru scule pot necesita forțe mari de tragere și un control atent al deformării. Stațiile integrate de tăiere și teșire sunt utile atunci când semifabricatele finite sunt furnizate direct la operațiunile de prelucrare.
Scenariul tipic de producție:Un procesor din oțel pentru scule care produce lungimi repetate ale semifabricatului poate elimina o operație separată de debavurare post-tăiere atunci când teșirea necesară este încorporată în linie.
Cuprul și aluminiul au cerințe diferite de deformare și suprafață față de oțel. Prin urmare, geometria matriței, lubrifierea și presiunea de îndreptare ar trebui configurate pentru aliajul specific, mai degrabă decât copiate dintr-o configurație de bară de oțel.
Scenariul tipic de producție:Pentru conectori sau bare conductoare, menținerea diametrului specificat și a stării suprafeței poate fi mai importantă decât forța maximă de tragere, astfel încât linia poate fi configurată în jurul controlului dimensional și al transferului blând.
Dongguan Fangrong Metallurgical Equipment Co., Ltd.operează principala sa bază de producție în Dongguan, în timp ceYangjiang Fangrong Machinery Co., Ltd.oferă o capacitate suplimentară de producție. Instalațiile produc echipamente de trefilare la rece, îndreptare și echipamente aferente de formare a metalelor.
Înainte de producție, linia automată de tăiere și teșire a îndreptării desenului de îndreptare este determinată de clientulcalitatea materialului, diametrul de pornire, diametrul final, lungimea finală, raportul de reducere, cerința de dreptate, toleranța de tăiere, geometria teșirii și rezultatul țintă. Aceste informații determină tonajul mașinii, aranjarea matrițelor, tipul de îndreptat și aspectul automatizării.
Fabricare și inspecție:Componentele hidraulice, ansamblurile de cilindri, părțile structurale, suporturile de matriță, rolele de îndreptare și mecanismele de transfer sunt prelucrate și asamblate înainte ca linia completă să fie integrată. Circuitele hidraulice sunt testate la presiune, în timp ce alinierea mecanică și funcțiile electrice sunt verificate înainte de expediere.
Testare de acceptare din fabrică:Linia completă poate fi testată cu mostre de bar furnizate de client, atunci când sunt disponibile. Punctele practice de acceptare ar trebui să includă performanța desenului, fiabilitatea transferului, rectitudinea, lungimea finită, dimensiunile teșiturii, blocajele de siguranță și stabilitatea ciclului automat - nu doar dacă mașina poate funcționa fără sarcină.
ISO 9001:2015:Sistem de management al calității care acoperă procesele de proiectare, producție și service ale companiei. Certificat Nr. UQ231211R1.
CE:Echipamentul FR standard este furnizat pentru cerințele aplicabile privind mașinile europene. Pentru proiectele UE, configurația finală a mașinii și Declarația de conformitate ar trebui verificate în raport cu legislația aplicabilă și standardele armonizate pentru echipamentele furnizate.
Siguranța utilajelor:Funcțiile de siguranță, cum ar fi opririle de urgență, paza și blocarea sunt încorporate în funcție de configurația finală a mașinii. Standardele de siguranță EN/ISO aplicabile exacte trebuie confirmate în documentația tehnică furnizată cu mașina.
Inspecție SGS:Inspecția terță parte poate fi aranjată atunci când este cerut de contractul de achiziție sau de specificațiile de proiect.
Brevete:FangRong declară că deține brevete de invenție și modele de utilitate care acoperă componentele și mecanismele utilizate în echipamentele sale de formare a metalelor.
MOQ: 1 linie de producție completă.Linia automată de tăiere și teșire a îndreptării desenului cu îndreptare este proiectată și fabricată conform specificațiilor clientului, astfel încât un set este suficient pentru un proiect complet.
Ofertă bazată pe cantitate:Pentru achiziția de proiecte, cotațiile pot fi structurate după1 set, 2–3 seturi și 4+ seturi. Prețul unitar real pentru fiecare nivel de cantitate ar trebui confirmat în cotația comercială, deoarece nivelul de configurare, unelte și automatizare pot modifica semnificativ costul echipamentului.
Termen FOB: Portul FOB Shenzhen, Chinapoate fi folosit pentru cotațiile de export, atunci când este cazul. Portul final, specificațiile de ambalare, transportul intern și taxele de export ar trebui să fie menționate în mod explicit pe factura proforma și contractul de vânzare.
Termenul standard de livrare a comenzii:aproximativ60-90 de zilepentru configurații standard, cum ar fi FR-5T la FR-60T, sub rezerva confirmării tehnice finale și a programului de producție.
Comanda standard pentru sarcini grele:aproximativ90-150 de zilepentru FR-80T și configurații mai mari, în funcție de dimensiunea mașinii, cerințele de automatizare și testare.
Comanda urgenta:Un program de producție accelerat poate fi solicitat înainte de confirmarea comenzii. Thetimpul de livrare accelerat este specific proiectuluiși ar trebui confirmat după verificarea disponibilității componentelor, a capacității fabricii și a programului FAT necesar. O comandă urgentă nu ar trebui să fie cotată cu o dată de livrare presupusă înainte ca aceste articole să fie confirmate.
Linia este pregătită pentru expediere la export cu echipamente secţionate ambalate conform dimensiunilor de transport. Carcasele din lemn, protecția împotriva umezelii și protecția împotriva coroziunii sunt utilizate acolo unde este necesar de configurația mașinii și ruta de transport. Dimensiunile finale de ambalare și planurile de încărcare a containerelor sunt confirmate după finalizarea aspectului liniei.
Da. Conceptul standard conectează toate cele cinci operațiuni prin transfer automat și control PLC centralizat. Cu toate acestea, încărcarea barelor brute, îndepărtarea mănunchiurilor finite și completarea materialului pot necesita totuși implicarea operatorului, în funcție de sistemul de încărcare și stivuire selectat.
Nu selectați mașina numai din diametrul barei. Forța de tragere necesară depinde de calitatea materialului, diametrul de pornire, diametrul final, reducerea per trecere, unghiul matriței, lubrifiere și viteza de tragere. Furnizați acești parametri lui FangRong pentru un calcul al forței înainte de a selecta modelul FR.
Capul de împingere și stația de indicare îndeplinesc diferite funcții. Capul de împingere oferă forță axială pentru a ajuta la intrarea matriței, în timp ce îndreptarea reduce capătul barei la o geometrie care poate intra în matriță. Necesitatea unei anumite metode de îndreptare depinde de diametrul barei de pornire, materialul și configurația matriței. Deșeurile de îndreptare ar trebui, prin urmare, evaluate separat, mai degrabă decât să se presupună că operațiunea prin împingere le elimină.
Ținta standard declarată pentru aparatul de îndreptat în linie este≤0,3 mm/m. Dreptatea reală realizabilă depinde de materialul barei, diametrul, starea de intrare, starea de desen și configurația dispozitivului de îndreptare. Pentru aplicații critice cu arbore sau precizie, metoda de acceptare și lungimea de măsurare trebuie convenite înainte de producție.
Da, sub rezerva confirmării tehnice. Aceste materiale necesită în mod normal o forță de tragere mai mare și o atenție sporită la întărirea prin lucru, lubrifierea, selecția matrițelor și reducerea per trecere. Calitatea materialului trebuie furnizată înainte de dimensionarea mașinii.
Da, în intervalul de operare proiectat. Modificările de diametru necesită în mod normal modificări corespunzătoare de scule și de configurare, în timp ce lungimea finită poate fi programată prin PLC în limitele de tăiere și manipulare ale mașinii. Dacă în producția zilnică sunt amestecate mai multe diametre, timpul de schimbare a sculelor ar trebui inclus în calculul capacității de producție.
Precizia de tăiere depinde de metoda de tăiere, diametrul barei, materialul, sistemul de măsurare și toleranța necesară. Toleranța pentru lungimea finală ar trebui să fie specificată în acordul tehnic în loc să se bazeze pe o declarație generală, cum ar fi „înaltă precizie”.
Da. Direcția de transfer, înălțimea de încărcare, stivuirea barelor finite, pregătirea stocului în amonte și interfețele de prelucrare în aval pot fi luate în considerare în timpul ingineriei de layout. Furnizarea liniilor existente și a direcției fluxului de material în etapa de ofertă ajută la evitarea modificărilor costisitoare după instalare.
Furnizațicalitatea materialului, diametrul de pornire, diametrul final, lungimea barei, lungimea finală, dreptatea necesară, dimensiunea teșiturii, producția anuală sau orară, echipamentul existent în amonte, sursa de alimentare și nivelul de automatizare preferat. Un desen exemplu sau un desen al produsului finit este util pentru definirea stațiilor de tăiere și teșire.
Domeniul de aplicare tipic include stația de îndreptare, mașina de desenat prin împingere, unitatea de putere hidraulică, căruciorul de tragere, dispozitivul de îndreptat în linie, unitatea de tăiere automată, unitatea de teșire, mecanismele de transfer și sistemul de control PLC/HMI. Matrițele și sculele speciale trebuie enumerate separat în cotație, astfel încât cumpărătorul să poată identifica în mod clar costul complet al proiectului.
MOQ-ul este1 linie de producție completă. Pot fi pregătite oferte pe bază de cantitate1 set, 2–3 seturi și 4+ seturi. Prețul real la fiecare nivel de cantitate depinde de configurația finală a mașinii și de scule.
Configurațiile standard necesită în general60-90 de zile. Proiectele FR-80T mai mari și mai mari necesită în mod normal90-150 de zile. Pentru proiectele urgente, un program accelerat poate fi evaluat înainte de semnarea contractului pe baza disponibilității componentelor și a capacității curente a fabricii.
Da.Portul FOB Shenzhen, Chinapoate fi citat atunci când este cazul. Cotația trebuie să indice clar portul FOB, domeniul de ambalare, responsabilitatea transportului interior și orice taxe excluse, astfel încât cumpărătorul să poată compara ofertele pe aceeași bază.
Garanția standard este12 luni de la punere în funcțiune. Supravegherea instalării, punerea în funcțiune, instruirea operatorului, asistența pentru piese de schimb și depanarea de la distanță pot fi incluse conform contractului. Metoda exactă de răspuns și domeniul de aplicare al pieselor de schimb trebuie menționate în contractul de vânzare.
Da. Testarea cu material furnizat de client este recomandată pentru proiectele care implică aliaje dificile, cerințe de dreptate strânsă sau geometrie specială a șanfrenului. Permite evaluarea forței de tragere, a sculelor, a configurației de îndreptare, de tăiere și a suprafeței finisate înainte de expediere.
Cumpărătorul ar trebui să verifice mai mult decât mișcarea mașinii. Un FAT practic ar trebui să acopereforța de tragere și stabilitatea ciclului, transferul barelor, reducerea dimensională, rectitudinea, lungimea finită, dimensiunile teșiturii, scurgerile hidraulice, funcțiile electrice și blocajele de siguranță. Pentru produsele critice, probele finite trebuie măsurate în raport cu specificațiile de acceptare convenite.
Fundația necesară depinde de lungimea liniei, greutatea mașinii, forța de tragere și condițiile amplasamentului. FangRong poate furniza desene de fundație și șuruburi de ancorare după ce este confirmată aspectul final al echipamentului. Fundația civilă trebuie finalizată conform desenului aprobat înainte de instalare.
Da. Zonele obișnuite de personalizare includ intervalul de diametre a barei, cursa desenului, suportul matriței, configurația dispozitivului de îndreptat, metoda de tăiere, geometria teșirii, sistemul de transfer, încărcarea și stivuirea, comunicarea PLC și manipularea barelor finite. Personalizarea ar trebui să fie finalizată din procesul de producție real, mai degrabă decât adăugarea de funcții neutilizate.
Inginerie Drawbench din 1998:FangRong s-a concentrat pe trefilarea la rece și echipamentele aferente de formare a metalelor de mai bine de două decenii. Compania afirmă că echipamentele sale au fost furnizate clienților din peste 70 de țări.
Inginerie integrată a proceselor:Proiectul nu se limitează la furnizarea unui banc de tragere. Forța de tragere, aranjarea matrițelor, îndreptarea, tăierea, teșirea și transferul de material trebuie să funcționeze împreună; acest lucru este deosebit de important atunci când clientul dorește ca o bară finită să treacă prin toate operațiunile fără depozitare intermediară.
Două unități de producție:Facilitățile de producție Dongguan și Yangjiang oferă o capacitate de producție suplimentară pentru proiecte mari sau cu mai multe mașini.
Testare bazată pe aplicație:Acolo unde este posibil, testarea cu materialul de bare propriu-zis al clientului oferă dovezi mai utile decât o demonstrație a mașinii descărcate. Acest lucru este relevant în special pentru oțel inoxidabil, oțel aliat de înaltă rezistență și aplicații cu toleranță strânsă.
Asistență tehnică după livrare:Supravegherea instalării, punerea în funcțiune, instruirea operatorului, asistența pentru piese de schimb și depanarea de la distanță pot fi incluse în funcție de sfera proiectului.
Pentru o selecție și o cotație precisă a mașinii, trimiteți calitatea materialului, diametrul de pornire, diametrul final, lungimea finală, dreptatea necesară, dimensiunile teșiturii și rezultatul țintă. Acești parametri sunt suficienți pentru ca echipa de inginerie să determine modelul FR adecvat și configurația liniei integrate.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel