Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
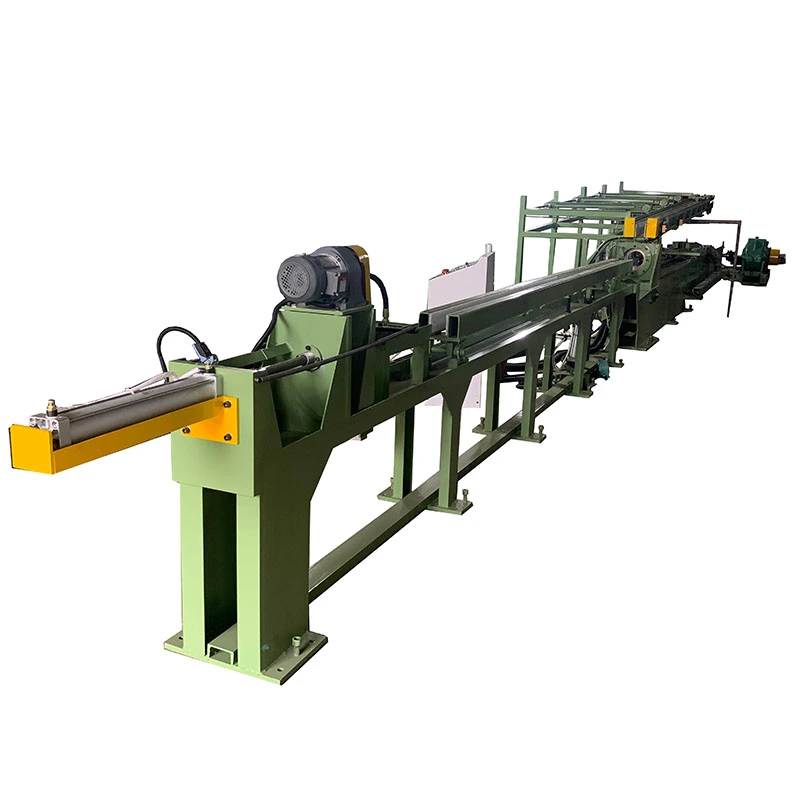
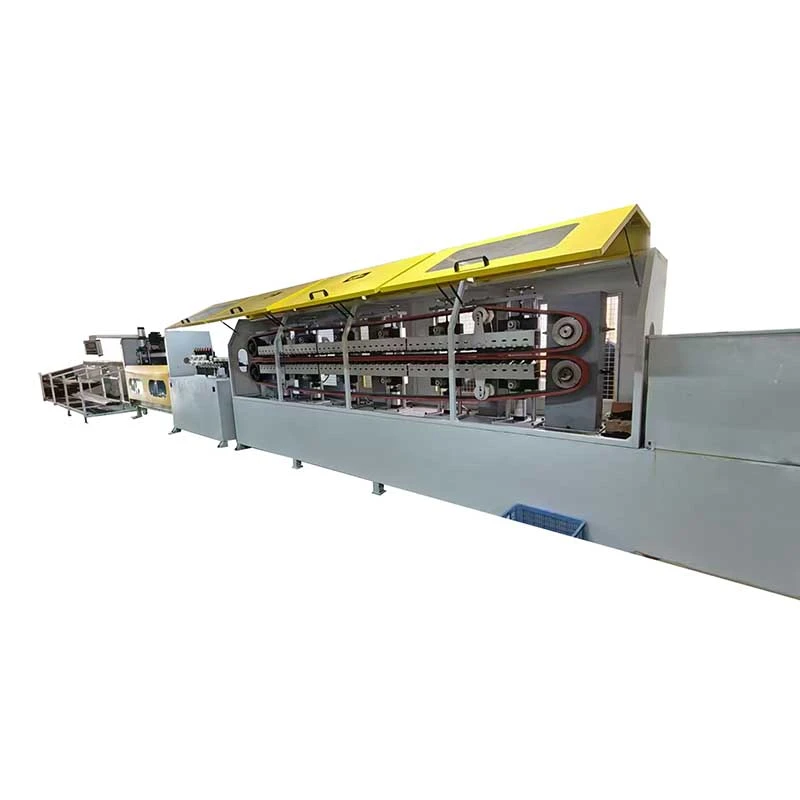
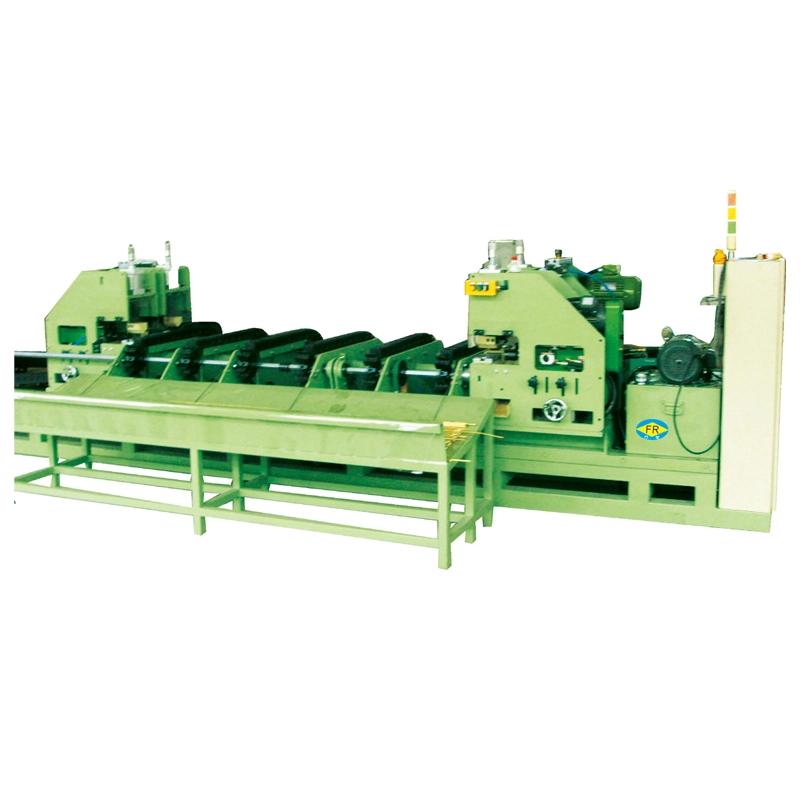
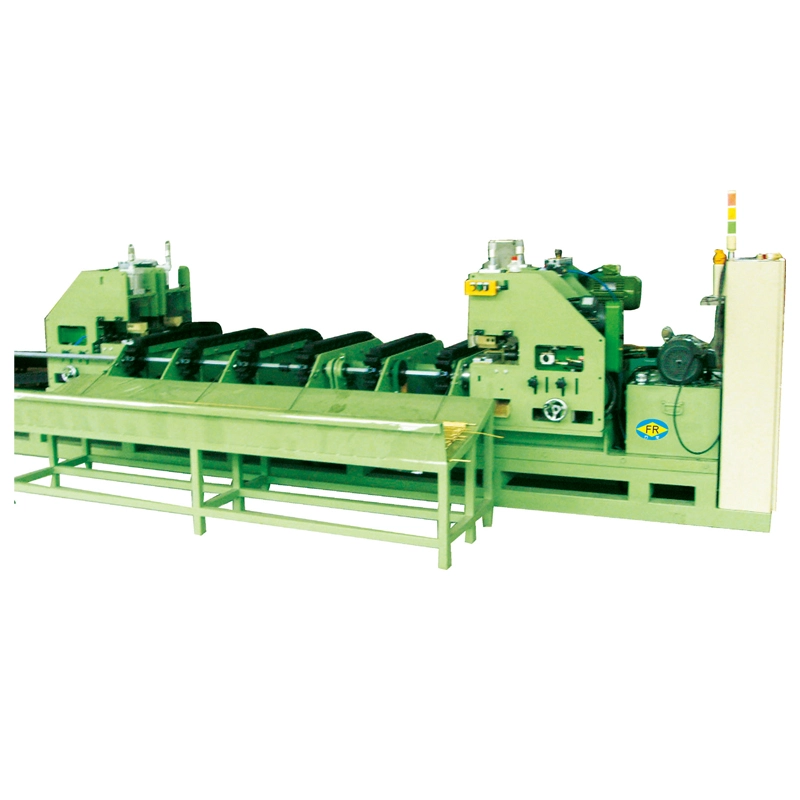
TheMașină de desenat hidraulic pentru bare colectoareeste conceput pentru desenarea la recebare colectoare din cupru și aluminiu, îmbunătățind acuratețea dimensională, finisarea suprafeței și duritatea. Forțele de tragere variază de la10-100 de tone, cu lungimi de desen de6–12 msi viteze de2–12 m/min. Se ocupă de bare de cupru din40×2 mm până la 400×30 mm. Controlul forței hidraulice și viteza variabilă asigură desenul stabil cu defecte de suprafață reduse. Potrivit pentrudistribuție de energie, transformatoare, aparate de comutare și echipamente electrice.
TheMașină de desenat hidraulic pentru bare colectoare, numit și un banc de tragere pentru bare colectoare de cupru sau mașină de tragere a barelor colectoare hidraulice, este proiectat pentru tragere la rece a barelor plate din cupru și aluminiu după extrudare sau turnare. Cilindrul hidraulic trage piesa de prelucrat printr-o matriță de precizie pentru a reduce lățimea și grosimea, îmbunătăți consistența dimensională, rafina suprafața și crește rezistența prin lucru la rece.
Seria FR de la FangRong includeFR-10T, FR-20T, FR-30T, FR-50T și FR-100T, acoperind forțele de tragere de la 10 la 100 de tone. În funcție de model, mașina manipulează barele colectoare din15 până la 400 mm în lățime, 2 până la 30 mm în grosime și 6 până la 12 m lungime efectivă a desenului. Este folosit în principal pentru barele colectoare din cupru și aluminiu pentru aparate de distribuție, echipamente de distribuție, transformatoare, conectori electrici și alte aplicații de alimentare.
Mașina de desenat hidraulic pentru bare colectoare utilizează un proces hidraulic de tragere. Designul real al matriței, reducerea per trecere și forța de tragere ar trebui determinate din secțiunea de pornire, secțiunea țintă, starea materialului și proprietățile necesare, mai degrabă decât din dimensiunea barei colectoare.
1. Încărcarea piesei de prelucrat
Bara colectoare din cupru sau aluminiu extrudat sau turnat este poziționată pe suportul de alimentare. Capătul principal este ascuțit sau redus, astfel încât să poată intra în matrița de desen.
2. Intrarea morii
Capătul pregătit trece printr-o matriță proiectată pentru secțiunea transversală finală necesară. Pentru profilele de bare colectoare non-standard, suportul matriței și sculele pot fi configurate pentru a se potrivi cu secțiunea.
3. Desen hidraulic
Cilindrul hidraulic trage bara prin matriță cu o forță controlată. Dimensiunile alezajului cilindrului din seria FR variază de la125 până la 280 mm, cu diametrele tijei pistonului de la70 până la 140 mm.
4. Controlul vitezei de desen
Viteza de desenare este reglabilă de la2 până la 12 m/min. O viteză mai mică poate fi de preferată pentru reduceri mari, secțiuni dificile sau condiții de proces care necesită un control mai atent, în timp ce liniile de producție stabile pot utiliza o setare mai mare acolo unde sculele și sistemul de lubrifiere permit acest lucru.
5. Cursa de întoarcere
După cursa de desenare, căruciorul revine pentru următorul ciclu cu până la 20 m/min la modelele mai mici și până la 15 m/min pe FR-100T.
6. Îndreptarea când este necesar
O unitate de îndreptare opțională poate fi adăugată atunci când procesul din aval necesită un control mai strict al arcului sau răsucirii.
PLC-ul poate controla secvențele de desen și returnare, în timp ce HMI-ul permite operatorilor să seteze și să monitorizeze parametrii de funcționare, cum ar fi viteza de desenare și lungimea cursei.
Toleranță dimensională slabă după extrudare
Extrudarea singură poate să nu ofere toleranța la lățime și grosime necesară pentru componentele electrice de precizie. Trasarea printr-o matriță calibrată oferă o reducere controlată a secțiunii transversale și îmbunătățește consistența dimensională de-a lungul barei.
Defecte de suprafață din procesul anterior
Suprafețele extrudate pot conține urme sau nereguli care devin inacceptabile pentru barele colectoare expuse sau componentele de contact de precizie. Uneltele de desen și lubrifierea selectate corespunzător pot îmbunătăți suprafața finisată.
Duritate scăzută sau rezistență insuficientă
Desenarea la rece introduce călirea prin muncă. Acest lucru poate crește duritatea și rezistența la tracțiune și poate ajuta o bară să își mențină forma în timpul îndoirii, asamblarii sau înfășurării ulterioare. Modificarea exactă a proprietății mecanice depinde de reducere și de starea materialului.
Variația secțiunii transversale
O matriță de desenare de precizie controlează secțiunea finită mai consecvent decât să se bazeze doar pe extrudare, ceea ce este important atunci când barele trebuie să se potrivească cu distanțe fixe, terminale, izolatori sau ansambluri electrice.
Operații repetate de desenare manuală
Acţionarea hidraulică asigură cicluri programabile de tragere şi retur, reducând intervenţia manuală în comparaţie cu echipamentele controlate manual sau acţionate mecanic.
Control de precizie a secțiunii transversale
Valoarea principală a procesului de desen este mai degrabă corectarea dimensională decât simpla creștere a forței de tragere. Este cel mai util atunci când secțiunea extrudată este aproape de dimensiunea finală necesară, dar nu îndeplinește în mod constant toleranța necesară pentru asamblare sau componente electrice.
Viteza de tragere reglabila de 2-12 m/min
Viteza variabilă permite operatorului să potrivească procesul cu materialul, geometria secțiunii, reducerea și starea sculelor. Viteza maximă nu este automat cea mai bună setare de producție; calitatea suprafeței, temperatura matriței și lubrifierea afectează și viteza de utilizare.
10-100 tone forță de tragere
Tonajul necesar depinde de rezistența materialului, de reducere, de condițiile de contact și de geometria secțiunii. O bară mai lată nu necesită neapărat aceeași forță ca o bară mai îngustă cu secțiune transversală egală, astfel încât selecția modelului ar trebui să se bazeze pe un calcul real al forței de tragere.
6-12 m lungime efectivă de tragere
Această gamă acoperă multe aplicații de producție de bare colectoare drepte. Curse mai lungi pot fi luate în considerare atunci când lungimea produsului finit sau aspectul de producție le solicită.
Controlul forței hidraulice
Sistemul hidraulic asigură forța de tragere controlată pe toată durata cursei. Acest lucru este util în special pentru secțiunile mari de cupru și procesele în care schimbările bruște ale forței de tragere pot afecta calitatea suprafeței sau durata de viață a sculelor.
Control PLC și HMI
Controlul programabil poate gestiona cursa desenului, cursa de întoarcere și secvența ciclului. Este util pentru producția repetată, deoarece operatorii pot lucra cu setări de proces definite, mai degrabă decât să controleze manual fiecare cursă.
Opțional îndreptare și integrare a liniei
Pentru instalațiile care prelucrează bare prin mai multe operațiuni în aval, mașina de desenat poate fi configurată cu echipamente de alimentare, îndreptare sau alte echipamente de manipulare pentru a reduce manipularea intermediară.
Selectarea modelului ar trebui să înceapă culățimea și grosimea de pornire, lățimea și grosimea țintă, gradul de cupru sau aluminiu, reducerea pe trecere, lungimea necesară a desenului și producția estimată. Tonajul nominal trebuie apoi verificat în raport cu forța de tragere calculată.
| Model | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Forța de tragere (tone) | 10 | 20 | 30 | 50 | 100 |
| Lățimea barei colectoare (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Grosimea barei colectoare (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Lungimea efectivă a desenului (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Diametrul alezajului cilindrului (mm) | 125 | 150 | 180 | 200 | 280 |
| Diametrul tijei pistonului (mm) | 70 | 80 | 90 | 100 | 140 |
| Viteza de desenare (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Viteza de întoarcere (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Puterea motorului principal (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Presiunea sistemului (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Toate modelele din seria FR sunt proiectate în principal pentru bare colectoare din cupru și aluminiu. Suporturile de matriță personalizate, cursele de tragere mai lungi, intervalele speciale de lățime/grosimi, sistemele de alimentare și echipamentele de îndreptare pot fi luate în considerare în funcție de linia de producție.
Nu selectați un banc hidraulic numai după dimensiunile maxime ale barelor enumerate în catalog. Pentru o recomandare de inginerie, furnizațicalitatea materialului, secțiunea de pornire, secțiunea finită, lungimea desenului, numărul de treceri și rezultatul țintă. Acești parametri permit evaluarea forței de tragere necesare și a programului de reducere adecvat înainte de specificarea mașinii.
O mașină de tragere hidraulică cu bare colectoare cu tonaj în exces poate crește costul echipamentului fără a îmbunătăți procesul, dacă forța de tragere necesară este mult mai mică. Dimpotrivă, funcționarea continuă la limita de forță a mașinii lasă o marjă mai mică pentru schimbări în starea materialului, lubrifiere sau scule. Prin urmare, intervalul de lucru adecvat ar trebui determinat mai degrabă din procesul real decât doar din tonaj.
Barele colectoare din cupru pentru tablouri de distribuție, panouri de distribuție și conducte de magistrală necesită lățime și grosime consistentă, deoarece secțiunea finită trebuie să se potrivească sistemelor de izolație, terminalelor și suporturilor mecanice. O mașină din clasa FR-30T până la FR-50T poate fi luată în considerare pentru aplicații cu secțiune medie după calculul forței.
Problemă tipică de producție:o bară extrudată este dimensional apropiată de țintă, dar necesită prelucrare suplimentară înainte de asamblare. Desenul poate aduce secțiunea mai aproape de dimensiunile specificate, îmbunătățind în același timp consistența suprafeței.
Conductoarele plate de cupru utilizate în ansamblurile transformatoarelor pot necesita dimensiuni controlate și proprietăți mecanice adecvate pentru formare sau înfășurare. Tresarea la rece poate oferi întărirea prin muncă în plus față de reducerea dimensională.
Problemă tipică de producție:un conductor prea moale sau inconsecvent dimensional se poate deforma în timpul înfășurării. Schema de desenare poate fi selectată pentru a obține secțiunea finală necesară și starea materialului înainte de operația de înfășurare.
Secțiunile mici din cupru utilizate pentru terminale, conectori și componente de împământare beneficiază de dimensiunile secțiunilor transversale consistente, deoarece variațiile pot afecta potrivirea ansamblului și contactul electric.
Problemă tipică de producție:variația grosimii barei creează un permis de prelucrare inconsecvent sau o potrivire a ansamblului. O matriță de desenare calibrată oferă o secțiune finală repetabilă.
Conductoarele mari de cupru și barele colectoare cu electrozi utilizate în electroliză și alte sisteme cu curent ridicat necesită o capacitate de secțiune transversală substanțială. TheFR-100Toferă până la 100 de tone de forță nominală de tragere și suportă bare de până la 400 mm lățime și 30 mm grosime în gama de modele menționată.
Barele colectoare din cupru sunt utilizate în dulapurile cu invertoare solare, sistemele de stocare a energiei și echipamentele de conversie a energiei. Desenarea este utilă acolo unde conductorul trebuie să îndeplinească dimensiuni controlate înainte de perforare, îndoire, placare sau asamblare finală.
Conductoarele plate de cupru sunt utilizate în sistemele de baterii, conectorii de curent ridicat și ansamblurile de distribuție a energiei. Pentru aceste aplicații, consistența dimensională este importantă deoarece barele colectoare trec adesea prin îndoire, izolație, perforare sau asamblare de terminale după tragere.
Ingineria bancilor hidraulice din 1998
FangRong este implicată în producția de echipamente de trefilare la rece din 1998. Experiența sa în inginerie acoperă bancuri hidraulice de tragere, proiectarea matrițelor, calculul forței de tragere, programele de reducere și automatizarea proceselor pentru produse neferoase și alte produse metalice.
Două unități de producție
FangRong operează unități de producție în Dongguan și Yangjiang. Aranjamentul de producție în două locații oferă o capacitate suplimentară de producție pentru echipamentele de desen standard și personalizate.
Instalatii internationale
Echipamentele FangRong au fost furnizate clienților din peste 70 de țări și utilizate în aplicații de prelucrare a cuprului, aluminiului, oțelului, oțelului inoxidabil și altor aplicații de prelucrare a metalelor.
Inginerie specifică procesului
Pentru un proiect de bare colectoare, munca de inginerie importantă nu se limitează la selectarea cilindrului hidraulic. FangRong poate ajuta la calculele forței de tragere, configurarea matrițelor, programele de reducere, parametrii hidraulici, desenele de plan și automatizarea opțională pe baza dimensiunilor reale ale barei colectoare ale clientului.
Testare de acceptare din fabrică
Înainte de expediere, mașinile pot fi supuse funcționării în gol, urmată de testarea sarcinii nominale. Acolo unde sunt disponibile mostre pentru clienți, materialul real poate fi folosit pentru a verifica funcționarea desenului, stabilitatea hidraulică, mișcarea mașinii și cerințele produsului finit înainte de livrare.
1. Ingineria comenzii— Dimensiunile barelor colectoare, materialul, forța de tragere, configurația matriței, parametrii hidraulici și cerințele de automatizare sunt revizuite înainte de producție.
2. Verificarea componentelor— Componentele cheie, inclusiv tuburile cilindrilor, tijele pistonului, garniturile și oțelul structural sunt inspectate înainte de asamblare.
3. Prelucrare de precizie— Alezajul cilindrilor, tijele pistonului și componentele de ghidare sunt prelucrate și finisate conform toleranțelor dimensionale cerute.
4. Ansamblu hidraulic— Unitățile hidraulice, supapele, conductele și componentele de control sunt asamblate și verificate pentru stabilitatea presiunii și scurgeri.
5. Alinierea mecanică— Cilindrul principal, căruciorul de tragere și sistemul de ghidare sunt asamblate și aliniate pentru a menține o mișcare stabilă în timpul tragerii.
6. Integrare electrică și PLC— Sistemul de control este programat în funcție de configurația mașinii și ciclul de desen necesar.
7. Testarea sarcinii— Funcționarea mașinii este verificată în condiții de încărcare definite, cu testarea materialului de către client în cazul în care sunt furnizate mostre.
8. Inspecție finală— Presiunea hidraulică, mișcarea, funcțiile electrice, dispozitivele de siguranță, dimensiunile și starea generală a mașinii sunt inspectate înainte de expediere.
9. Ambalaje de export— Componentele sunt protejate împotriva umidității, coroziunii și daunelor de transport înainte de încărcare.
ISO 9001:2015— Sistem de management al calității care acoperă activitățile relevante de proiectare, producție, instalare și servicii. Certificatul nr.UQ231211R1.
CE— Configurațiile standard ale mașinilor pot fi furnizate împreună cu documentația de conformitate CE pentru cerințele aplicabile de siguranță a mașinilor. Declarația exactă și configurația de siguranță trebuie confirmate pentru mașina comandată și piața de destinație.
Inspecție SGS— Inspecția terță parte poate fi aranjată pentru clienții care necesită o verificare independentă înainte de expediere.
Brevete— FangRong raportează 32 de brevete de invenție și peste 100 de brevete de modele de utilitate, inclusiv brevete legate de componentele echipamentelor de desen și sistemele de scule.
Mașina este pregătită pentru transportul la export cu protecție împotriva coroziunii, protecție împotriva umidității și ambalaj din lemn adecvat pentru componentele majore. Ansamblurile mari hidraulice și mecanice pot fi expediate separat, în funcție de încărcarea containerului și cerințele de instalare pe șantier.
Pentru cotație, metoda finală de expediere, configurația de ambalare, portul de plecare și Incoterm trebuie confirmate în funcție de destinație, dimensiunile mașinii și configurația comenzii.
Aplicația standard estebare colectoare din cupru și aluminiu. Aliajele de cupru, aliajele de aluminiu și alte materiale neferoase pot fi de asemenea luate în considerare atunci când starea materialului, forța de tragere și sculele sunt adecvate. Clasa materialului trebuie furnizată înainte de alegerea modelului.
Gama de modele menționată acoperă lățimi de la15 până la 400 mmsi grosimi de la2 până la 30 mm, cu intervalul exact în funcție de model. FR-100T acoperă 30-400 mm lățime și 3-30 mm grosime.
Nu există o singură valoare de reducere care să se aplice fiecărei bare colectoare din cupru sau aluminiu. Reducerea practică depinde de calitatea și starea materialului, secțiunea inițială și finală, geometria matriței, lubrifiere și proprietățile mecanice necesare. Pentru reduceri totale mai mari, pot fi necesare mai multe treceri de tragere și recoacere intermediară.
Da. Deformarea la rece crește în general duritatea și rezistența prin călirea prin lucru. Gradul de modificare depinde de reducerea și starea materialului de pornire. Dacă este necesară o anumită rezistență la tracțiune, duritate sau alungire, schema de desen ar trebui să fie proiectată în funcție de proprietățile mecanice țintă.
Desenarea poate îmbunătăți semnificativ starea suprafeței, dar rezultatul final depinde și de suprafața de intrare, calitatea matriței, geometria matriței și lubrifiere. O mașină de desen nu poate elimina defectele adânci care există deja sub suprafața originală.
Comparați forța de tragere necesară, mai degrabă decât să alegeți numai după lățimea finală a barei colectoare. Furnizați dimensiunile inițiale și țintă, gradul materialului și programul de reducere. FangRong poate calcula forța estimată de tragere și poate recomanda modelul potrivit.
Nu2-12 m/minintervalul este un interval de funcționare reglabil, nu o viteză de producție obligatorie. Setarea potrivită depinde de geometria secțiunii, de reducere, de material, de lubrifiere, de starea matriței și de calitatea necesară a suprafeței. Viteza mai mare este utilă numai atunci când procesul complet poate menține condiții stabile de desen.
Da. O unitate de îndreptare opțională poate fi integrată atunci când bara finită necesită un control suplimentar al arcului sau al răsucirii. Hrănirea și alte echipamente de manipulare din aval pot fi, de asemenea, luate în considerare în funcție de aspectul producției.
Configurația standard a mașinii include sistemul hidraulic de tragere, cilindrul principal, căruciorul de tracțiune, suportul matriței, unitatea de putere hidraulică și sistemul de control PLC/HMI. Sculele pentru o anumită dimensiune a barei colectoare trebuie confirmate separat, deoarece dimensiunile matriței depind de secțiunile inițiale și finite ale clientului.
Furnizațicalitatea materialului, lățimea și grosimea de pornire, lățimea și grosimea finite, lungimea necesară a desenului, numărul de treceri, ieșirea țintă și sursa de alimentare disponibilă din fabrică. Un desen sau o diagramă în secțiune transversală este, de asemenea, utilă pentru profilele nestandard.
Seria FR folosește o lungime efectivă de desen de6-12 metri. Lungimile desenelor mai lungi sau specifice aplicației pot fi evaluate în timpul proiectării inginerești.
Modelele standard necesită, în general, aproximativ30-60 de zile, în timp ce mașinile mai mari sau personalizate pot necesita60-90 de zile. Termenul de livrare confirmat trebuie precizat în ofertă deoarece sculele, automatizarea, dimensiunea mașinii și volumul de lucru din fabrică pot afecta timpul de producție. Livrarea rapidă ar trebui confirmată de la caz la caz și nu presupusă.
Aranjamentul comercial standard este30% depozit la confirmarea comenzii și 70% înainte de expediere după testarea de acceptare din fabrică. Termenii alternativi pot fi discutați pentru proiecte specifice.
Perioada standard de garanție este12 luni de la punere în funcțiune. Acoperirea garanției și excluderile trebuie confirmate în contractul final de vânzare.
Da. FangRong oferă supraveghere a instalării, asistență la punere în funcțiune și instruire pentru operator. Instruirea la fața locului acoperă în mod normal operarea mașinii, schimbarea matrițelor, întreținerea de rutină și diagnosticarea defecțiunilor de bază. Desenele fundației și modelele șuruburilor de ancorare pot fi furnizate înainte de instalare.
Da. Acolo unde este practic, mostrele clienților pot fi folosite pentru testarea din fabrică. Acest lucru este util în special atunci când secțiunea barelor colectoare este mare, non-standard, sau când clientul are cerințe specifice dimensionale, de suprafață sau de proprietate mecanică.
Documentația CE poate fi furnizată pentru configurațiile standard aplicabile ale mașinii. Deoarece conformitatea utilajului depinde de configurația efectivă a mașinii și de piața de destinație, declarația aplicabilă, dispozitivele de siguranță și documentația trebuie confirmate înainte de comandă.
Da. Furnizați calitatea de cupru sau aluminiu, secțiunea de pornire, secțiunea țintă și procesul necesar. FangRong poate folosi acești parametri pentru a evalua forța de tragere, pentru a selecta modelul corespunzător din seria FR și pentru a recomanda o reducere și o configurație adecvată a sculelor.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel