Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
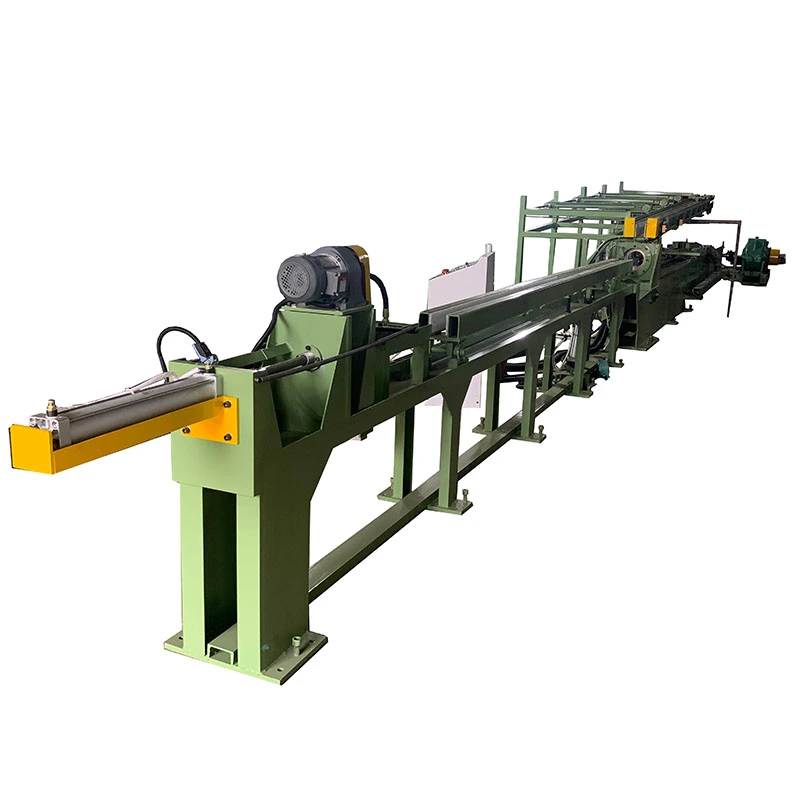
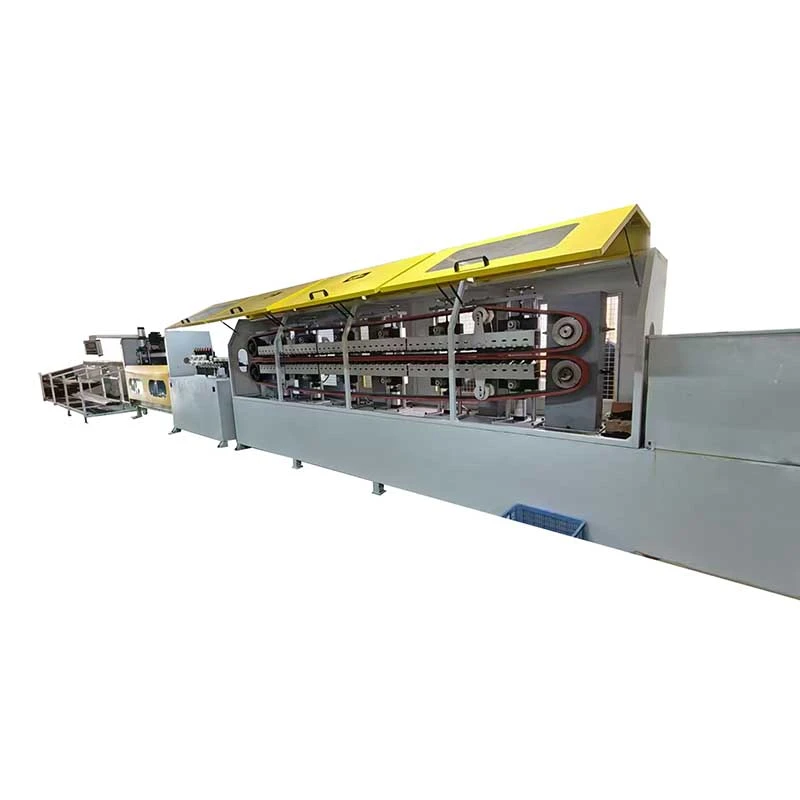
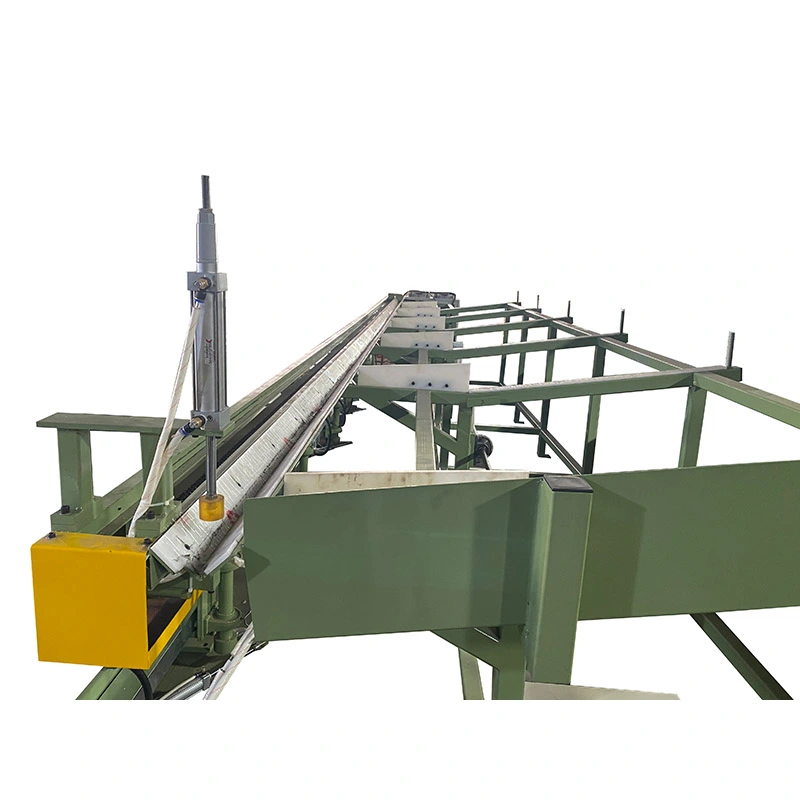
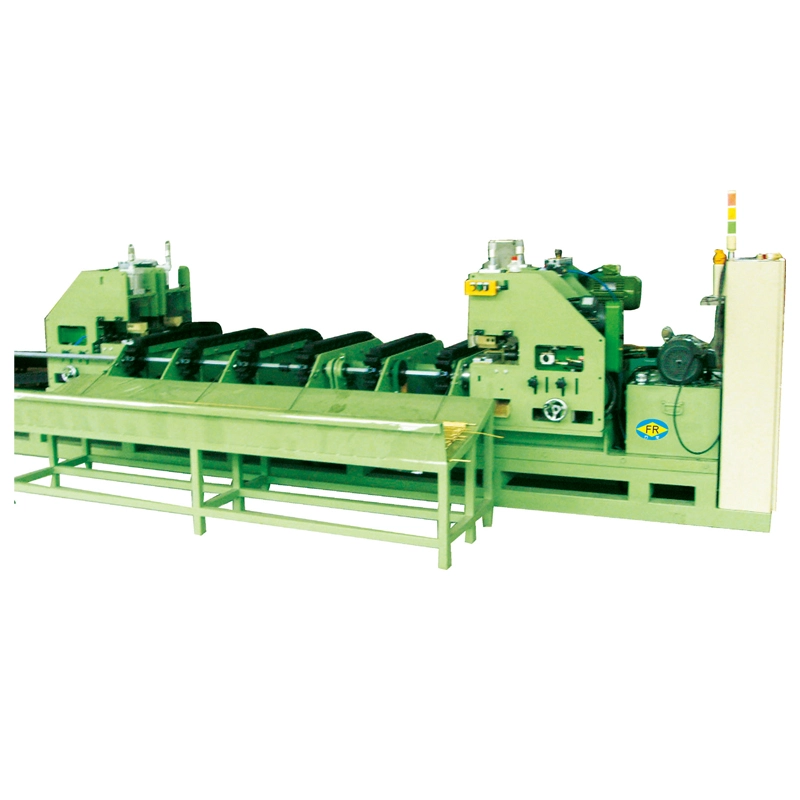
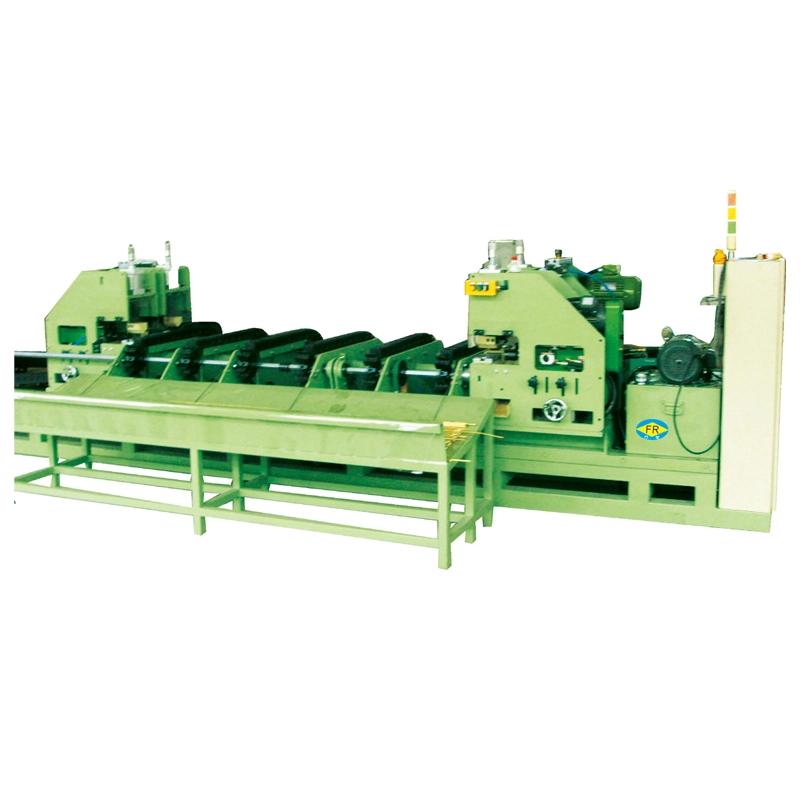
TheMașină automată de tragere la rece cu lanțeste proiectat pentru liniile de producție în care desenarea tuburilor și a barei trebuie să ruleze cu mai puțină manipulare manuală între cicluri. Căruciorul său cu lanț asigură7–1000 kN forță de tragere, accelerează până la28 m/min, și lovituri până la10 mpentru produse de obicei până laØ250 mm. Un dorn controlează diametrul intern și grosimea peretelui în timpul tragerii tubului, în timp ceconfigurații cu 1-5 firecrește producția atunci când mai multe piese împărtășesc aceleași specificații. Alimentarea, tăierea și recepția automată pot fi integrate pentru tuburi și bare din oțel carbon, oțel inoxidabil, cupru, aluminiu și aliaj.
TheMașină automată de tragere la rece cu lanțeste un banc de tragere la rece mecanic conceput pentru a reduce diametrul tuburilor metalice sau a barelor solide prin tragerea piesei de prelucrat printr-o matriță de precizie la temperatura camerei. Un motor, o cutie de viteze și un lanț greu transmit forța de tracțiune către cărucior, făcând mașina deosebit de potrivită pentru producție în cazul în carecicluri de desen repetabile, viteză relativ mare și funcționare în mai multe piesesunt mai importante decât flexibilitatea unui sistem hidraulic.
Coperta seriei FR de la FangRong10 modele standard de la FR-16 la FR-250, cu forțe de tragere nominale de la7 kN până la 1000 kNsi tragere viteze din10 până la 28 m/min. În funcție de model și de aranjamentul sculelor, mașina poate procesa1 până la 5 piese într-un ciclu de desen. Configurațiile de desenare a tubului pot fi echipate cu un sistem de dorn atunci când este necesar controlul diametrului interior și al grosimii peretelui.


Piesa de prelucrat este mai întâi pregătită astfel încât capătul său principal să poată intra în matriță și să fie prins de căruciorul de tragere. Odată prins, căruciorul se deplasează de-a lungul șinelor de ghidare, în timp ce transmisia cu lanț trage materialul prin matriță. Aria secțiunii transversale este redusă în timpul trecerii, în timp ce matrița controlează dimensiunile exterioare finite. Pentru aplicații cu tuburi, un dorn adecvat poate fi folosit pentru a controla geometria internă.
După ce cursa de desenare este finalizată, căruciorul revine la poziția de pornire și următoarea piesa de prelucrat este încărcată. Acționarea separată de întoarcere este utilă în producția repetitivă, deoarece căruciorul nu trebuie să se bazeze pe motorul de tracțiune principal pentru mișcarea de întoarcere.
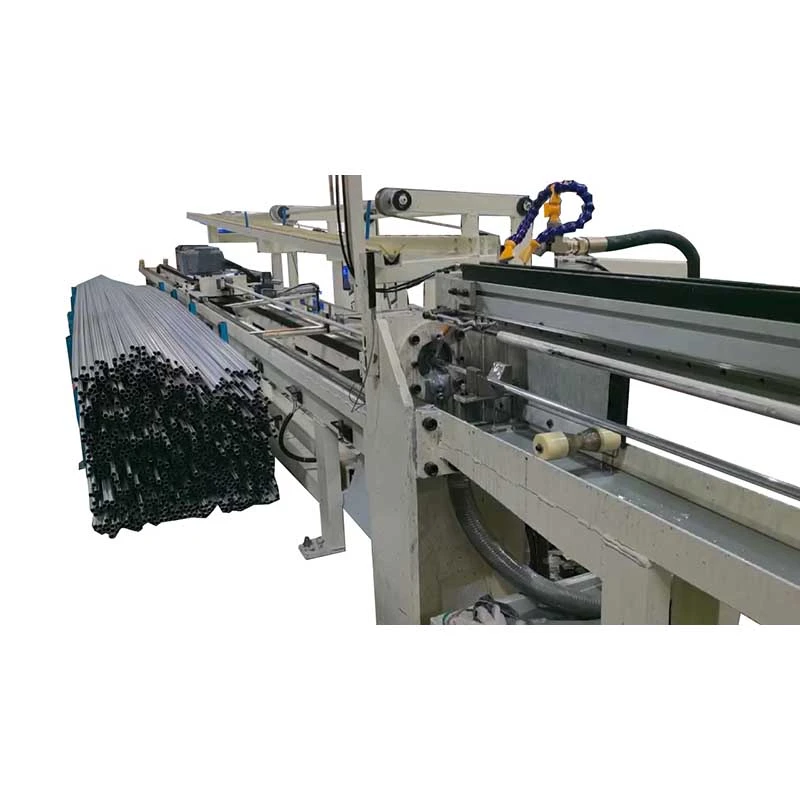
Automatizarea este cea mai utilă atunci când aceeași combinație de material și dimensiune este produsă în mod repetat. Un alimentator automat poate reduce încărcarea manuală între cicluri, în timp ce echipamentul automat de tăiere și recepție poate simplifica manipularea după tragere. Pentru loturi mici cu schimbări frecvente de dimensiune, încărcarea manuală poate fi mai economică decât instalarea unei linii automate complete.
Prin urmare, mașina poate fi configurată conform modelului de producție, mai degrabă decât a forța fiecare client în același pachet de automatizare. Opțiunile disponibile includrafturi automate de alimentare, tăiere și recepție automată, cu numărul de fire de tragere și lungimea cursei specificate în funcție de cerința reală de producție.
Trefilarea la rece este selectată în mod normal atunci când materialul laminat la cald sau extrudat nu oferă consistența dimensională cerută de componenta finită. Matrița stabilește dimensiunea exterioară finală, în timp ce programul de trecere, starea sculelor, lubrifierea și calitatea materialului de intrare determină rezultatul real.
Acest lucru este important pentru produsele care intră ulterior în operațiuni de șlefuire, prelucrare, asamblare sau formare. Un diametru trasat stabil poate reduce cantitatea de material care trebuie îndepărtat în următorul proces, dar tragerea la rece nu trebuie tratată ca un substitut pentru fiecare operație de finisare.
Deoarece materialul se formează fără a-l încălzi la o temperatură de lucru la cald, procesul de tragere poate produce o suprafață mai curată și mai uniformă decât materialul de lucru prelucrat la cald. În același timp, provoacă deformarea plasticăcălirea prin muncă, care poate crește rezistența și duritatea. Amploarea acestei modificări depinde de gradul materialului, reducerea și numărul de treceri.
Din acest motiv, clienții ar trebui să definească atât rezultatul dimensional necesar, cât și proprietățile mecanice necesare atunci când întocmesc schema de desen. Oțelul inoxidabil, oțelul carbon, aliajele de cupru și alte materiale nu necesită neapărat aceleași condiții de reducere sau lubrifiere.
Aranjamentul cu lanț și cutie de viteze asigură o transmisie mecanică directă între sistemul de antrenare și căruciorul de tracțiune. La produsele potrivite de dimensiuni mici și mijlocii, viteza de tragere relativ mare poate ajuta la creșterea producției fără a utiliza o unitate de putere hidraulică. Această configurație este deosebit de utilă atunci când aceeași operație de desenare este repetată pe tot parcursul schimbului.
În funcție de modelul mașinii și de aranjamentul matrițelor,1 până la 5 tuburi sau barepot fi procesate simultan. Desenul din mai multe piese este cel mai valoros atunci când mai multe produse identice sunt necesare în mod continuu. Este mai puțin util pentru producția frecventă în loturi mici, deoarece schimbările de scule și aranjamentele de încărcare pot compensa creșterea teoretică a capacității.
Un motor de retur dedicat aduce căruciorul înapoi după cursa de tragere. La producția cu ciclu înalt, reducerea porțiunii fără desen a fiecărui ciclu poate îmbunătăți utilizarea mașinii și poate face producția reală mai aproape de capacitatea de desenare teoretică.
Seria FR oferă diferite forțe de tragere, aranjamente ale lanțului, puteri ale motorului și lungimi de cursă, astfel încât mașina să poată fi adaptată la materialul și dimensiunea produsului necesar. Curse mai lungi pot fi specificate atunci când clientul are nevoie de lungimi trase mai mari, în timp ce sculele cu mai multe toroane pot fi luate în considerare atunci când randamentul este ținta principală.
Modelul de mașină necesar nu trebuie selectat numai din diametrul finit. Forța de tragere depinde de zonele secțiunii transversale inițiale și finite, rezistența materialului, reducerea per trecere, geometria matriței, lubrifiere și alte condiții de proces. Un diametru mai mare într-un material moale poate necesita mai puțină forță decât un diametru mai mic într-un aliaj de înaltă rezistență.
Pentru ofertă și confirmare de inginerie, furnizațicalitatea materialului, diametrul de pornire și grosimea peretelui, diametrul final și grosimea peretelui, lungimea necesară, numărul de bucăți pe ciclu și rezultatul țintă. FangRong poate determina apoi dacă forța de tragere necesară și configurația mașinii sunt adecvate.
| Parametru model/tehnologie | FR-16 | FR-25 | FR-50 | FR-76 | FR-100 | FR-120 | FR-150 | FR-180 | FR-200 | FR-250 |
| Max. Forța de tragere (kN) | 7 | 10 | 50 | 100 | 150 | 200 | 400 | 600 | 800 | 1000 |
| Max. Deplasare desen (m) | 7 | 8 | 8 | 9 | 10 | 10 | 10 | 10 | 10 | 10 |
| Viteza de desenare (m/min) | 28 | 28 | 25 | 25 | 12 | 12 | 10 | 10 | 10 | 10 |
| Puterea motorului de retur (kW) | 0.75 | 0.75 | 1.1 | 2.2 | 3 | 3 | 3 | 4 | 4 | 4 |
| Model reductor | ZQ250 | ZQ400 | ZQ500 | ZQ650 | ZQ850 | ZQ850 | ZQ1000 | ZQ1250 | ZQ850*2 | ZQ1450 |
| Pasul lanțului | 1,5" | 2" | 2,5" | 3" | 4" | 3" dublu | 4" dublu | 5" dublu | 4" triplu | 5" triplu |
| Puterea motorului principal (kW) | 4 | 7,5/11 | 22 | 30/37 | 45 | 55 | 75 | 98 | 55*2 | 132 |
| Dimensiuni (L*L*H) (mm) | 16000*110*1600 | 17000*1200*1600 | 17000*1300*1600 | 17500*1350*1600 | 18000*1400*1600 | 23000*2200*1800 | 23000*2300*1800 | 23000*2400*2000 | 23000*3000*2000 | 23000*2500*2000 |
Opțiuni de configurare:sistem dorn tub, alimentator automat, tăietor automat, suport de primire, aranjament de desen cu 1-5 fire și lungime personalizată a cursei. Configurația finală este confirmată în funcție de materialul, dimensiunile și cerințele de producție ale clientului.
Bancurile de tracțiune cu lanț pot fi utilizate pentru produse cu tuburi și bare care necesită un diametru controlat și dimensiuni repetabile, inclusiv tuburi, arbori și alte componente prelucrate pentru automobile selectate. Principalul avantaj este consecvența înainte de următoarea operație de prelucrare sau formare.
Materialele neferoase pot fi trase la rece atunci când sunt necesare dimensiuni mai strânse și o suprafață controlată. Pentru cupru și aluminiu, totuși, programul de desenare și lubrifierea trebuie să fie potrivite cu materialul, deoarece deformarea excesivă într-o singură trecere poate afecta calitatea suprafeței și stabilitatea dimensională.
În general, aliajele inoxidabile și speciale necesită o proiectare mai atentă a trecerii din cauza rezistenței lor mai mari la deformare și a comportamentului de întărire la lucru. În aceste aplicații, forța mașinii ar trebui selectată dintr-un calcul real al desenului, mai degrabă decât pur și simplu potrivirea diametrului finit cu un model de mașină.
Desenul de bară solidă este potrivit pentru aplicațiile în care bara finită va fi prelucrată în știfturi, arbori, elemente de fixare sau alte componente de precizie. Atunci când procesul din aval include deja strunjire sau șlefuire substanțială, valoarea trefilării la rece ar trebui evaluată în raport cu cantitatea de stoc care altfel ar fi îndepărtată.
Fiecare proiect este configurat în jurul materialului de desen al clientului și al obiectivului de producție. Dimensiunile suportului matriței, aranjamentul dornului, configurația căruciorului, sistemul de lanț, puterea motorului și automatizarea opțională sunt confirmate înainte de fabricație. Acest lucru împiedică selectarea unei mașini doar după diametrul nominal, trecând cu vederea forța reală de tragere.
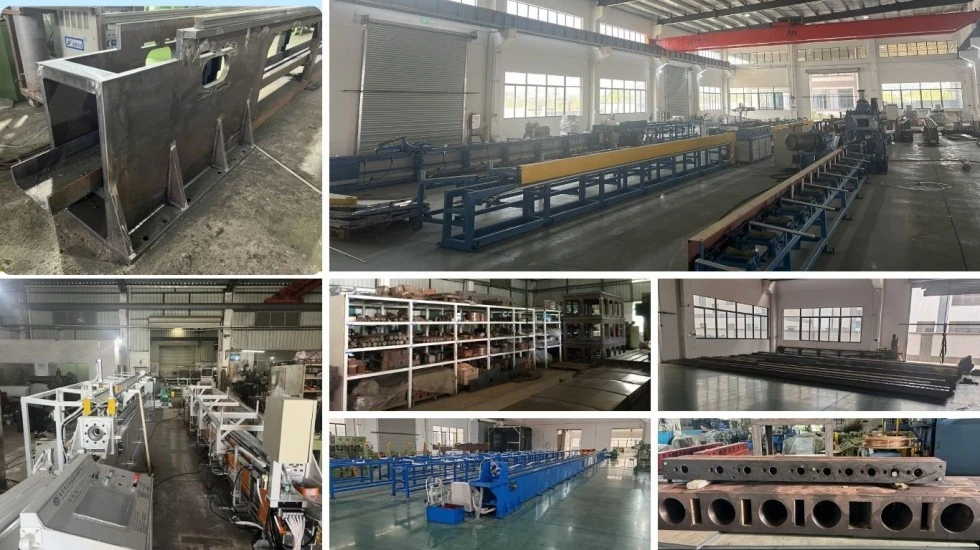
Procesul de producție include inspecția materiilor prime, prelucrarea, asamblarea cutiei de viteze și a lanțului, instalarea căruciorului, integrarea electrică și alinierea finală. Șinele de ghidare sunt prelucrate conform cerințelor de dreptate stabilite ale≤0,3 mm/m.
Testarea din fabrică include un test de funcționare în gol, urmat de un test de sarcină cu forța nominală. Atunci când sunt disponibile mostre ale clienților, pot fi utilizate teste reale de desen pentru a verifica forța, mișcarea și adecvarea procesului mașinii înainte de expediere. Acest lucru este util în special pentru mașini personalizate și configurații cu mai multe fire.
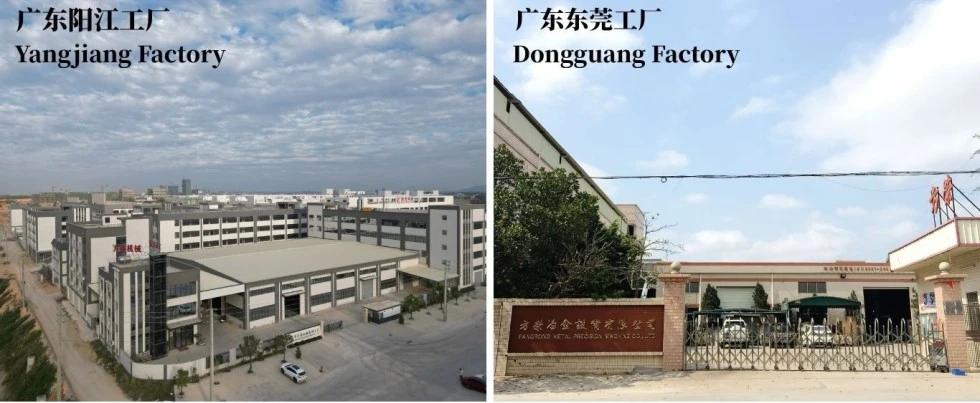
De atunci, FangRong a fost implicat în inginerie de tip lant1998și produce seria FR prin unitățile sale de producție din Dongguan și Yangjiang, China. Compania raportează exporturi în peste 70 de țări și o capacitate de producție anuală de peste 650 de mașini.
Echipa de ingineri sprijină selecția mașinii, calculul forței de tragere, configurarea matrițelor, dezvoltarea programului de trecere și planificarea automatizării. După instalare, punerea în funcțiune și instruirea operatorului pot fi, de asemenea, aranjate în funcție de scopul proiectului.
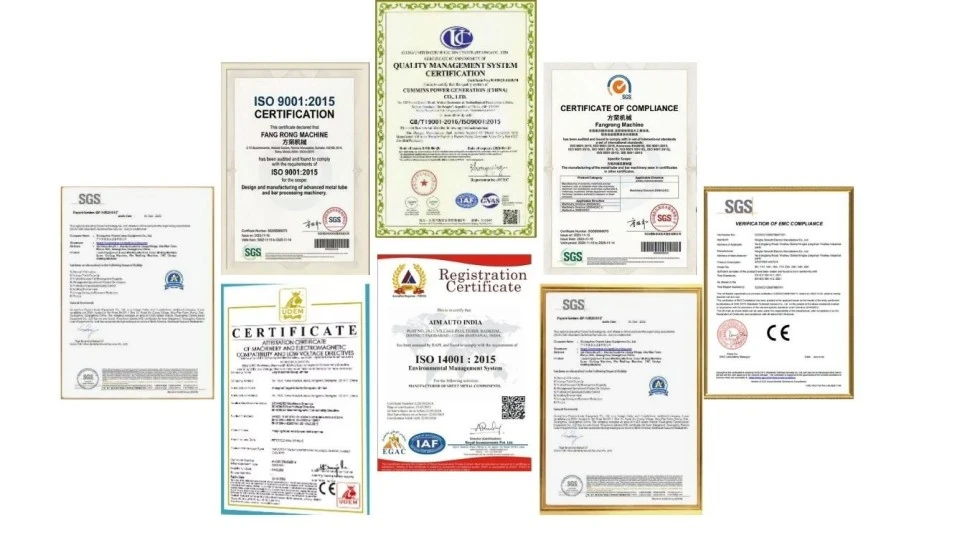
ISO 9001:2015documentația de management al calității se aplică proceselor de producție și service ale companiei. Certificatul nr.UQ231211R1.
Marcaj CEeste furnizat pentru configurația standard aplicabilă a mașinii, bazată pe Directiva privind utilajele menționată2006/42/CEcerințe.
Inspecție SGSpoate fi aranjat acolo unde este necesară o inspecție independentă ca parte a procesului de achiziție al clientului sau de acceptare din fabrică.
FangRong raportează, de asemenea, un portofoliu de brevete naționale de invenție și modele de utilitate care acoperă elemente ale tehnologiei sale de desenare.
Configurația standard a mașinii este furnizată conform cotației confirmate și include în mod normal sistemul de antrenare principal, cutia de viteze, mecanismul cu lanț, căruciorul de tracțiune, suportul matriței, sistemul de control și ansamblurile de mașină necesare. Proiectele de desenare a tuburilor pot include aranjamentul dornului corespunzător.
Matricele, sculele speciale, echipamentele automate de alimentare, tăiere și recepție trebuie confirmate separatdeoarece aceste componente depind de dimensiunile produsului clientului și de aspectul producției.
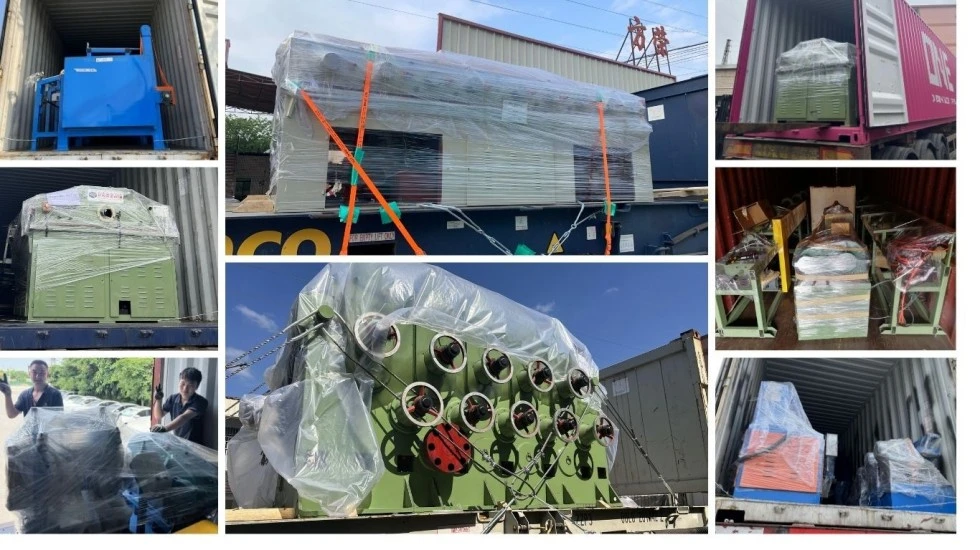
Mașina automată de tragere la rece cu lanț este pregătită pentru expediere la export cu ambalaj potrivit pentru transportul pe distanțe lungi. Înainte de livrare, clientul trebuie să confirme spațiul atelierului, alimentarea cu energie electrică, fluxul de material și cerințele de fundație sau ancorare prezentate în documentația de instalare furnizată.
MOQ: 1 set.Pentru o mașină, oferta se bazează pe modelul FR selectat și configurația confirmată. Pentru2-4 seturi, prețurile bazate pe cantitate pot fi cotate după ce modelul și cerințele de livrare sunt confirmate. Pentru5 seturi sau mai multe, prețul de proiect sau de volum este disponibil pe baza configurației finale a mașinii.
Comenzi standard:aproximativ 30-60 de zile pentru configurațiile standard FR-16 până la FR-100.
Comenzi mari sau personalizate:aproximativ 90-120 de zile pentru mașini FR-150 și mai mari sau proiecte care implică automatizări speciale.
Comenzi accelerate:se poate lua în considerare un program accelerat atunci când capacitatea de producție și disponibilitatea componentelor o permit. Data de livrare accelerată confirmată ar trebui să fie menționată în contractul de vânzare, mai degrabă decât presupusă din timpul standard de livrare.
Aranjamentul standard de plată este30% depozit la confirmarea comenzii și 70% înainte de expediere după testarea de acceptare din fabrică. Perioada standard de garanție este12 luni de la punere în funcțiune, sub rezerva contractului final de vânzare.
Seria FR poate fi configurată pentru diferite materiale metalice, inclusiv oțel carbon, oțel inoxidabil, cupru, aluminiu și produse din aliaje selectate. Modelul potrivit de mașină depinde de rezistența materialului, dimensiunea de pornire, dimensiunea finală și reducerea, mai degrabă decât de numele materialului.
Da, platforma mașinii automate de tragere la rece cu lanț poate fi configurată pentru tragere tub sau bară solidă. Aplicațiile cu tuburi pot necesita un sistem de dorn, în timp ce desenul cu bară solidă utilizează matrița și aranjamentul de scule corespunzătoare. Instrumentele necesare trebuie confirmate cu dimensiunile produsului înainte de a comanda.
Seria FR poate fi configurată pentru1 până la 5 bucăți pe ciclu de desen, în funcție de model, dimensiunile produsului și aspectul matriței. Desenul din mai multe piese este cel mai potrivit pentru producția repetată de aceeași dimensiune, mai degrabă decât comenzile frecvente de loturi mici.
Comparați forța de tragere necesară cu forța nominală a fiecărui model. Trimiteți producătorului clasa materialului, dimensiunile inițiale și finite, reducerea per trecere și producția necesară pentru un calcul al forței de tragere. Alegerea numai după diametrul finit poate avea ca rezultat o mașină inutil de mare sau o capacitate de tragere insuficientă.
Pentru tragerea convențională, capătul principal trebuie în mod normal să fie pregătit astfel încât să poată intra în matriță și să fie prins de cărucior. Dacă este necesară o mașină de indicare separată, depinde de materialul primit și de metoda de alimentare și preparare selectată. Echipamentul de indicare poate fi discutat atunci când este necesară o linie de producție integrată.
Nu neapărat. Sistemele automate de alimentare, tăiere și primire sunt configurații opționale și trebuie enumerate separat în cotație. Acestea sunt cele mai valoroase pentru comenzi stabile, cu volum mare, unde reducerea manipulării manuale are un efect măsurabil asupra eficienței producției.
Furnizațicalitatea materialului, diametrul exterior de pornire și grosimea peretelui sau diametrul barei, dimensiunile finite, lungimea necesară a desenului, volumul de producție țintă, numărul de bucăți pe ciclu și sursa de alimentare disponibilă. Desenele de produs sau materialul eșantion sunt, de asemenea, utile pentru confirmarea cerințelor de scule și proces.
Mașinile standard FR-16 până la FR-100 necesită în general30-60 de zile. În general, modelele FR-150 și mai mari sau mașinile cu automatizare personalizată necesită90-120 de zile. Livrarea rapidă este evaluată în funcție de capacitatea actuală de producție și disponibilitatea componentelor.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel