Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
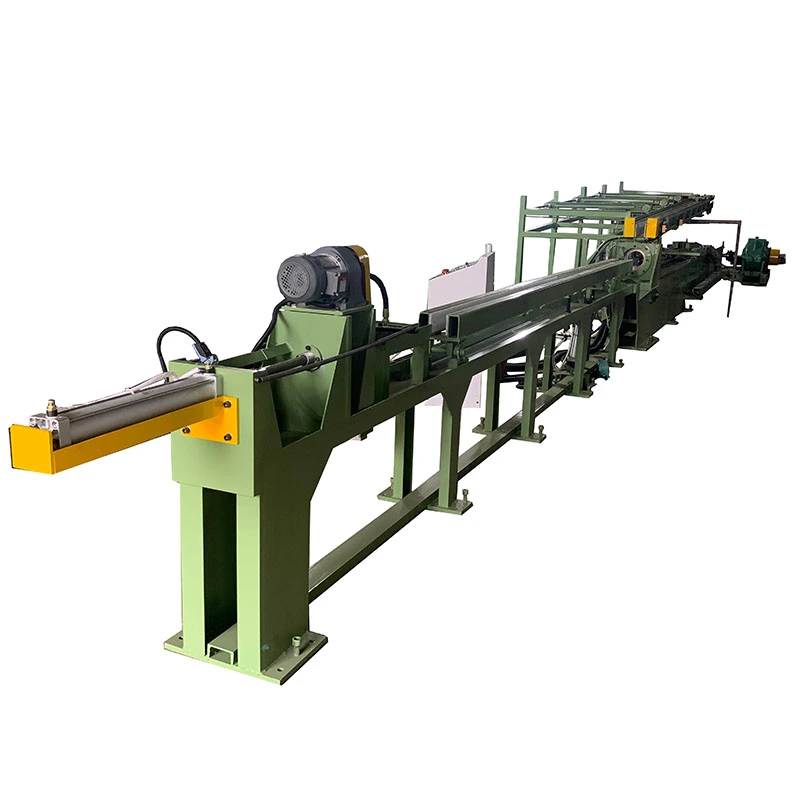
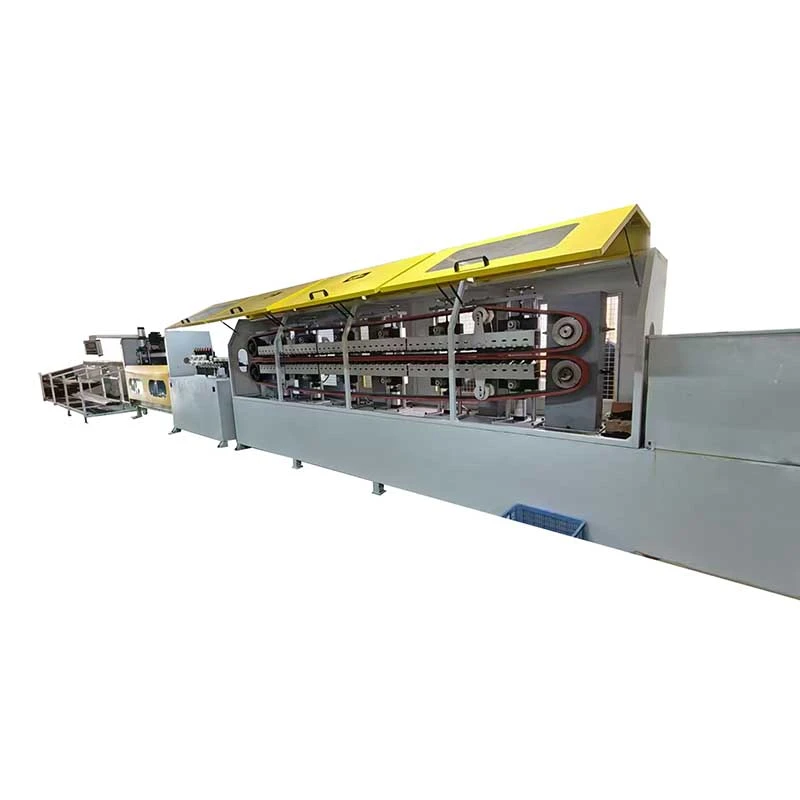
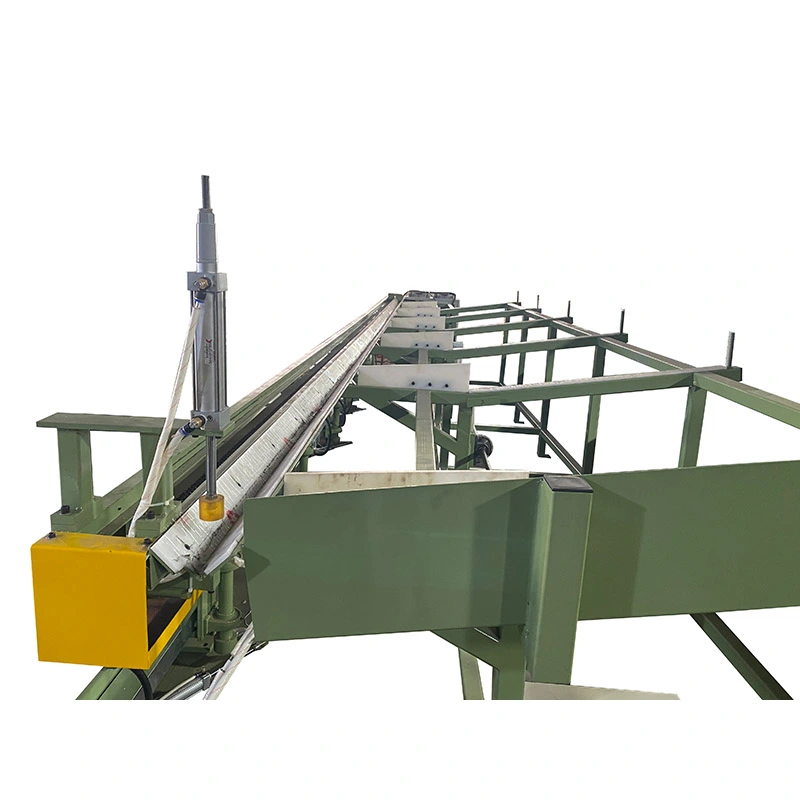
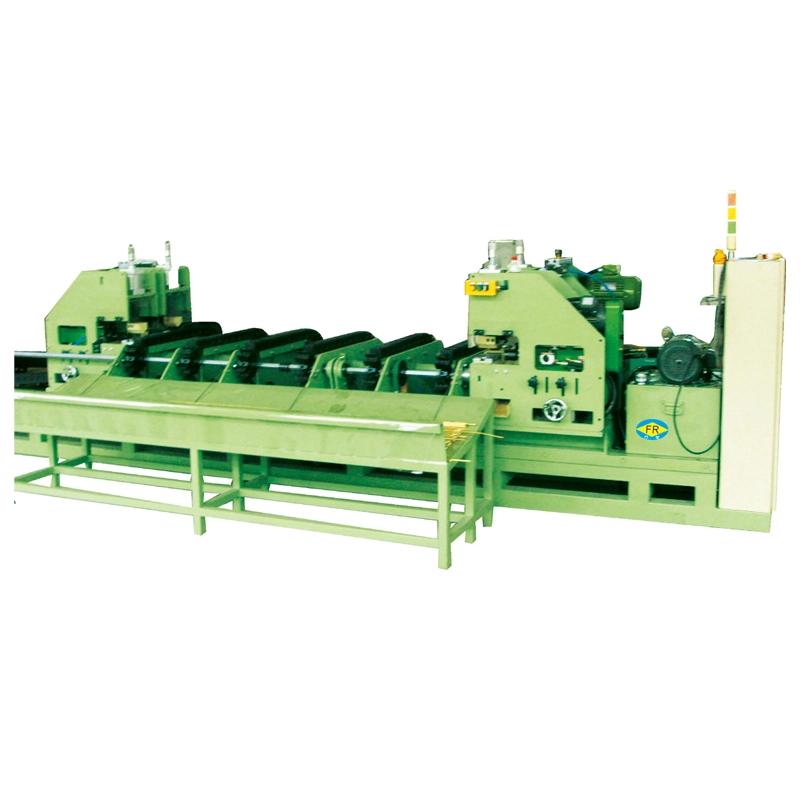
TheMașină de desenat la rece cu lanț dublueste construit pentru tragere cu forță mare, unde un singur lanț de tragere poate crea o încărcare neuniformă pe cărucior. Saletransmisie sincronizată cu dublu lanțdistribuie forța de tragere mai uniform, ajutând la menținerea alinierii matriței și a funcționării stabile atunci când se prelucrează tuburi și bare cu diametru mare, pereți groși sau de înaltă rezistență. Modelele FR-16 până la FR-600 oferă1–300 de tone de forță de tragere, accelerează până la30 m/min, și lovituri personalizabile ale10 m sau mai mult. Extragerea opțională cu 1-5 fire și alimentarea automată, tăierea și primirea susțin producția de volum mai mare de oțel carbon, oțel aliat, oțel inoxidabil, cupru, aluminiu, titan și aliaje speciale.
TheMașină de desenat la rece cu lanț dublueste un banc de tragere mecanic conceput pentru tragerea la rece a tuburilor metalice și a barelor solide printr-o matriță la temperatura ambiantă. Folosește două lanțuri paralele de mare rezistență pentru a trage căruciorul de tracțiune, distribuind sarcina pe ambele părți ale mașinii în loc să concentreze forța de tragere pe un singur lanț.
Această configurație este deosebit de utilă la desenarea tuburilor cu diametru mare, a produselor cu pereți groși, a aliajelor de înaltă rezistență sau a produselor care necesită o forță de tragere relativ mare. Seria FR acoperă 16 modele standard de la FR-16 la FR-600, cu forțe de tragere de la 1 la 300 de tone și viteze de tragere de la 7 la 30 m/min. În funcție de produs și de aranjamentul sculelor, mașina poate fi configurată pentru toroane simple sau multiple, inclusiv tragere simultană a până la cinci tuburi sau bare.
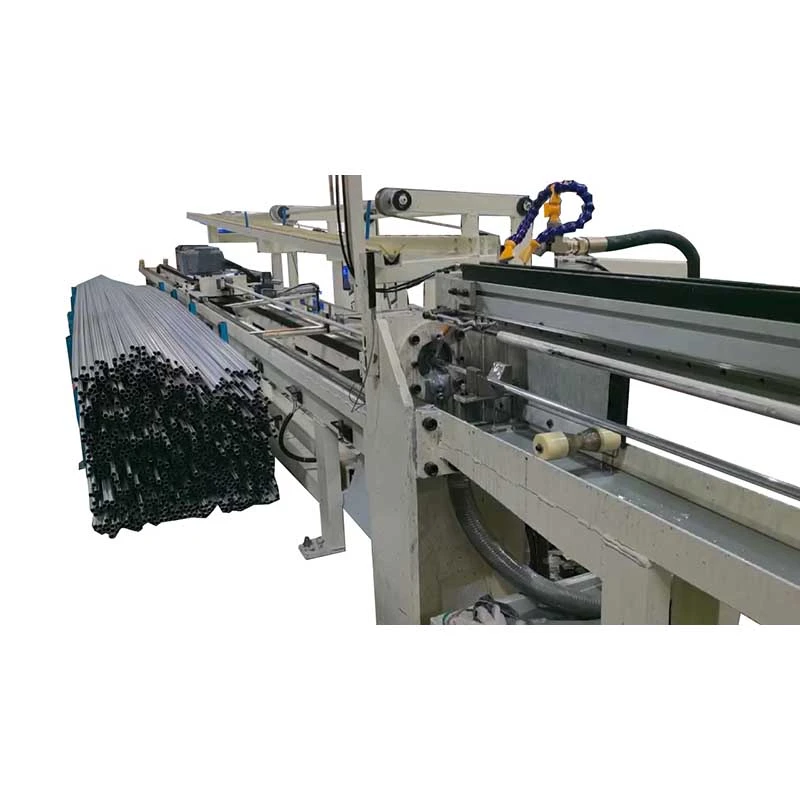
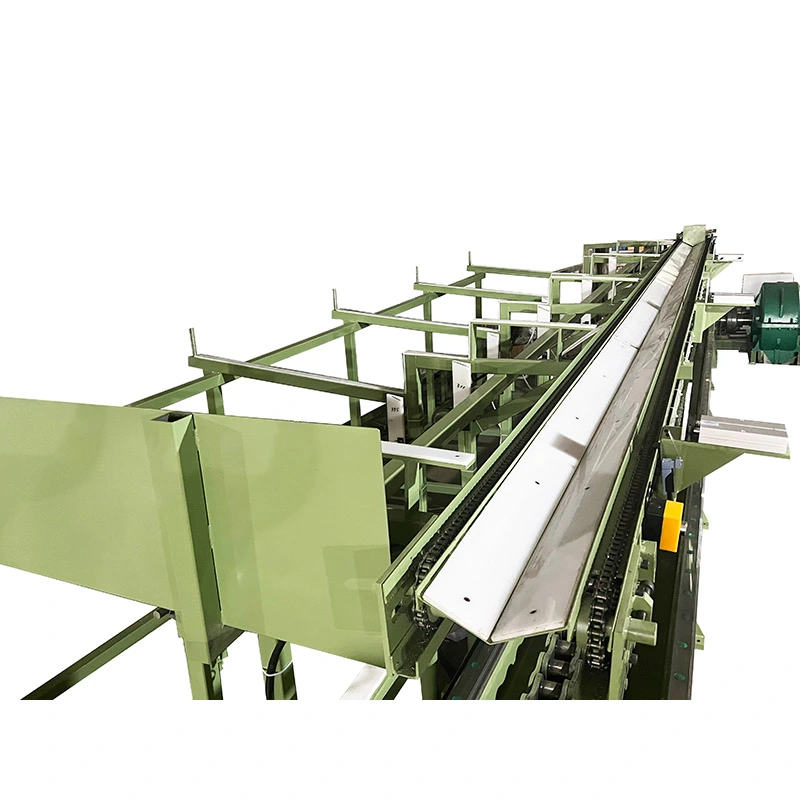
Pentru producția de tuburi, mașina poate fi furnizată cu un sistem de dorn. Echipamentele automate de alimentare, tăiere și primire pot fi, de asemenea, integrate atunci când clientul are nevoie de o linie de producție mai continuă decât de un banc de tracțiune încărcat manual.
Într-un banc de tracțiune convențional cu un singur lanț, forța de tragere este concentrată de-a lungul unei laturi a căruciorului. Pe măsură ce dimensiunea mașinii și forța de tragere cresc, acest aranjament poate crea o încărcare excentrică pe cărucior, sistemul de ghidare și ansamblul matriței. Rezultatul poate fi uzura mecanică accelerată, probleme de aliniere și geometrie instabilă a produsului.
TheMașină de desenat la rece cu lanț dubluabordează această problemă prin utilizarea a două lanțuri sincronizate poziționate pe părți opuse ale căruciorului. Aranjamentul de tragere echilibrat ajută la menținerea căruciorului să se deplaseze mai uniform pe cursa de tragere și reduce tendința căruciorului de a se răsuci sub sarcină.
Acest lucru contează cel mai mult atunci când forța de tragere este mare sau când consistența dimensională este importantă în cazul produselor lungi. Cu toate acestea, pentru aplicații cu tuburi sau bare mici, cu forță redusă, un sistem cu lanț dublu poate oferi mai puține beneficii practice decât în cazul liniilor de producție grele. Prin urmare, selecția mașinii ar trebui să se bazeze pe forța reală de tragere și pe cerințele de trecere, mai degrabă decât pe simpla alegere a celui mai mare model disponibil.
Piesa de prelucrat este pregătită conform procesului de desen selectat și poziționată prin matriță. Pentru tragerea tubului, aranjamentul dornului necesar este instalat conform dimensiunilor tubului, materialului și programului de reducere. Căruciorul de tragere prinde tubul sau bara pregătită și este tras prin matriță de sistemul de lanț sincronizat.
În timpul cursei de desenare, matrița reduce sau controlează dimensiunile exterioare ale piesei de prelucrat, în timp ce dornul controlează geometria interioară atunci când este necesară dimensionarea interioară. După cursa de desenare, căruciorul revine la poziția inițială și următoarea piesa de prelucrat este încărcată.
Rezultatul dimensional real depinde de calitatea materialului, dimensiunile de pornire, geometria matriței, designul dornului, lubrifierea, reducerea per trecere și alinierea mașinii. Din acest motiv, o mașină de desenat nu trebuie specificată numai din diametrul finit.
| Model | Forța de tragere | Viteza de desenare | Motorul principal | Cutie de viteze | Lanț / farfurie | Retur motor | Raportul de returnare |
|---|---|---|---|---|---|---|---|
| FR-16 | 1 tonă | 25 m/min | 5,5 kW | ZQ350 | 1,5" | 0,75 kW | 1:10 |
| FR-25 | 1-3 tone | 30 m/min | 7,5 / 15 kW | ZQ400 | 2" | 1 kW | 1:10 |
| FR-50 | 5 tone | 30 m/min | 22 kW | ZQ500 | 2,5" | 1,5 kW | 1:10 |
| FR-76 | 10 tone | 25 m/min | 30 kW | ZQ650 | 3" | 1,5 kW | 1:10 |
| FR-80 | 12 tone | 25 m/min | 37 kW | ZQ750 | 3,5" | 1,5 kW | 1:10 |
| FR-100 | 15 tone | 25 m/min | 45 kW | ZQ850 | 4" | 2,2 kW | 1:15 |
| FR-120 | 20 de tone | 20 m/min | 55 kW | ZQ1000 | 3,5" dublu | 2,2 kW | 1:15 |
| FR-150 | 30 de tone | 15 m/min | 75 kW | ZQ1000 | 4" dublu | 3 kW | 1:15 |
| FR-180 | 40 de tone | 15 m/min | 90 kW | ZL115 | Plăcuță Z4824152.4 | 3,7 kW | 1:15 |
| FR-200 | 60 de tone | 10 m/min | 110 kW | ZL130 | Plăcuță Z5628177.8 | 4 kW | 1:20 |
| FR-250 | 80 de tone | 8 m/min | 132 kW | ZFY500 | Plăcuța 200 | 5,5 kW | 1:20 |
| FR-300 | 100 de tone | 8 m/min | 166 / 200 kW | ZFY560 | Planșa 220 | 5,5 kW | 1:20 |
| FR-350 | 120 de tone | 8 m/min | 225 kW | ZFY630 | Plăcuța 250 | 7,5 kW | 1:20 |
| FR-400 | 150 de tone | 8 m/min | 250 kW | ZFY710 | Plăcuța 300 | 7,5 kW | 1:20 |
| FR-500 | 200 de tone | 8 m/min | 315 kW | ZFY800 | 2 × 2 farfurie 300 | 7,5 kW | 1:20 |
| FR-600 | 300 de tone | 7 m/min | 400 kW | ZFY800 | 2 × 2 farfurie 350 | 7,5 kW | 1:20 |
Specificațiile enumerate sunt configurații standard. Puterea motorului, cursa desenului, sculele, aranjamentul de alimentare și automatizarea pot fi ajustate în funcție de materialul, dimensiunile și cerințele de producție ale clientului.
Selectarea lanțului devine mai importantă pe măsură ce crește forța de tragere necesară. Modelele FR mai mici folosesc configurații de lanț cu role de mare rezistență, în timp ce modelele cu capacitate mai mare de la FR-180 în sus utilizează sisteme cu lanț cu plăci.
| Configurare | Utilizare tipică | De ce contează |
|---|---|---|
| Lanț cu role rezistent | Forță de tragere mică spre medie | Potrivit pentru tragere standard de tuburi și bare, unde forța de tragere necesară rămâne în limita capacității lanțului cu role. |
| Lanț de plăci | Forță de tragere medie până la foarte mare | Folosit pe modelele FR mai mari, unde sunt necesare o capacitate de încărcare mai mare și rezistență la sarcini ciclice grele. |
Pentru un client care desenează tuburi mici din oțel inoxidabil, tipul de lanț poate avea o influență redusă asupra selecției produsului în comparație cu designul matriței și forța de tragere. Cu toate acestea, pentru tuburile cu pereți grei sau barele cu secțiune mare, capacitatea lanțului, rigiditatea căruciorului și alinierea ghidajelor devin considerații mecanice critice.
Mașina de tragere la rece cu lanț dublu din seria FR poate fi configurată pentru 1 până la 5 fire de tragere, în funcție de modelul mașinii și de cerințele produsului. Tresarea cu mai multe toroane permite prelucrarea mai multor tuburi sau bare în timpul aceluiași ciclu de tragere, mărind producția fără a crește pur și simplu viteza liniară a mașinii.
Această configurație este utilă pentru producătorii care produc cantități mari de tuburi de dimensiuni similare. Dacă produsele variază semnificativ în diametru, material sau program de reducere, un aranjament cu un singur fir poate fi mai ușor de utilizat și schimbat.
Toate modelele FR pot fi echipate cu un dorn pentru tragerea tubului. Configurația dornului trebuie selectată în funcție de faptul dacă procesul necesită controlul diametrului interior, grosimii peretelui sau geometriei suprafeței interne.
De exemplu, un producător care produce tuburi pentru cilindri hidraulici poate avea nevoie de un control mai strict al dimensiunilor exterioare și interioare, ceea ce face ca selecția dornului și proiectarea trecerii să fie deosebit de importante. O aplicare simplă de reducere a diametrului exterior poate necesita un aranjament diferit de scule.
Clienții trebuie să furnizeze următoarele informații înainte de selectarea mașinii:
Mașina standard poate fi configurată cu echipamente automate opționale pentru a reduce manipularea manuală între ciclurile de desen. Opțiunile disponibile includ:
Automatizarea este cea mai utilă atunci când mașina funcționează continuu cu specificații repetate ale produsului. Pentru producția de loturi mici cu schimbări frecvente de scule, o configurație mai simplă poate oferi un echilibru mai bun între investiții și flexibilitatea operațională.
Selectarea modelului ar trebui să înceapă cu forța de tragere necesară, mai degrabă decât cu puterea motorului sau dimensiunea mașinii. Forța necesară este influențată de rezistența materialului, reducerea secțiunii transversale, frecarea, unghiul matriței, lubrifierea și starea tubului sau a barei de intrare.
Ca regulă practică, un client care produce tuburi de cupru sau aluminiu de ecartament ușor poate necesita un model FR relativ mic chiar și la viteze de producție mai mari. În schimb, oțelul inoxidabil, oțelul aliat sau produsele cu pereți groși pot necesita o forță de tragere substanțial mai mare chiar și atunci când diametrul finit este relativ mic.
Gama FR-16 până la FR-150 este în general potrivită pentru aplicații cu forță de tragere scăzută și medie, în timp ce modelele FR-180 și mai mari sunt destinate sarcinilor de tragere progresiv mai grele. Selecția finală trebuie confirmată prin calculul forței și, dacă este necesar, prin testarea eșantionului.
Producătorii de tuburi cilindrice au adesea nevoie de un control stabil al diametrului, grosimii peretelui și dreptății asupra produselor relativ lungi. Aranjamentul de tragere echilibrat este util atunci când forțele de tragere sunt mari și alinierea căruciorului trebuie să rămână stabilă pe toată durata cursei.
Tuburile și barele trase la rece sunt folosite în componente structurale și de precizie pentru automobile, unde dimensiunile repetabile reduc prelucrarea ulterioară. Pentru produse de volum mare cu specificații consistente, desenul cu mai multe fire și alimentarea automată pot îmbunătăți eficiența producției.
Tuburile din oțel inoxidabil și aliaj utilizate în schimbătoarele de căldură și echipamentele energetice pot necesita deformare controlată și condiții de scule consistente. În aceste aplicații, calitatea materialului și programul de reducere trebuie evaluate înainte de a determina tonajul mașinii.
Titanul și alte aliaje de înaltă rezistență pot genera o rezistență la tragere mai mare decât oțelurile carbon comune. Viteza de tragere, lubrifierea, starea matriței și reducerea trecerii devin mai importante în aceste aplicații decât simpla creștere a capacității mașinii.
Seria FR poate fi configurată pentru diferite aplicații de tuburi neferoase și din oțel inoxidabil. Modelul potrivit depinde de rezistența materialului și de reducerea secțiunii, astfel încât diametrul tubului singur nu ar trebui utilizat ca criteriu de selecție.
Mașina de tragere la rece cu lanț dublu este proiectată în funcție de dimensiunile produsului confirmate, forța de tragere, cursa și cerințele de automatizare. Înainte de expediere, echipamentul este asamblat și testat pentru a verifica funcționarea mecanică și funcțiile majore de control.
Testarea standard din fabrică include testarea în gol și testarea sarcinii nominale. În timpul testării, sunt monitorizate elemente cheie, cum ar fi tensiunea lanțului, vibrațiile, zgomotul de funcționare, cutia de viteze și temperatura uleiului. Acolo unde sunt disponibile mostre pentru clienți, desenul de probă poate fi folosit și pentru a verifica adecvarea sculelor selectate și a parametrilor de proces.
Mașina este apoi pregătită pentru transportul la export cu protecție adecvată împotriva umidității și coroziunii pentru echipamentul principal și componentele libere.
FangRong produce echipamente de trefilare la rece printr-un proces controlat de inginerie și asamblare care acoperă:
Componentele de ghidare cheie sunt prelucrate și verificate pentru precizia dimensională și alinierea. Pentru bancurile de tragere mari, dreptatea ghidajului și alinierea căruciorului sunt deosebit de importante, deoarece erorile mecanice mici pot deveni mai semnificative în timpul unei curse lungi de tragere.
Achiziționarea unei mașini de desenat la rece fără a confirma procesul de desenare poate duce la o mașină supradimensionată, o capacitate de tragere insuficientă sau unelte necorespunzătoare. Echipa de ingineri FangRong poate evalua cerințele de producție înainte ca modelul final să fie confirmat.
Suportul tehnic poate include:
Pentru un proiect nou, cele mai utile informații de furnizat sunt dimensiunile primite și finite, calitatea materialului, lungimea produsului, rezultatul țintă și procesul de desenare existent. Aceste detalii permit ca configurația mașinii să se bazeze mai degrabă pe cerința reală de producție decât pe o estimare numai a diametrului.
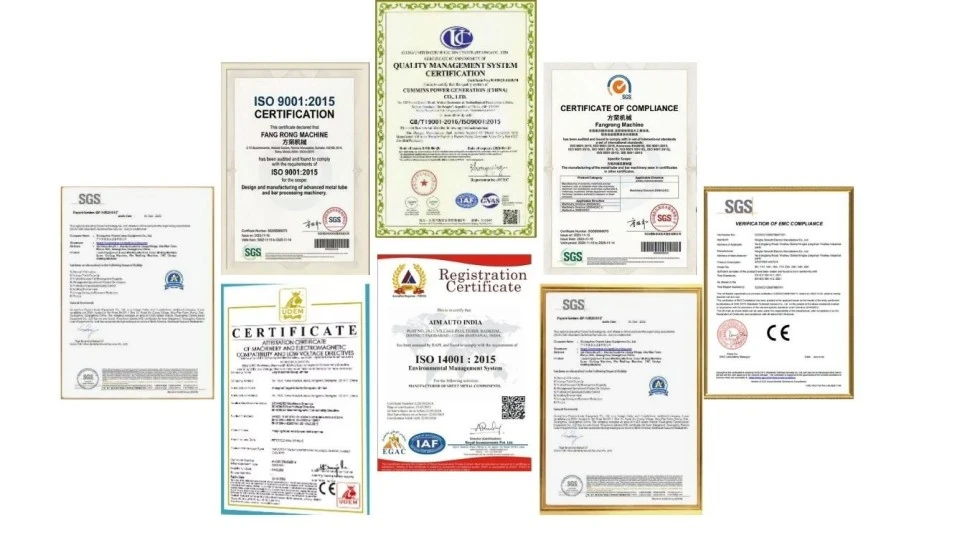
Sistemul de management al calității FangRong este certificatISO 9001:2015, certificatul nr.UQ231211R1. Echipamentul poate fi furnizat cuMarcaj CEpe baza cerințelor aplicabile de siguranță a mașinilor, inclusiv aDirectiva Mașini 2006/42/CEpentru configurațiile relevante ale pieței europene.
Cerințele de inspecție și documentație pot fi discutate în timpul ofertei. Dacă proiectul clientului necesită inspecție suplimentară de la terți, testare de acceptare din fabrică sau documentație specifică, aceste cerințe trebuie confirmate înainte de plasarea comenzii.
| MOQ | 1 set pentru comenzile standard de mașini. Prețurile bazate pe cantitate pot fi furnizate pentru 2–4 seturi și 5+ seturi. Nivelurile finale de cantitate și prețurile unitare sunt confirmate în cotație. |
|---|---|
| Plată | 30% depozit; Sold 70% înainte de expediere după testarea de acceptare din fabrică, dacă nu se convine altfel. |
| Timp de livrare standard | Aproximativ 30–60 de zile pentru configurațiile standard FR-16 până la FR-100; aproximativ 90–120 de zile pentru FR-150 și mașini mai mari sau proiecte care necesită automatizare specială. |
| Comanda urgenta | Producția accelerată poate fi disponibilă în funcție de capacitatea actuală de producție, modelul de mașină și disponibilitatea componentelor. Data de livrare accelerată confirmată este menționată în cotație, mai degrabă decât garantată ca perioadă standard fixă. |
| garanție | 12 luni de la punerea în funcțiune în condițiile de garanție convenite. |
| Instalare | Supravegherea instalării, punerea în funcțiune și instruirea operatorului pot fi asigurate în funcție de scopul proiectului. |
| Piese de schimb | Piesele de uzură și componentele de schimb recomandate pot fi furnizate în funcție de modelul mașinii și condițiile de producție. |
O mașină cu un singur lanț trage căruciorul dintr-o parte, în timp ce o mașină cu lanț dublu folosește lanțuri sincronizate pe ambele părți. Aranjamentul cu lanț dublu este în principal avantajos pentru aplicațiile cu forță mai mare, deoarece ajută la distribuirea sarcinii de tragere și la reducerea excentricității căruciorului. Pentru aplicațiile cu forță redusă, beneficiul poate fi mai puțin semnificativ.
Nu selectați modelul doar după diametrul tubului. Forța de tragere necesară depinde de rezistența materialului, dimensiunile inițiale și finite, reducerea per trecere, geometria matriței, lubrifiere și configurația dornului. Furnizarea acestor parametri permite FangRong să calculeze capacitatea adecvată a mașinii.
Da. Mașina de tragere la rece cu lanț dublu poate fi configurată atât pentru tuburi, cât și pentru bare solide. Desenarea tubului necesită aranjamentul adecvat al matriței și al dornului, în timp ce desenarea barelor utilizează o configurație diferită de prindere a piesei de prelucrat și de scule.
Da. În funcție de model și de specificațiile produsului, mașina poate fi configurată pentru 1 până la 5 fire. Desenul cu mai multe fire este cel mai util atunci când mai multe produse au dimensiuni și cerințe de proces similare.
Nu există un singur procent de reducere potrivit pentru fiecare material. Reducerea practică pe trecere depinde de calitatea materialului, starea inițială, dimensiunile finisate, designul matriței, lubrifierea și calitatea dimensională și a suprafeței necesare. Programul de trecere ar trebui stabilit din cerințele reale de material și produs.
Procesele convenționale de tragere necesită, în general, ca capătul tubului sau al barei să fie pregătit astfel încât să poată trece prin matriță și să fie prins de căruciorul de tragere. Dacă este necesară o mașină de indicare separată, depinde de metoda de alimentare și de pregătire finală selectată. Pregătirea automată a capătului sau sistemele fără puncte pot fi luate în considerare pentru niveluri superioare de automatizare.
Da. Sistemele automate de alimentare, tăiere cu lungime fixă și recepție sunt disponibile ca configurații opționale. Automatizarea este deosebit de utilă pentru producția de volum mare cu specificații stabile de produs, în timp ce încărcarea manuală poate fi mai economică pentru comenzi de volum redus sau care se schimbă frecvent.
Vă rugăm să furnizați calitatea materialului, tipul de tub sau bară, dimensiunile inițiale și finite, lungimea produsului, reducerea necesară, capacitatea de producție țintă, numărul de fire și nivelul de automatizare preferat. Dacă este disponibil, trimiteți desene sau dimensiuni de eșantion. Aceste detalii sunt suficiente pentru a începe evaluarea mașinii și a sculelor.
FangRong este implicată în producția de echipamente de trefilare la rece din 1998 și se concentrează pe echipamente mecanice și hidraulice de formare a metalelor pentru prelucrarea tuburilor și a barelor. Domeniul său de inginerie acoperă configurarea bancului de tragere, calculul forței de tragere, selecția sculelor, integrarea automatizării și punerea în funcțiune a producției.
Pentru clienții care achiziționează un banc de tracțiune de mare rezistență, mașina în sine este doar o parte a proiectului. Problema mai importantă este dacă capacitatea de tragere selectată, sistemul de lanț, aranjamentul matrițelor, configurația dornului și viteza de producție se potrivesc cu materialul real și cu programul de trecere. FangRong poate lucra din datele de produs ale clientului pentru a stabili configurația mașinii înainte de ofertare și asistență la instalare, punerea în funcțiune și instruirea operatorului după livrare.
Pentru o ofertă de proiect, furnizați materialul dvs., dimensiunea de pornire, dimensiunea finală, lungimea produsului și rezultatul necesar. FangRong poate recomanda apoi modelul FR potrivit, forța de tragere, configurația sculelor și automatizarea opțională.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel