Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
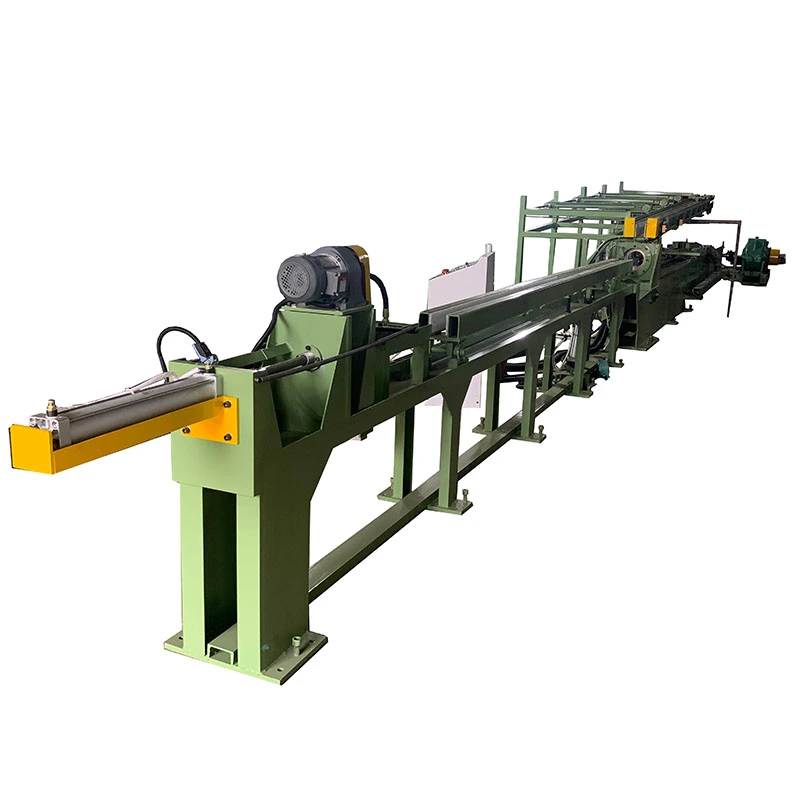
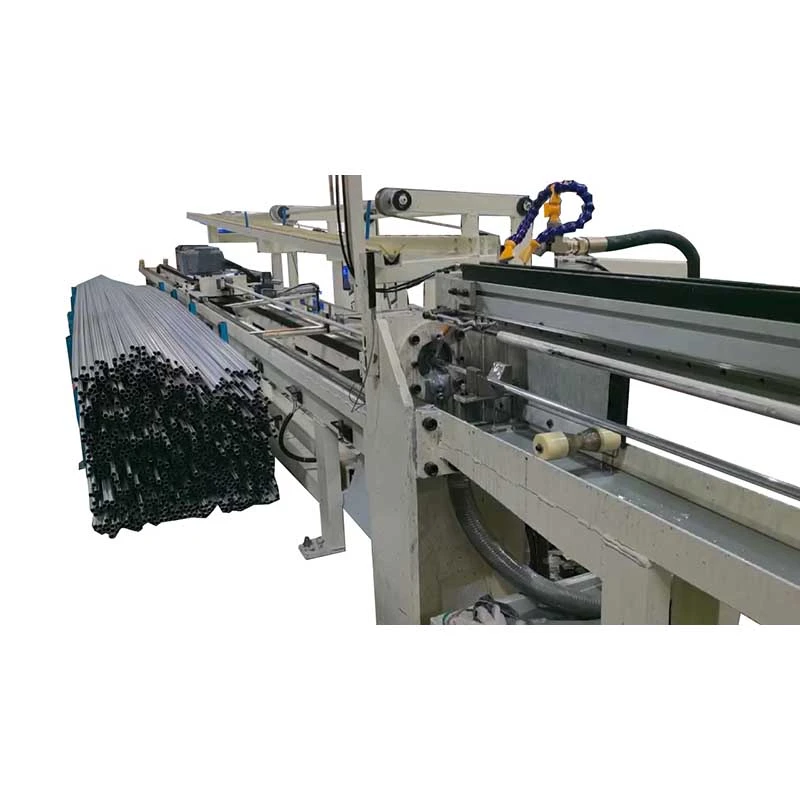
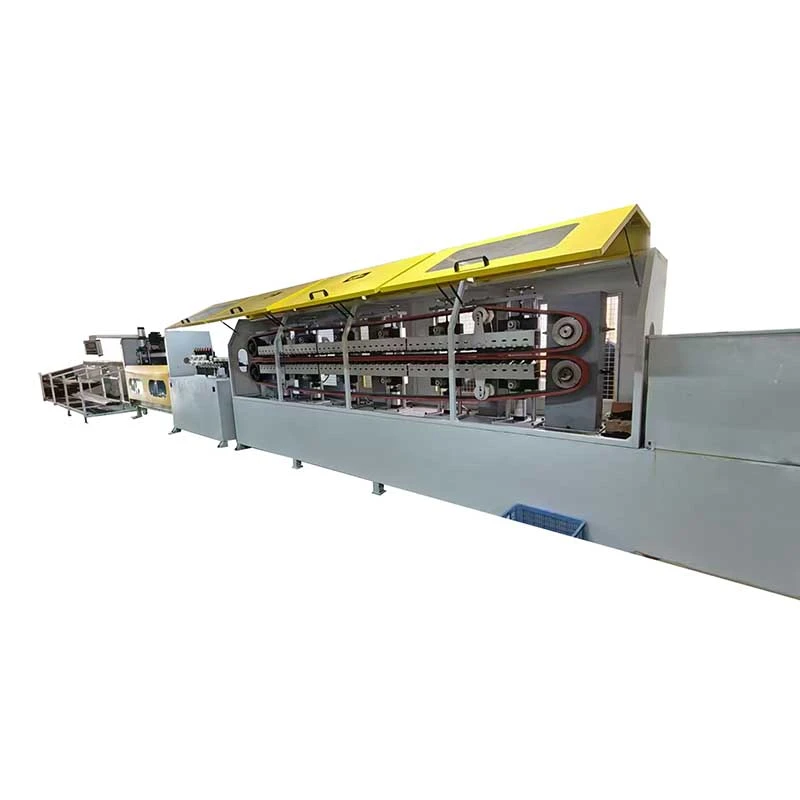
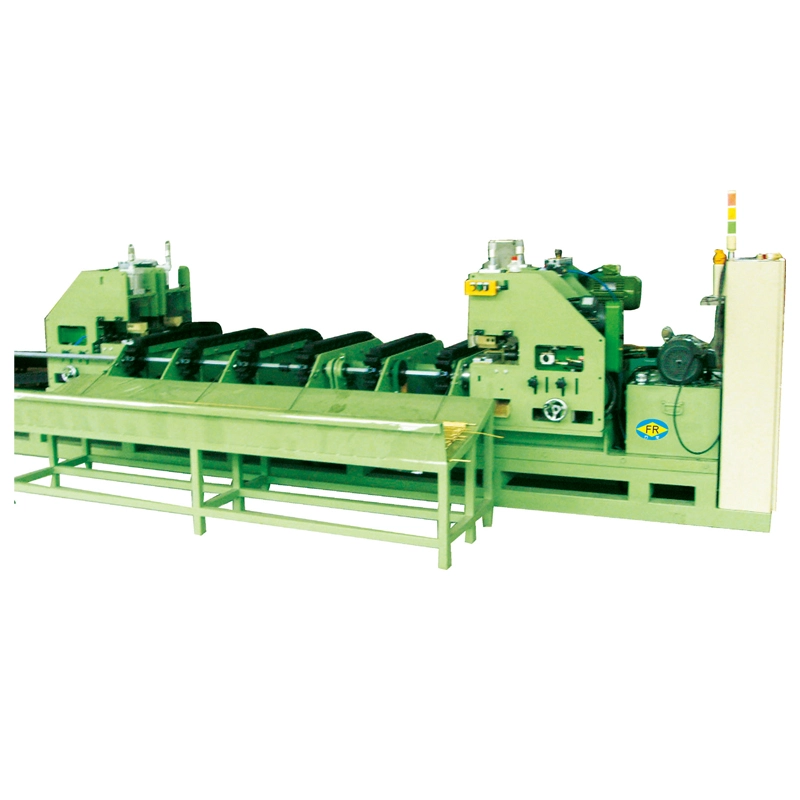
TheMașină de desen cu expansiune automatăeste utilizat atunci când o țeavă are nevoie de un diametru interior mai mare sau mai precis fără a încălzi materialul. Un cilindru hidraulic antrenează un dorn de expansiune prin alezaj, oferind o deformare radială controlată pentru a corectadimensiunile interne și ovalitatea. Gama FR-10T până la FR-500T acoperă forțele de expansiune ale10-500 de tonecu lovituri până la10 m, în timp ce sistemele hidraulice cu pompe multiple potrivesc puterea de ieșire la diferite dimensiuni și sarcini ale conductelor. Este potrivit pentruoțel carbon, oțel aliat, oțel inoxidabil și țevi metalice speciale, inclusiv țevi de precizie cu diametru mare, secțiuni deformate și capete de țevi pregătite pentru îmbinare.
TheMașină de desen cu expansiune automatăeste un banc hidraulic de prelucrare la rece pentru creșterea diametrului interior al țevilor metalice fără încălzire. În loc să reducă dimensiunea tubului, precum trefilarea convențională la rece, acesta trage un dorn de expansiune prin orificiu pentru a mări diametrul interior, a îmbunătăți rotunjimea și a aduce țeava mai aproape de dimensiunea finală necesară.
Acest proces este util atunci când un semifabricat de țeavă este solid din punct de vedere mecanic, dar diametrul său interior, ovalitatea sau dimensiunea finală nu îndeplinește specificațiile desenului. Este, de asemenea, utilizat atunci când se produc țevi de precizie cu diametru mai mare de la o dimensiune inițială mai mică, care altfel ar necesita expansiune la cald și finisare suplimentară.
Coperta seriei FR de la FangRong10 până la 500 de tone forță de expansiune, cu un standardCursa efectivă de expansiune de 10 m. Modelul corect depinde în principal de materialul țevii, grosimea peretelui, diametrele de pornire și țintă, lungimea țevii și expansiunea necesară pe trecere, mai degrabă decât diametrul singur.


O problemă tipică de producție este o țeavă care a atins grosimea necesară a peretelui, dar are încă un orificiu interior subdimensionat sau oval. Reducerea conductei din nou cu un banc de tragere convențional ar muta dimensiunile în direcția greșită. Bancul de tragere de expansiune abordează acest lucru prin aplicarea unei deformări radiale controlate din interiorul țevii.
Conducta este prinsă pe patul mașinii, în interiorul alezajului este poziționat un dorn de expansiune, iar cilindrul hidraulic trage dornul prin țeavă. Mandrinul forțează peretele conductei spre exterior în intervalul de deformare calculat. Pentru creșteri mari de diametru, pot fi folosite mai multe treceri în loc să încercați o expansiune excesivă într-o singură trecere.
Exemplu practic:un producător chinez de țevi a folosit unFR-400Tmașină pentru țevi de diametru mare utilizată într-un proiect de conducte de petrol și gaze. Combinația dintre forța mare de tragere și cursa lungă de lucru a fost selectată deoarece cerințele de producție implicau țevi lungi și dimensiuni interioare controlate. Pentru țevi mai scurte sau modificări mai mici de diametru, un model FR mai mic poate fi mai economic.
Diametru interior subdimensionat:Când diametrul exterior și grosimea peretelui sunt deja aproape de valorile cerute, extinderea alezajului poate corecta dimensiunea interioară fără a începe din nou procesul de formare.
Ovalitatea conductei:Țevile se pot deforma în timpul rulării, sudării, transportului sau operațiunilor anterioare de formare. Expansiunea internă controlată poate îmbunătăți rotunjimea atunci când deformarea se află în capacitatea de proces a dornului selectat.
Producția de țevi de precizie cu diametru mare:Stilare convențională la rece este în primul rând un proces de reducere. Desenul de expansiune oferă direcția de formare opusă și, prin urmare, este util pentru aplicații selectate de țevi fără sudură sau sudate cu diametru mare.
Pregătirea capătului țevii:Acolo unde capătul unei țevi trebuie să atingă o dimensiune interioară definită înainte de flanșare sau îmbinare, poate fi proiectat un instrument de expansiune dedicat pentru geometria necesară.
Calcar de formare la cald și oxidare:Dacă materialul și raportul de dilatare permit lucrul la rece, procesul evită etapa de încălzire utilizată în expansiunea la cald. Acest lucru poate reduce formarea de oxizi și cerințele ulterioare de curățare. Cu toate acestea, expansiunea la rece nu este automat cea mai bună alegere pentru fiecare aliaj sau raport de expansiune; ductilitatea materialului și deformarea admisibilă trebuie verificate mai întâi.
1. Poziționarea conductei:Piesa de prelucrat este plasată pe patul mașinii și aliniată cu axa de expansiune. Alinierea corectă este importantă pentru țevile lungi, deoarece excentricitatea excesivă poate afecta alezajul final.
2. Instalarea dornului:În țeavă se introduce dornul de expansiune corespunzător. Diametrul dornului, geometria nasului, materialul și finisajul suprafeței sunt selectate în funcție de calitatea țevii și dimensiunile țintei.
3. Expansiune hidraulică:Cilindrul principal trage dornul prin conductă. Sistemul hidraulic oferă forță controlată mai degrabă decât încărcarea de impact asociată cu sistemele de tragere mecanică.
4. Corecție dimensională:Pe măsură ce dornul trece prin alezaj, peretele conductei suferă o deformare plastică controlată. Expansiunea reală realizabilă depinde de rezistența materialului, grosimea peretelui, diametrul inițial, lubrifiere, geometria dornului și numărul de treceri.
5. Inspecție:După extindere, conducta poate fi verificată pentru diametrul interior, ovalitatea, starea peretelui și conformitatea dimensională generală înainte de următoarea operație.
Seria FR folosește unități de putere hidraulice configurate în funcție de tonajul mașinii. Pompele cu presiune mai mică și cu debit mai mare pot fi utilizate pentru mișcarea rapidă a cilindrului, în timp ce pompele de înaltă presiune asigură forța necesară în timpul cursei de expansiune. La mașinile mai mari, pompele multiple permit ca aceste două condiții de funcționare să fie tratate separat.
Această distincție contează în producție. O mașină selectată numai pentru forța maximă poate avea în continuare un ciclu inutil de lung dacă sistemul hidraulic nu poate mișca rapid cilindrul în timpul curselor de întoarcere și de apropiere. În schimb, creșterea debitului hidraulic nu rezolvă o lipsă de forță în timpul expansiunii. Prin urmare, aranjamentul pompei trebuie să se potrivească atât cu forța de expansiune necesară, cât și cu ciclul de producție.
| Model | Forța de expansiune (tone) | Cilindru principal (mm) | Cursa efectivă (m) | Motor pompa hidraulica |
|---|---|---|---|---|
| FR-10T | 10 | φ125 | 10 | 30 kW |
| FR-20T | 20 | φ150 | 10 | 37 kW |
| FR-30T | 30 | φ180 | 10 | 45 kW |
| FR-50T | 50 | φ200 | 10 | 75 kW |
| FR-100T | 100 | φ250 | 10 | 55 kW × 2 |
| FR-200T | 200 | φ520 | 10 | 90 kW × 2 |
| FR-300T | 300 | φ630 | 10 | 90 kW × 2 |
| FR-400T | 400 | φ630 | 10 | Pompă cu cilindree fixă de 55 kW × 2 + 110 kW × 2 |
| FR-500T | 500 | φ630 | 10 | Pompă cu cilindree fixă de 75 kW × 2 + 110 kW × 2 |
Important:Tonajul nu este o indicație directă a diametrului conductei pe care o poate procesa mașina. Forța necesară trebuie calculată din materialul țevii, grosimea peretelui, diametrul de pornire, diametrul țintă, raportul de dilatare, starea de lubrifiere și geometria sculelor. O mașină de 100 de tone poate fi potrivită pentru o specificație de țeavă, dar insuficientă pentru o altă țeavă cu același diametru și un material cu rezistență mai mare.
Înainte de cotare, furnizațicalitatea materialului, tipul țevii, diametrul exterior, diametrul interior de pornire, diametrul interior țintă, grosimea peretelui, lungimea țevii, expansiunea pe trecere și cantitatea de producție necesară. FangRong poate calcula apoi forța de expansiune aproximativă și poate determina dacă expansiunea cu o singură trecere sau cu mai multe treceri este adecvată.
Pentru producția continuă, este, în general, de preferat să nu funcționeze permanent la capacitatea nominală absolută a mașinii. Menținerea forței de lucru sub valoarea nominală maximă asigură o marjă de operare atunci când proprietățile materialului, lubrifierea sau dimensiunile conductei de intrare variază.
Conducta de conductă cu diametru mare și alte produse pentru conducte pot necesita dimensiuni interioare controlate înainte de operațiunile ulterioare de îmbinare sau inspecție. Gama FR-200T până la FR-500T este potrivită pentru aplicații în care sunt necesare forțe mari de expansiune și curse lungi de lucru.
Caz de aplicare:Un producător chinez de țevi a folosit unFR-400Tbanc de extensie pentru conducte lungi de petrol și gaze. Mașina a fost selectată pentru capacitatea sa mare de forță și cursa lungă de lucru, permițând producătorului să prelucreze secțiuni mari, menținând în același timp dimensiunile interioare controlate.
Pentru tuburile de transfer termic, diametrul intern contează atunci când aria de curgere și consistența dimensională fac parte din specificația finală. Expansiunea este mai relevantă atunci când alezajul final necesar nu poate fi realizat eficient printr-un alt proces de reducere.
Pentru tuburile obișnuite în care dimensiunile inițiale și finale sunt deja în limitele toleranței, utilizarea unui banc de tragere de expansiune poate adăuga o operație inutilă. Aparatul devine valoros atunci când dimensionarea internă sau corectarea ovalității reprezintă blocajul real.
Tuburile cilindrilor hidraulici necesită o geometrie internă controlată, deoarece pistonul, etanșarea și componentele de ghidare depind de dimensiunile alezajului și de starea suprafeței. Expansiunea poate fi luată în considerare atunci când geometria tubului existent necesită o dimensionare internă controlată, mai degrabă decât o reducere suplimentară a diametrului.
Capetele țevilor pentru conexiunile cu flanșe sau îmbinate pot necesita o secțiune extinsă controlată. Un dorn dedicat poate fi proiectat pentru geometria de capăt necesară în loc să extindă întreaga țeavă.
Caz de aplicare:Un client de constructii navale a folosit unFR-200Tmașină pentru extinderea capătului țevii înainte de flanșare. Procesul la rece a evitat depunerile asociate cu încălzirea și a redus cantitatea de curățare postformare necesară înainte de următoarea operație de fabricare.
Mașina de desenat cu expansiune automată poate fi proiectată pentru oțel carbon, oțel aliat, oțel inoxidabil, cupru, aluminiu, titan, aliaje de nichel și alte metale adecvate. Selectarea materialului contează deoarece aliajele de înaltă rezistență sau cu ductilitate scăzută pot necesita o expansiune mai mică pe trecere și condiții de scule mai controlate.
Un sistem tipic din seria FR include cilindrul hidraulic principal, unitatea de putere hidraulică, căruciorul de tracțiune, aranjamentul de prindere a țevilor, ansamblul dornului de expansiune, sistemul de control PLC, HMI, dulapul electric, supape hidraulice și structura necesară a mașinii.
Uneltele sunt specifice aplicației.Mandrinul nu poate fi selectat numai din tonajul mașinii. Diametrul său de lucru, profilul, lungimea, materialul și starea suprafeței trebuie să corespundă specificațiilor țevii. Mandrinele speciale, sculele cu treceri multiple, sculele de expansiune pentru capătul conductelor, sistemele de alimentare și încărcarea sau descărcarea automată pot fi cotate separat atunci când este necesar.
FangRong produce echipamentul prin instalațiile sale de producție Dongguan și Yangjiang. Procesul de fabricație acoperă revizuirea ingineriei, inspecția componentelor, prelucrarea de precizie, asamblarea hidraulică, integrarea electrică, programarea PLC, alinierea mașinii și testarea finală.
Ingineria comenzii:Dimensiunile țevii și datele materialelor sunt revizuite înainte ca forța cilindrului, geometria dornului și configurația hidraulică să fie finalizate.
Verificarea componentelor:Componentele hidraulice și mecanice cheie sunt verificate înainte de asamblare.
Prelucrare de precizie:Alezajul cilindrului și componentele dornului sunt prelucrate conform cerințelor dimensionale specificate.
Testarea hidraulica:Circuitele hidraulice, supapele și cilindrii sunt testate la presiune înainte de integrarea finală.
Aliniere:Căruciorul de tracțiune, sistemul de ghidare, cilindrul și linia centrală a țevii sunt verificate deoarece alinierea greșită poate afecta rezultatele expansiunii țevii lungi.
Testare funcțională:Mașina este operată înainte de expediere. Acolo unde sunt furnizate mostre de țevi clienților, pot fi efectuate teste reale de expansiune pentru a verifica procesul propus.
Inspecție finală:Scurgerile hidraulice, stabilitatea presiunii, siguranța electrică, mișcarea mașinii și dimensiunile țevii finite sunt verificate conform cerințelor de inspecție convenite.
ISO 9001:2015— Sistem de management al calității care acoperă activitățile relevante de proiectare, producție, instalare și servicii. Certificat Nr. UQ231211R1.
Marcaj CE— Modelele standard FR sunt furnizate pentru cerințele aplicabile ale pieței europene, cu măsuri de siguranță a mașinilor încorporate în proiectarea mașinii. Documentația de conformitate aplicabilă trebuie confirmată în raport cu configurația finală a mașinii și cerințele pieței de destinație.
Inspecție SGS— Inspecția terță parte poate fi aranjată în funcție de sfera de inspecție a clientului și de cerințele contractului.
Tehnologii brevetate— FangRong raportează 32 de brevete de invenție și peste 100 de brevete de modele de utilitate care acoperă tehnologiile utilizate în echipamentele sale de formare a metalelor.
MOQ:1 mașină/set complet pentru echipamente standard din seria FR. Liniile de producție speciale, proiectele cu mai multe mașini și sculele personalizate sunt cotate în funcție de scopul proiectului.
Tariful nivelului:Deoarece mașinile FR-10T la FR-500T diferă substanțial în ceea ce privește puterea hidraulică, dimensiunea cilindrului, scule și automatizare, prețul este cotat în funcție de model și configurație, mai degrabă decât de utilizarea unui preț unitar universal. Pentru comenzile cu mai multe mașini, cotația trebuie să indice clar intervalul de cantitate și prețul unitar corespunzător, de exemplu:1 set / 2–4 seturi / 5+ seturi. Graficul final cantitate-pret se confirma in oferta comerciala.
Termeni FOB:Prețul FOB este disponibil pe baza portului de expediere convenit în China. Cotația trebuie să precizeze exactPort FOB, cum ar fi portul Shanghai sau portul Shenzhen, împreună cu configurația mașinii, domeniul de aplicare și cantitatea de expediere. Transportul intern către portul nominalizat este inclus sau exclus conform cotației finale Incoterms.
Termenul standard de livrare a comenzii:De obicei, de la FR-10T la FR-100T necesită30-60 de ziledupă primirea avansului convenit și a confirmării tehnice. De obicei, de la FR-200T la FR-500T necesită90-120 de ziledatorită sistemelor hidraulice, cilindrilor, structurilor și cerințelor de testare mai mari.
Comanda rapidă:Un program de producție accelerat poate fi evaluat pentru proiecte urgente, în funcție de capacitatea curentă a atelierului, disponibilitatea componentelor și configurația necesară. O dată de livrare accelerată este confirmată numai după revizuirea ingineriei și programarea producției; nu trebuie presupus din timpul standard de livrare.
Plată:Termenii comerciali standard sunt30% depozit cu confirmarea comenzii și 70% sold înainte de expediere după testarea de acceptare din fabrică, cu excepția cazului în care sa convenit altfel în contractul de vânzare.
Garantie:12 luni de la punerea în funcțiune în condițiile de garanție convenite.
FangRong poate oferi desene de fundație, modele de șuruburi de ancorare, îndrumări pentru instalare, asistență pentru punere în funcțiune și instruire pentru operator. Instruirea standard de punere în funcțiune acoperă operarea mașinii, înlocuirea dornului, întreținerea hidraulică de bază și diagnosticarea defecțiunilor comune.
Pentru instalațiile de peste mări, domeniul de aplicare al serviciului necesar trebuie convenit înainte de expediere. Depanarea de la distanță este disponibilă pentru probleme de funcționare de rutină, în timp ce asistența de inginerie la fața locului poate fi aranjată pentru proiectele care necesită supravegherea instalării sau punerea în funcțiune.
O mașină convențională de desenat la rece reduce în mod normal diametrul exterior și grosimea peretelui. O mașină de desenat cu expansiune trage un dorn de expansiune prin țeavă pentru a crește diametrul interior. Alegerea corectă depinde dacă problema de producție este un diametru exterior supradimensionat sau un orificiu interior subdimensionat.
Tonajul mașinii trebuie calculat din categoria materialului, grosimea peretelui, diametrul de pornire, diametrul țintă, expansiunea pe trecere, lungimea țevii și designul sculelor. Numai diametrul exterior al țevii nu este suficient pentru a selecta mașina. Trimiteți acești parametri pentru un calcul al forței înainte de a comanda.
Nu există un procent de expansiune universal pentru fiecare conductă. Aplicațiile din oțel carbon pot utiliza în mod obișnuit o creștere a diametrului de aproximativ 5-15% pe trecere, dar valoarea admisă depinde de ductilitatea materialului, grosimea peretelui, diametrul de pornire, lubrifiere și precizia dimensională necesară. Materialele cu ductilitate limitată pot necesita incremente mai mici și treceri multiple.
Da, expansiunea internă controlată poate corecta secțiunile de țeavă în afara rotunde adecvate. Cantitatea de corecție depinde de ovalitatea originală, grosimea peretelui, rezistența materialului și designul dornului. Deformarea severă poate necesita o operație separată de îndreptare sau preformare înainte de expansiune.
Nu. Procesul de expansiune din seria FR este conceput ca o operațiune de lucru la rece. Acest lucru evită depunerile și oxidarea asociate cu încălzirea, dar expansiunea la rece crește, de asemenea, deformarea materialului și întărirea prin muncă. Pentru aliaje dificile sau rapoarte mari de expansiune, procesul ar trebui, prin urmare, să fie validat înainte de producția în masă.
Da, cu condiția ca specificațiile țevii să rămână în limitele forței și dimensionale calculate ale mașinii. Diferitele dimensiuni necesită în mod normal dornuri sau scule corespunzătoare. O linie de producție cu mai multe dimensiuni ar trebui proiectată în jurul intervalului real de dimensiuni ale țevii, mai degrabă decât să se presupună că un singur dorn standard poate acoperi toate produsele.
Furnizați materialul țevii, construcție fără sudură sau sudată, diametrul exterior, diametrul interior de pornire, diametrul interior țintă, grosimea peretelui, lungimea țevii, extinderea necesară pe trecere, cantitatea de producție, sursa de alimentare, țara de destinație și programul de livrare preferat. Desenele de țevi sau mostrele sunt recomandate pentru unelte personalizate.
Pachetul standard al mașinii include sistemul hidraulic principal, mecanismul de tragere, sistemul de control, structura mașinii și echipamentul standard necesar pentru funcționare. Mandrinele specifice aplicației, clemele speciale, sistemele automate de încărcare și descărcare, curse extinse și alte unelte personalizate sunt cotate în conformitate cu specificațiile țevii.
Mașinile standard FR-10T până la FR-100T necesită în general 30–60 de zile, în timp ce mașinile FR-200T până la FR-500T necesită, în general, 90–120 de zile după confirmarea tehnică și comercială. Un program accelerat poate fi evaluat pentru proiecte urgente în funcție de capacitatea de producție și disponibilitatea componentelor.
Da. Pentru aplicațiile în care forța de expansiune, recuperarea dimensională sau sculele cu treceri multiple sunt incerte, furnizarea de eșantioane reprezentative de țevi sau date dimensionale complete permite echipei de ingineri să evalueze procesul înainte de configurarea finală a mașinii. Acest lucru este util în special pentru aliaje de înaltă rezistență, rapoarte mari de expansiune și formare personalizată a capetelor de țeavă.
Da. Sunt disponibile desene de fundație, îndrumări de instalare, punere în funcțiune și instruire pentru operator. Asistența de inginerie la fața locului poate fi, de asemenea, aranjată atunci când proiectul este necesar.
Perioada standard de garanție este12 luni de la punere în funcțiune, sub rezerva termenilor de garanție agreați. Piesele de schimb și suportul tehnic pot fi furnizate după perioada de garanție.
Da. Personalizarea poate include cursa de expansiune, geometria dornului, strângerea țevilor, scule cu treceri multiple, configurație hidraulică, sisteme de alimentare și descărcare, secvențe PLC și integrare automată a liniei de producție. Personalizarea ar trebui să se bazeze pe dimensiunile reale ale țevilor și pe obiectivele de producție, mai degrabă decât doar pe tonajul nominal al mașinii.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel