Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
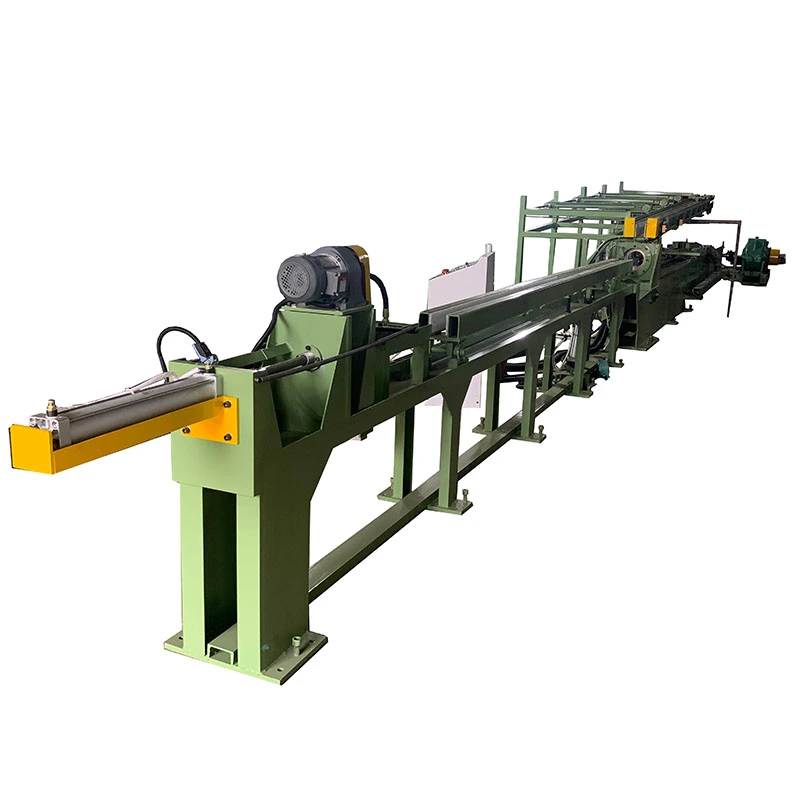
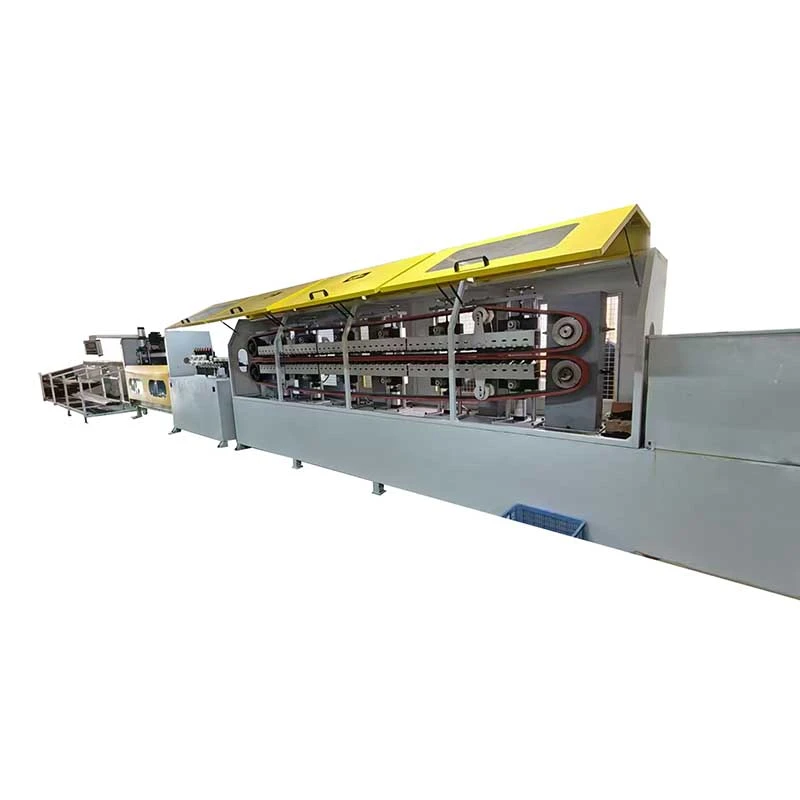
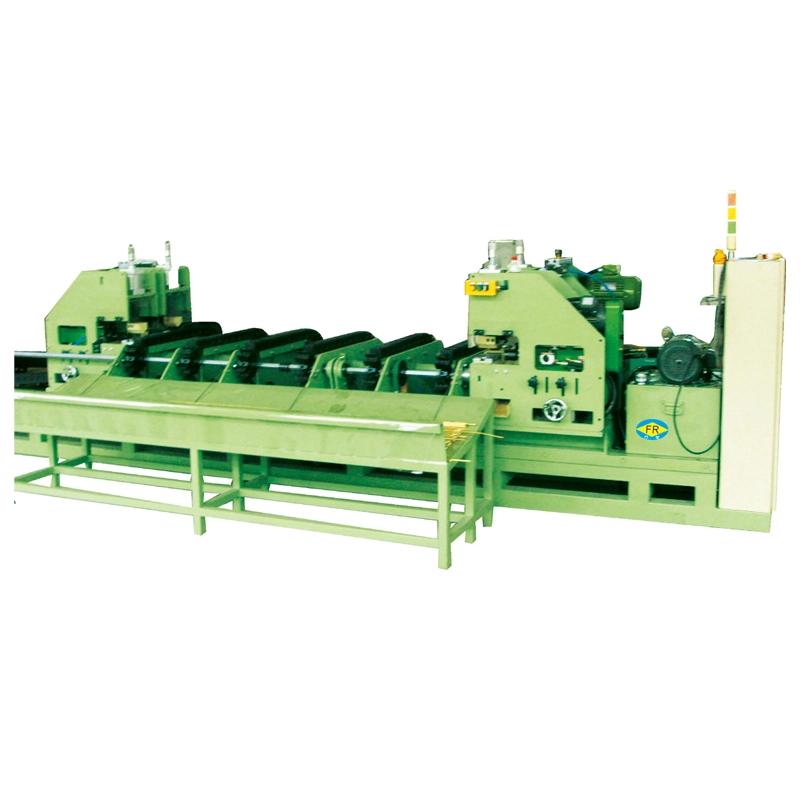
TheMașină automată de desenat cu împingător de puncteelimină indicarea barei prin utilizarea acap de împingere hidraulicpentru a alimenta bara de dimensiune completă prin matriță înainte ca cilindrul principal să preia controlul. Aceasta reducepierderi de materiale, scule și manipulare. Modelele FR-5T până la FR-200T oferă5–200 tone forță de tragereşi10–300 de tone forță de împingerepentruØ13–100 mmbare. Potrivit pentru oțel carbon, oțel aliat, oțel inoxidabil, cupru și aluminiu.
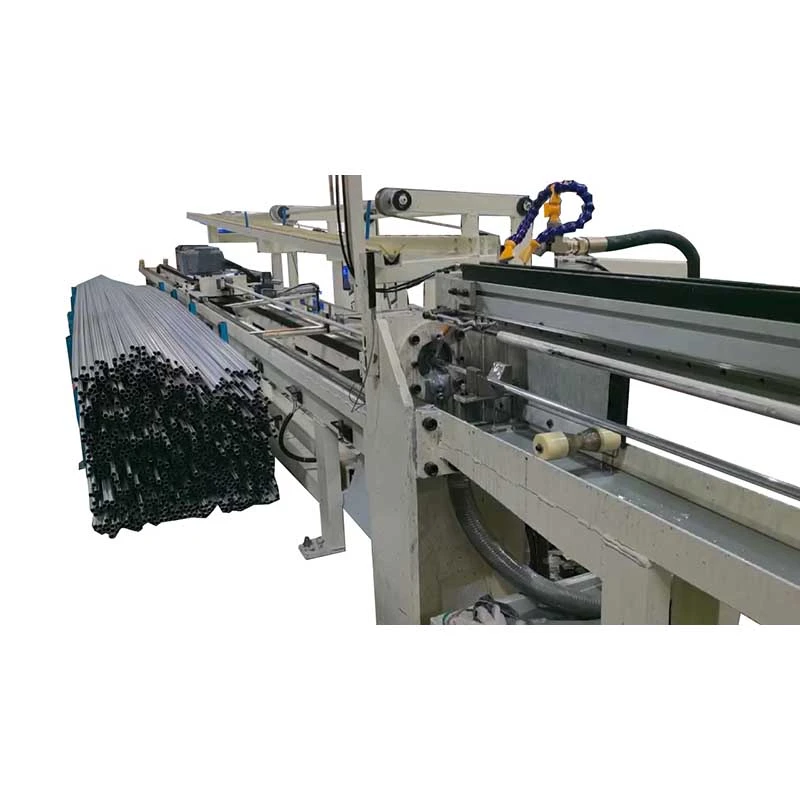
TheMașină automată de desenat cu împingător de puncteeste o mașină hidraulică de trage la rece, concepută pentru producția de bare, unde îndreptarea convențională creează pierderi de material, manipulare suplimentară sau un blocaj înainte de tragere. În loc să reducă capătul barei cu o mașină de îndreptat separată, capul de împingere hidraulic din spate împinge bara fără vârf prin matriță până când capătul din față intră în căruciorul de tragere. Căruciorul preia apoi și trage bara prin matriță.
Acest aranjament push-draw este deosebit de util pentrubare scurte, producție de bare de precizie în volum mare și materiale care sunt dificil sau costisitoare de punctat. Mașinile din seria FangRong FR sunt disponibile de la 5T la 200T, acoperind bare rotunde solide de la aproximativ Ø13 la Ø100 mm. Desenarea tubului poate fi configurată și cu dornuri și scule adecvate.
TheMașina de desenat cu împingător de puncte elimină acest blocaj. Bara fără vârf este împinsă direct în matriță, iar căruciorul de tragere preia conducerea după ce capătul din față iese. Acest lucru este cel mai valoros atunci când randamentul materialului și timpul de manipulare contează mai mult decât simpla maximizare a vitezei de tragere.
Situație tipică de producție:Un producător de elemente de fixare care lucrează cu bare scurte din oțel aliat poate pierde o cantitate semnificativă din lungimea utilizabilă în timpul îndreptării. Cu un sistem de împingere a punctului, bara poate intra în procesul de desenare fără a mai întâi prelucrarea sau ștergerea capătului său, permițând mai mult din bara achiziționată să rămână disponibilă pentru captarea la rece din aval.
1. Încărcare:Bara fără vârf este plasată pe suportul de alimentare și aliniată cu matrița.
2. Impingerea hidraulica:Capul de împingere din spate prinde bara și o împinge înainte prin matriță. Această forță inițială este importantă deoarece bara nu a fost îndreptată și, prin urmare, întâmpină rezistență mai mare la intrarea în matriță.
3. Preluarea transportului:Când capătul frontal redus iese din matriță, căruciorul principal de tragere prinde bara.
4. Desen continuu:Capul de împingere se eliberează sau revine în timp ce cilindrul hidraulic principal trage bara prin matriță pentru lungimea de tragere necesară.
5. Retur și descărcare:După trasare, căruciorul se întoarce și bara finită este descărcată pentru următoarea operație.
Comenzile PLC și HMI coordonează secvența de împingere, strângere, desen și întoarcere. Forța de împingere exactă, forța de tragere, cursa și configurația matriței sunt selectate în funcție de diametrul de pornire, diametrul finit, gradul materialului și programul de reducere.
Capul de împingere hidraulic din spate permite unei bare fără vârf să intre în matriță, eliminând necesitatea unei operații de îndreptare separată. Acest lucru contează cel mai mult pentru fabricile care prelucrează bare scurte sau aliaje scumpe, unde pierderea materialului de la fiecare capăt de bară afectează direct randamentul.
Exemplu de productie:Un producător de rulmenți care utilizează semifabricate scurte din oțel aliat poate păstra mai multă lungime de bară utilizabilă în loc să îndepărteze o secțiune ascuțită înainte de desen. Beneficiul economic depinde de lungimea barei și de cantitatea înlăturată în mod normal în timpul îndreptării, așa că ar trebui calculat din datele de producție reale, mai degrabă decât presupus ca un procent fix.
Îndreptarea convențională îndepărtează o parte din capătul barei sau lasă o secțiune redusă care poate fi tăiată ulterior. Procesul de împingere a punctului evită această etapă de pregătire. Cu cât bara este mai scurtă și cu cât valoarea sa materială este mai mare, cu atât această caracteristică devine mai importantă.
Pentru barele lungi, procentul de economisire din eliminarea unui capăt ascuțit poate fi relativ mic. Pentru semifabricate scurte de precizie, totuși, același 100-300 mm de material poate reprezenta un procent mult mai mare din piesa finită.
Capul de împingere furnizează forța necesară pentru a porni bara fără vârf prin matriță, în timp ce cilindrul principal de tragere furnizează forța pentru cursa de tragere rămasă. Capacitatea capului de împingere este selectată în funcție de rezistența la intrarea matriței, rezistența materialului, diametrul și reducerea, mai degrabă decât pur și simplu potrivirea tonajului principal de tragere.
De ce contează asta:O mașină automată de împingere a punctului poate avea suficient tonaj nominal de tragere, dar totuși nu este potrivită dacă forța inițială de împingere este insuficientă pentru un aliaj dur sau o reducere mare. Prin urmare, FangRong calculează cerințele de împingere și desen din materialul și dimensiunile reale ale clientului.
Un suport de matriță modular reduce timpul de schimbare a sculelor atunci când diferite diametre de bară sunt prelucrate pe aceeași mașină. Acest lucru este util în special pentru atelierele de lucru și pentru fabricile care produc mai multe dimensiuni într-un singur schimb. Dacă o linie produce un singur diametru în mod continuu, sculele cu schimbare rapidă sunt mai puțin critice decât durata corectă a matriței și selectarea forței de tragere.
Forța și viteza hidraulice pot fi ajustate în funcție de material și programul de trecere. Acest lucru permite operatorilor să evite utilizarea forței excesive pe materiale relativ moi, menținând în același timp o forță suficientă pentru oțel inoxidabil, oțel aliat sau alte materiale de înaltă rezistență.
În producția de axuri de precizie, condițiile de tragere controlate ajută la reducerea încărcării bruște și a deteriorarii suprafeței. Rectitudinea finală și acuratețea dimensională depind în continuare de designul matriței, starea barei de intrare, programul de trecere și procesul de îndreptare ulterior.
PLC controlează secvența dintre mișcarea capului de împingere, prindere, intrarea matriței, strângerea căruciorului, tragere și întoarcere. Operatorii pot seta și monitoriza parametrii cheie de proces prin intermediul HMI.
Acest lucru este cel mai util atunci când aceeași mașină rulează materiale sau dimensiuni diferite. Pentru o linie cu un singur produs, controlul automatizat al secvenței reduce în principal intervenția operatorului și ajută la menținerea repetabilă a procesului stabilit.
Configurația standard din seria FR este destinată barelor rotunde solide. Desenarea tubului este posibilă cu dornuri, dopuri și aranjamente matrițe adecvate. Aplicațiile tuburilor trebuie confirmate în timpul lucrărilor de inginerie, deoarece grosimea peretelui, tipul dornului și cerințele de lubrifiere afectează forța de tragere și sculele necesare.
Modelul corect ar trebui selectat dindiametrul de pornire, diametrul final, rezistența materialului, reducerea suprafeței și producția necesară. Tonajul nominal nu este suficient pentru selectarea mașinii.
| Model | FR-5T | FR-10T | FR-20T | FR-30T | FR-40T | FR-50T | FR-60T | FR-80T | FR-100T | FR-120T | FR-150T | FR-200T |
| Capacitate de tragere (tone) | 5 | 10 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 |
| Cap hidraulic de împingere (tone) | 10 | 20 | 40 | 50 | 60 | 80 | 100 | 120 | 150 | 200 | 250 | 300 |
| Cilindru de împingere | φ63×200 mm | φ80×200 mm | φ100×200 mm | φ125×200 mm | φ150×300 mm | φ160×700 mm | φ180×300 mm | φ200×300 mm | φ220×300 mm | φ250×300 mm | φ280×300 mm | φ300×300 mm |
| Puterea pompei de ulei (kW) | 5.5 | 11 | 22 | 30 | 37 | 45 | 55 | 75 | 96 | 110 | 132 | 160 |
| Gama de diametre a barei (mm) | 13-20 | 15-30 | 15-50 | 20-50 | 25-55 | 30-60 | 30-65 | 35-70 | 35-75 | 40-80 | 45-90 | 50-100 |
| Puterea motorului principal (kW) | 22 | 37 | 55 | 75 | 90 | 110 | 132 | 166 | 200 | 225 | 300 | 400 |
Lungimea standard a desenului:10 m. Lungimile de desen personalizate pot fi proiectate în funcție de aspectul de producție al clientului.
Important:Intervalul de diametre prezentat mai sus este intervalul de bare aplicabil al mașinii, nu este o garanție că fiecare material poate fi extras de la cel mai mare diametru de pornire la fiecare diametru final posibil într-o singură trecere. Programul real de trecere trebuie verificat în raport cu rezistența materialului, reducerea per trecere, geometria matriței și lubrifierea.
Folosit pentru barele furnizate liniilor de îndreptare la rece pentru șuruburi, știfturi, șuruburi, știfturi și componente similare. Designul punct-împingător este deosebit de util atunci când semifabricatele scurte creează un procent mare de resturi de îndreptare.
Scenariul clientului:Un producător de elemente de fixare care înlocuiește o secvență separată de îndreptare și desenare poate folosi FR-30T pentru a combina introducerea matriței și tragerea într-un singur ciclu de mașină, reducând manipularea intermediară înainte de captarea la rece.
Potrivit pentru barele de precizie utilizate pentru arbori de direcție, tije de acţionare, componente de supapă și alte piese strunjite sau prelucrate. Parametrii importanți sunt forța de tragere, toleranța la diametru, starea suprafeței și capacitatea de a menține un program de trecere stabil.
Scenariul clientului:Un furnizor de automobile desenând bară din oțel aliat pentru componentele de direcție poate utiliza o configurație FR-100T în care eliminarea capetelor ascuțite îmbunătățește utilizarea materialului înainte de prelucrare.
Desenarea poate oferi un diametru controlat și o stare îmbunătățită a suprafeței înainte de șlefuire, decojire sau finisare ulterioară. Pentru aplicațiile cu rulmenți, totuși, desenul singur nu înlocuiește cerințele dimensionale și de suprafață ale procesului final de șlefuire.
Scenariul clientului:Un producător de rulmenți poate folosi FR-50T pentru semifabricate cu role în cazul în care desenul stabil reduce cantitatea de material care trebuie îndepărtat ulterior în timpul finisării.
Oțelurile de scule de înaltă rezistență necesită o forță de tragere mai mare și un control atent al reducerii pe trecere. Prin urmare, mașina ar trebui să fie selectată din calculele de rezistență reală a materialului și programul de trecere, mai degrabă decât numai diametrul.
Scenariul clientului:Un procesor din oțel pentru scule care desenează tije de oțel de mare viteză poate folosi un model FR de capacitate mai mare atunci când rezistența la deformare depășește intervalul practic al bancurilor de tracțiune mai mici.
Oțelul inoxidabil, titanul, aliajele de nichel și alte materiale de mare valoare pot beneficia de eliminarea operațiunii de îndreptare separată. Beneficiul este deosebit de relevant atunci când materialul este scump sau capătul barei este dificil de pregătit în mod constant.
Scenariul clientului:Pentru producția de bare de titan, evitarea îndreptării mecanice convenționale poate simplifica procesul de pregătire frontală și poate reduce manipularea materialului înainte de tragere la rece.
Mașina de desenare automată cu împingere a punctelor poate fi configurată pentru aplicații cu bare de cupru și aluminiu în care este necesară trasarea controlată pentru reducerea dimensională sau îmbunătățirea suprafeței. Materialele mai moi pot să nu necesite forța maximă de împingere disponibilă, astfel încât selectarea unui model mai mic poate reduce puterea instalată inutilă.
Trimiteți următoarele informații înainte de a solicita o ofertă:
Material:gradul, rezistența la tracțiune sau limita de curgere și starea de tratament termic.
Dimensiunea de pornire:diametrul exterior și lungimea barei.
Dimensiune finita:diametrul tinta si toleranta dimensionala.
Reducere:reducerea suprafeței necesare și numărul de treceri de desen.
Productie:bucăți necesare pe oră sau tone pe schimb.
Format produs:bară solidă sau tub.
Automatizare:încărcare manuală sau alimentare automată, tăiere, îndreptare și stivuire.
Aceste detalii permit ca forța de tragere necesară, forța de împingere, configurația matriței și ciclul mașinii să fie verificate înainte de ofertare. O mașină nu trebuie selectată doar pentru că tonajul său nominal este mai mare decât modelul altui furnizor.
Un pachet standard de mașină de desenat cu împingător automat de puncte include în mod normalcadru banc de tracțiune, sistem hidraulic de tragere, cap de împingere hidraulic, cărucior de tracțiune, suport de matriță, unitate de putere hidraulică, dulap de comandă electric, PLC și HMI. Sculele standard sunt furnizate conform configurației convenite; matrițele de producție pentru anumite dimensiuni ale clientului trebuie confirmate separat în cotație.
Echipamentele opționale pot include sisteme automate de alimentare, măsurare bară, tăiere, îndreptare, descărcare și stivuire. Scopul final trebuie precizat punct cu articol în oferta comercială, astfel încât clientul să știe exact ce va ajunge la fabrică.
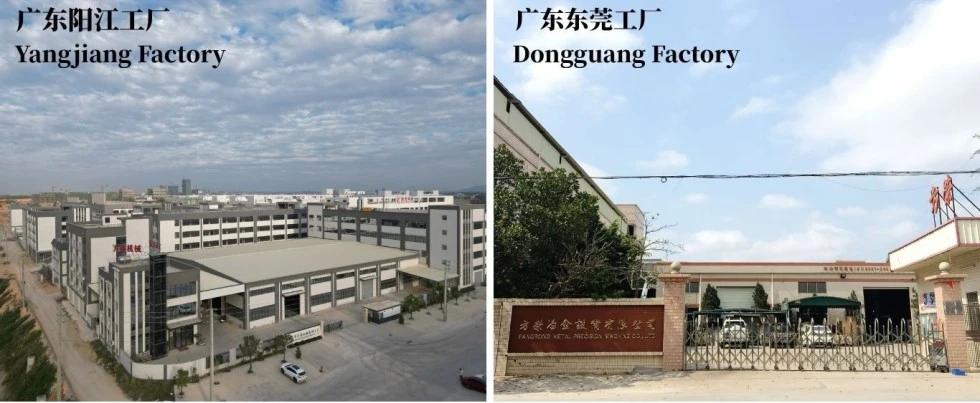
FangRong produce echipamente de trefilare la rece din 1998. Producția se desfășoară la unități din Dongguan și Yangjiang, acoperind prelucrarea, asamblarea hidraulică, integrarea electrică și testarea mașinilor.
Alinierea mecanică:șinele de ghidare, căruciorul de tracțiune și suportul matriței sunt verificate pentru alinierea corectă înainte de asamblarea finală.
Sistem hidraulic:stabilitatea presiunii, mișcarea cilindrului și scurgerile sunt verificate în timpul punerii în funcțiune.
Sistem electric:Secvența PLC, funcțiile HMI, senzorii și circuitele de siguranță sunt testate.
Performanță de desen:acolo unde materialul clientului este disponibil, barele de mostre pot fi procesate pentru a verifica secvența push-draw și parametrii de proces agreați.
Această testare este mai utilă decât o simplă demonstrație fără sarcină, deoarece forța reală de tragere depinde de materialul clientului, diametrul de pornire, reducere și scule.
1. Revizuire de inginerie:dimensiunile barei, materialele, cerințele de reducere și automatizare sunt revizuite înainte de fabricație.
2. Inspecția componentelor:componentele majore structurale, hidraulice și de transmisie sunt inspectate în funcție de cerințele de producție.
3. Prelucrare de precizie:cilindrul și componentele mecanice sunt prelucrate și finisate conform toleranțelor lor funcționale.
4. Ansamblu mecanic:cadrul, sistemul de ghidare, capul de împingere, căruciorul de tracțiune și suportul matriței sunt asamblate și aliniate.
5. Integrare hidraulică și electrică:cilindrii, supapele, pompele, senzorii, PLC și HMI sunt conectate și puse în funcțiune.
6. Testare funcțională:Secvențele de împingere, prindere, tragere și returnare sunt testate înainte de expediere.
7. Inspecție finală:Se verifică presiunea hidraulică, siguranța electrică, dimensiunile mașinii și configurația convenită.
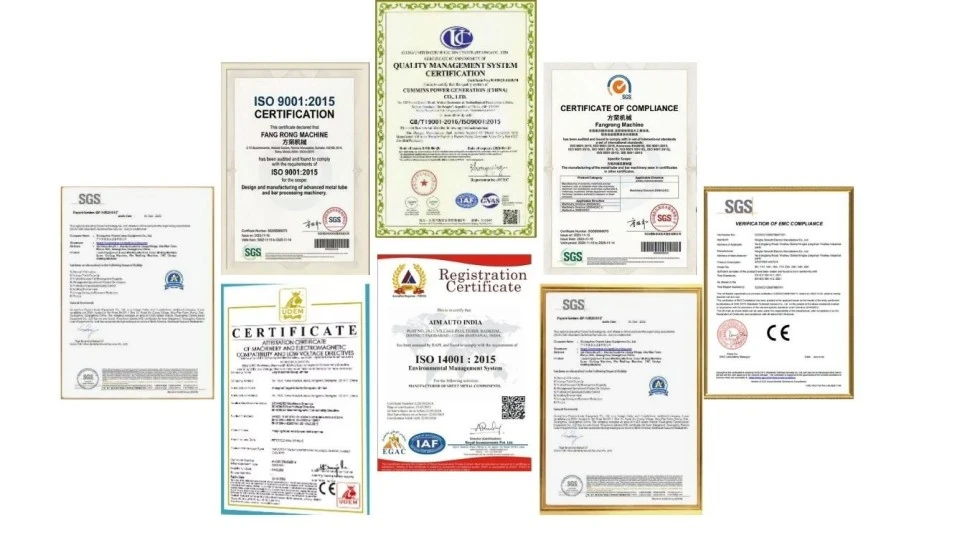
ISO 9001:2015:sistem de management al calității care acoperă procesele relevante de proiectare, producție și service. Certificat Nr. UQ231211R1.
marcaj CE:disponibil pentru configurațiile standard ale mașinilor proiectate pentru cerințele aplicabile ale mașinilor europene. Documentația de conformitate și standardele aplicabile trebuie confirmate pentru configurația exactă a mașinii furnizate.
Siguranța utilajelor:proiectarea de siguranță a mașinii poate include circuite de oprire de urgență, apărătoare, dispozitive de blocare și alte dispozitive de protecție cerute de evaluarea riscului aplicabilă pentru utilaj.
Inspecție SGS:inspecția de la terți poate fi aranjată atunci când este cerut de contractul de cumpărare.
Important:CE nu este același cu certificarea UL. Dacă mașina este instalată în Statele Unite sau Canada și proiectul necesită componente electrice listate UL/CSA sau certificare, aceasta trebuie specificată înainte de producție, astfel încât dulapul electric și componentele să poată fi configurate corespunzător.
MOQ:1 mașină completă.
| Cantitatea Comanda | Baza de preț | Aranjament comercial tipic |
| 1 mașină | Pret cotat standard | Pentru linii de producție individuale sau proiecte de probă |
| 2-4 mașini | Cotatie de cantitate proiect | Potrivit pentru extinderea cu mai multe linii; reducere de cantitate se poate negocia |
| 5+ mașini | Cotatie de volum | Prețul final depinde de combinația de modele, automatizare și programul de livrare |
Termenul standard de livrare a comenzii:aproximativ 30-60 de zile de la confirmarea tehnică, confirmarea contractului și primirea depozitului convenit. Mașinile mari sau sistemele cu automatizare integrată pot necesita timp de producție mai lung.
Comanda rapidă:un program accelerat poate fi evaluat în funcție de capacitatea actuală a fabricii, modelul de mașină și disponibilitatea componentelor. Termenul de livrare accelerat trebuie confirmat în scris înainte de plasarea comenzii, mai degrabă decât prezentat ca o garanție fixă.
Plată:un aranjament tipic este depozit de 30% după confirmarea comenzii și soldul de 70% înainte de expediere după testul de acceptare convenit din fabrică. Condițiile finale sunt supuse contractului de vânzare.
Garantie:12 luni de la punerea în funcțiune în condițiile de garanție convenite.
Mașina de desenat cu împingere automată a punctelor este pregătită pentru expedierea la export cu ambalaj de protecție adecvat, protecție împotriva coroziunii pentru suprafețele prelucrate expuse și aranjamente de ambalare bazate pe dimensiunile mașinii și metoda de expediere. Bancurile mari de tragere pot necesita transport secțional, în funcție de limitele containerului și de accesul la fața locului.
Înainte de expediere, clientul trebuie să confirmedimensiunile intrării în fabrică, cerințele de fundație, capacitatea de ridicare, alimentarea cu energie electrică și echipamentele de descărcare. Furnizarea acestor detalii înainte de producție ajută la prevenirea întârzierilor la instalare după sosire.
Principalul avantaj este că capătul barei nu trebuie să fie îndreptat mecanic înainte de desen. Capul de împingere hidraulic din spate împinge bara fără vârf prin matriță până când capătul din față iese, după care căruciorul de tracțiune o prinde și o trage. Acest lucru poate reduce pierderea de material și poate elimina o operațiune separată de îndreptare, care este utilă în special pentru producția de bare de volum mare, unde 100-300 mm de material ascuțit per bară ar fi altfel eliminate.
Da. Mașina de desenat cu împingere automată a punctelor este proiectată special pentru bare de tragere fără pre-îndreptare convențională. Cu toate acestea, materialul piesei de prelucrat, diametrul de pornire, reducerea pe trecere, geometria matriței și forța de tragere necesară trebuie verificate înainte de a confirma configurația. Aliajele foarte dure sau reducerile neobișnuit de mari pot necesita un design diferit al matriței sau un program de trecere.
Selectarea mașinii nu trebuie să se bazeze numai pe diametrul barei. Forța de tragere necesară depinde de rezistența materialului, diametrele inițiale și finite, reducerea secțiunii transversale, frecarea, unghiul matriței și viteza de tragere. De exemplu, o bară de oțel carbon de 50 mm și o bară de aliaj de înaltă rezistență de 50 mm pot necesita forțe de tragere semnificativ diferite. FangRong poate calcula forțele necesare de împingere și tragere din datele de material și dimensiuni ale clientului înainte de a recomanda un model FR.
Seria FR acoperă bare rotunde solide de aproximativ 13–100 mm, în funcție de model. Aplicațiile tipice includ oțel carbon, oțel aliat, oțel inoxidabil, oțel pentru rulmenți, oțel pentru scule, cupru, aluminiu și alte materiale adecvate pentru tragere la rece. Tuburile sau profilele speciale pot necesita unelte diferite și trebuie evaluate separat înainte de a comanda.
Economisirea depinde de lungimea de îndreptare inițială, lungimea barei, diametrul, materialul și metoda de producție. Un proces convențional poate îndepărta aproximativ 100-300 mm din fiecare bară pentru a crea un capăt ascuțit. Prin urmare, eliminarea acestui pas poate îmbunătăți randamentul materialului, dar economiile efective ar trebui calculate din dimensiunile barei clientului și din alocația de îndreptare existentă, mai degrabă decât să fie presupusă ca un procent fix.
Nu neapărat. Desenarea la rece poate îmbunătăți acuratețea dimensională și starea suprafeței, dar nu ar trebui considerată un substitut pentru îndreptarea dedicată atunci când se aplică cerințe de dreptate strânsă. Dacă produsul finit necesită dreptate controlată, linia de producție poate fi configurată cu un proces separat de îndreptare după desen.
Înainte de ofertare, furnizorul trebuie să primească calitatea materialului, diametrul de pornire, diametrul finit, lungimea de desen necesară, lungimea barei, puterea necesară, toleranța dimensională țintă, trecerile de desen, dacă sunt cunoscute și sursa de alimentare disponibilă din fabrică. Fotografiile sau mostrele barei ascuțite existente pot ajuta, de asemenea, la determinarea condițiilor de intrare a matriței și a configurației necesare capului de împingere.
O configurație standard include în mod normal unitatea de putere hidraulică, motorul principal, capul de împingere din spate, cilindrul de tragere și căruciorul, suportul matriței, sistemul de control PLC și HMI și uneltele standard convenite. Setul exact de matrițe, componentele electrice, sistemul automat de încărcare sau descărcare și alte echipamente auxiliare trebuie confirmate în oferta tehnică, deoarece depind de materialul, dimensiunile și cerințele de automatizare ale clientului.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel