Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
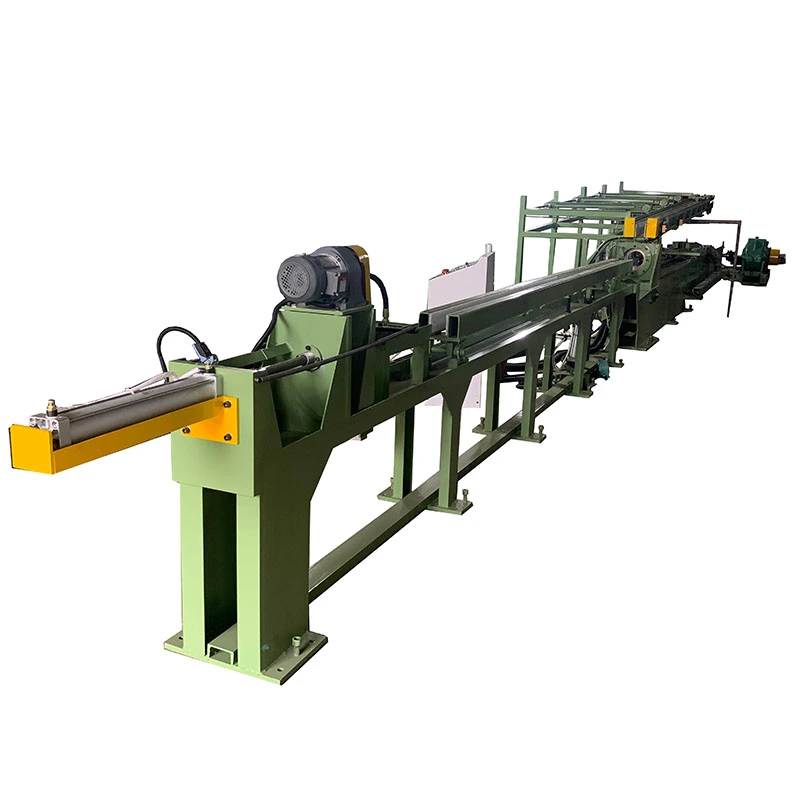
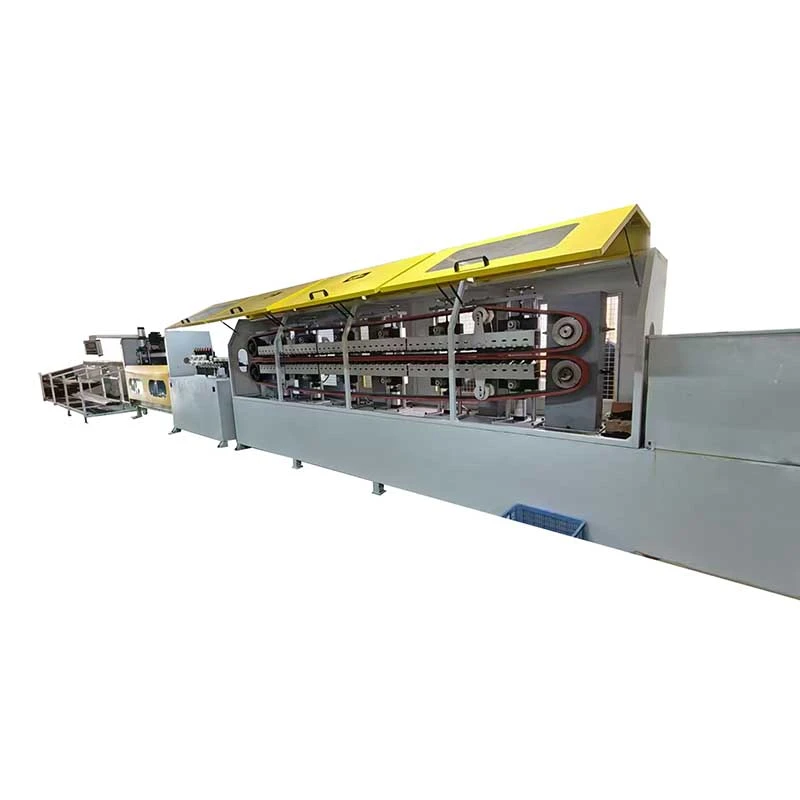
TheMașină automată de desenat la rece cu trei liniiproceselortrei tuburi sau bare simultan, făcându-l potrivit pentru producția de volum mai mare fără trei bancuri separate. Sistemul de transmisie cu lanț dublu echilibrează sarcina de tragere, în timp ce alimentarea automată, alinierea, prinderea și descărcarea reduc manipularea manuală. Oferă modele FR-16 până la FR-9015-160 tonede forță de tragere,15 m/minviteza și lovituri până la10 mpentru tuburi sau bare din oțel, cupru, aluminiu și aliaj.
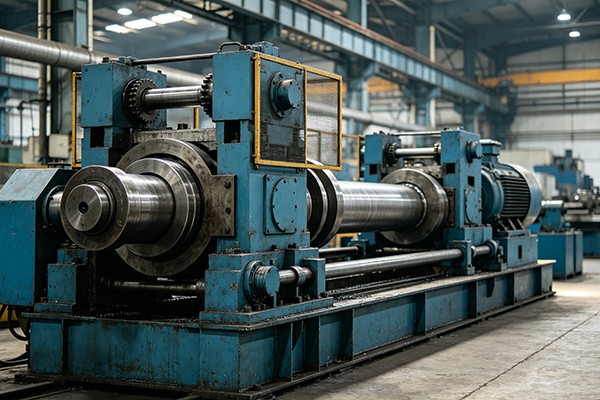
TheMașină automată de desenat la rece cu trei liniieste un banc de tragere mecanic cu mai multe șuvițe conceput pentru a desenatrei tuburi sau bare pline simultan. Este destinat producătorilor care au nevoie de o producție mai mare de la o linie de producție fără a instala trei bancuri separate. Seria FR acoperă15-160 tonede forță de tragere nominală, cu o viteză de tragere standard de15 m/minsi a10 m cursa standard. Curse mai lungi pot fi proiectate pentru cerințe specifice de producție.
Mașina este deosebit de utilă pentru producția repetitivă de tuburi sau bare cu diametru mic și mediu, unde aceeași dimensiune este produsă în loturi. Pentru desenul tubului, cel integratsistem dorncontrolează diametrul interior și grosimea peretelui. O transmisie cu lanț dublu trage căruciorul din ambele părți, ajutând la menținerea echilibrate mecanic a celor trei poziții de tragere.
Un banc de tragere cu o singură linie prelucrează o piesă de prelucrat pe ciclu. Atunci când o moară de tuburi sau un producător de bare are o comandă stabilă, de volum mare pentru aceeași specificație, adăugarea unei alte mașini cu o singură linie crește investiția în echipament, spațiul de podea, lucrările de încărcare și punctele de întreținere. Configurația cu trei linii abordează acest blocaj prin prelucrarea a trei piese de prelucrat în timpul aceleiași curse de desen.
De exemplu:un producător de tuburi de cupru care fabrică în mod continuu același tub cu diametru mic poate folosi desenul pe trei linii în loc să ruleze trei bancuri de tragere independente. Principalul câștig de productivitate provine din prelucrarea a trei bucăți pe cursă; beneficiul este mult mai mic atunci când producția implică schimbări frecvente de dimensiune, comenzi de volum redus sau trei specificații diferite în același timp.
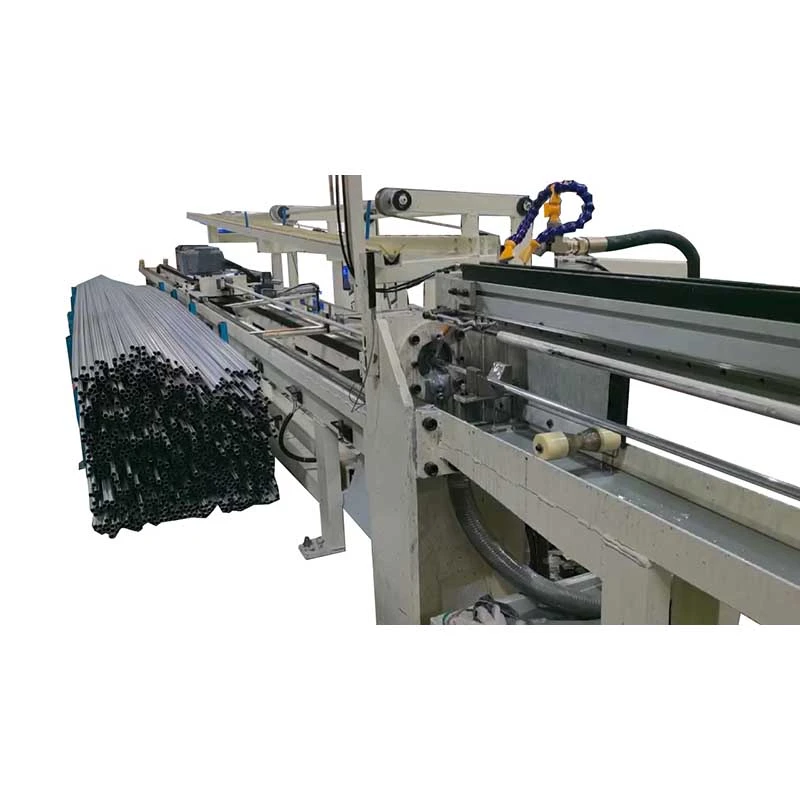
Trei tuburi ascuțite sau bare sunt încărcate pe sistemul de alimentare și poziționate pe matrițele respective. Mecanismele de alimentare și de rotație gestionează poziționarea piesei de prelucrat, în timp ce sistemul de aliniere permite ca fiecare poziție a matriței să fie ajustată în raport cu linia centrală a desenului.
După prindere, motorul principal antrenează cutia de viteze și sistemul cu lanț dublu. Căruciorul de tragere trage toate cele trei piese de prelucrat prin matrițe simultan. Pentru tuburi, un dorn intern susține suprafața interioară în timpul tragerii și ajută la controlul ID final și grosimea peretelui. După cursa de desenare, căruciorul se întoarce și piesele finite sunt descărcate pentru următorul ciclu.
Coordonatele PLCalimentare, aliniere, prindere, tragere, descărcare și întoarcere a căruciorului. Pot fi adăugate sisteme opționale de tăiere la lungime și de stivuire atunci când procesul din aval necesită manipulare automată.
Scenariul de producție:pentru un producător de tuburi care rulează loturi lungi de tuburi identice cu cilindri hidraulici, alimentarea automată și trasarea sincronizată reduc încărcarea manuală între curse. Cele trei fire sunt prelucrate în cadrul aceluiași ciclu de mașină, ceea ce face sistemul mai potrivit pentru producția repetitivă decât atelierele de lucru cu specificații mixte.
1. Desen sincron cu trei catene
Trei tuburi sau bare sunt desenate într-un ciclu. Acest lucru este cel mai valoros atunci când volumul lunar de producție este mare și aceeași specificație sau aceeași specificație este produsă în mod repetat. Este mai puțin avantajos pentru schimbări frecvente, deoarece toate cele trei poziții de desenare sunt destinate să funcționeze cu aceeași configurație de desen.
Exemplu de aplicare:o instalație de tuburi de cupru care produce o dimensiune standard de tub HVAC poate folosi cele trei fire continuu în loc să adauge echipamente separate cu o singură linie pentru a crește producția.
2. Unitate de desen cu lanț dublu
Căruciorul este tras prin două părți ale transmisiei cu lanț, mai degrabă decât să se bazeze pe un singur punct de tragere. Încărcarea mecanică echilibrată este importantă atunci când trei matrițe funcționează simultan, deoarece încărcarea neuniformă a căruciorului poate afecta alinierea, uzura matriței și consistența dimensională.
Exemplu de aplicare:atunci când trei tuburi din oțel inoxidabil sunt trase în același timp, menținerea încărcării constante a căruciorului ajută la reducerea diferențelor dintre cele trei poziții de producție.
3. Aliniere independentă a matrițelor
Fiecare poziție de desen poate fi reglată fin pentru a menține matrița centrată cu piesa de prelucrat corespunzătoare. Acest lucru contează în special atunci când cerințele precise privind diametrul exterior, grosimea peretelui sau suprafața lasă puțină toleranță pentru prelucrarea în aval.
Exemplu de aplicare:în tuburile hidraulice de precizie, centrarea precisă a matriței este mai importantă decât simpla maximizare a vitezei de tragere, deoarece variația dimensională poate duce la respingere în timpul testelor ulterioare de presiune sau de asamblare.
4. Mandrină internă pentru tragerea tubului
Pentru secțiunile goale, dornul controlează geometria internă în timpul desenului. Acest lucru este important atunci când ID-ul final și grosimea peretelui sunt dimensiuni funcționale mai degrabă decât cerințe cosmetice.
Exemplu de aplicare:Tuburile cilindrului hidraulic necesită dimensiuni interioare controlate pentru compatibilitatea pistonului și a etanșării, făcând selecția dornului și calculul programului de trecere parte a ingineriei mașinii, mai degrabă decât un detaliu opțional de producție.
5. Viteza de tragere fixă de 15 m/min
Viteza standard de tragere este de 15 m/min. O viteză fixă simplifică planificarea timpului ciclului și este potrivită pentru liniile de producție în care debitul stabil este mai important decât o gamă largă de viteze. Calitatea materialului, reducerea, lubrifierea și designul matriței determină în continuare dacă un anumit produs poate rula continuu la viteza nominală.
Exemplu de aplicare:o linie de tuburi de mare volum, cu o calitate stabilă a materialului și un program de trecere poate folosi viteza fixă pentru a estima capacitatea de producție și cerințele de manipulare în aval înainte de instalare.
6. Alimentare automată, cifra de afaceri și aliniere
Motorul de alimentare, motorul de rotație și sistemul de aliniere reduc manipularea manuală între ciclurile de tragere. Acest lucru este deosebit de util atunci când orele lungi de funcționare fac din încărcarea manuală repetată un blocaj al forței de muncă.
Exemplu de aplicare:o fabrică care operează în mai multe schimburi poate automatiza încărcarea repetitivă și poziționarea piesei de prelucrat, menținând în același timp operatorii concentrați pe inspecția matrițelor, lubrifiere, verificări de calitate și întreținere.
7. Bara solidă și desenul tubului
Mașina automată de desenat la rece cu trei linii poate fi configurată atât pentru tuburi goale, cât și pentru bare pline. Trefilarea tubului folosește aranjamentul corespunzător al dornului, în timp ce producția de bare pline utilizează matrițe de trefilare solide fără un dorn intern.
Exemplu de aplicare:un procesor de oțel care produce semifabricate de bare de precizie și tuburi fără sudură poate evalua o platformă de mașină pentru ambele aplicații, cu condiția ca cerințele de scule și forța de tragere să fie adecvate.
8. Automatizare opțională în aval
Tăierea și stivuirea automată pot fi integrate atunci când clientul are nevoie de piese finite cu lungime fixă, mai degrabă decât de produse lungi. Aceste opțiuni sunt cele mai utile atunci când mașina de desenare alimentează direct un proces de asamblare sau de ambalare din aval.
Selectarea modelului ar trebui să se bazeze pematerial, dimensiuni de pornire, dimensiuni țintă, reducere pe trecere, număr de treceri, volumul de producție necesar și forța de tragere calculată. Nu selectați o mașină doar după diametrul tubului. Aliajele mai dure și reducerile mai mari pot necesita o forță de tragere substanțial mai mare chiar și atunci când diametrul exterior este relativ mic.
| Model | FR-16 | FR-25 | FR-30 | FR-35 | FR-38 | FR-40 | FR-50 | FR-70 | FR-90 |
| Capacitate (tone) | 15 | 20 | 30 | 35 | 50 | 65 | 90 | 120 | 160 |
| Motor principal (kW) | 37 | 55 | 75 | 90 | 132 | 166 | 225 | 315 | DC 400 |
| Cutie de viteze | JZQ650 | JZQ850 | JZQ1000 | ZL100-45 | ZL115-45 | ZL130-45 | P3HS-16-45-D | P3HS-17-45-D | P3HS-18-45-D |
| Cifra de afaceri a motorului (kW) | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 | 2.2 |
| Motor de alimentare (kW) | 3 | 3 | 3 | 3 | 3 | 4 | 5.5 | 5.5 | 5.5 |
| Motor de aliniere | 0,4 kW | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 0,4 kW, 1:150 | 1 CP, 1:150 | 1 CP, 1:150 | 1 CP, 1:150 |
| Tip lanț | 32A | 2010 placa indoita | 2010 placa indoita | 2814 placă îndoită | 3618 placă îndoită | 4020 placă îndoită | 4020 placă îndoită | 4020 placă îndoită | 5628 placă îndoită |
| Viteza de desenare (m/min) | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 | 15 |
| Cursa standard (m) | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 | 10 |
Configurație standard:3 linii de trasare, cărucior de tragere, transmisie cu lanț dublu, cutie de viteze, motor principal, sistem de alimentare, sistem de rotație, sistem de aliniere a matrițelor, control PLC și aranjare a dornului tubului acolo unde este necesar.
Notă de inginerie:tonajul enumerat este capacitatea nominală de tragere a mașinii, nu forța recomandată pentru fiecare produs. Pentru producția continuă, forța de tragere efectivă necesară, rezistența materialului, reducerea și condițiile de lubrifiere ar trebui verificate înainte de selectarea modelului.
Folosit pentru tuburi amortizoare, componente de direcție, piese tubulare legate de arborele de transmisie și alte aplicații cu tuburi de producție repetată. Desenul pe trei linii este cel mai util atunci când aceeași specificație este produsă în loturi mari.
Scenariul de producție:un furnizor de automobile poate folosi trei poziții de tragere simultane pentru comenzile repetate ale tuburilor amortizoare, reducând numărul de cicluri de tragere individuale necesare pentru un anumit lot.
Tuburile din cupru și aluminiu pentru schimbătoare de căldură și sisteme de aer condiționat sunt aplicații potrivite atunci când dimensiunile și specificațiile materialelor rămân stabile pe perioade lungi de producție.
Scenariul de producție:un producător de tuburi de cupru care face o dimensiune standard a tubului de schimbător de căldură poate folosi desenul pe trei linii pentru a crește producția fără a ocupa spațiul de podea a trei bancuri separate.
Tuburile de oțel de precizie pentru cilindri hidraulici necesită control de diametru exterior, diametru interior și grosime a peretelui. Designul dornului, geometria matriței și reducerea tragerii au, prin urmare, un efect direct asupra tubului finit.
Scenariul de producție:atunci când tuburile cilindrilor hidraulici sunt supuse testării presiunii, controlul variației dimensionale între cele trei fire ajută la reducerea problemelor de montaj și inspecție din aval.
Mașina automată de desenare la rece cu trei linii poate fi configurată pentru tuburi adecvate de cupru și aluminiu sau secțiuni solide unde este necesară desenarea repetitivă de mare volum. Starea materialului și reducerea necesară trebuie confirmate în timpul calculului programului de trecere.
Oțelul inoxidabil, oțelul aliat și alte materiale cu rezistență mai mare pot fi prelucrate atunci când forța de tragere calculată și sculele sunt potrivite cu materialul.
Scenariul de producție:un producător de tuburi din oțel inoxidabil cu comenzi repetate poate folosi configurația cu trei linii pentru a crește producția, menținând în același timp aceeași configurație a matriței și a dornului în toate cele trei poziții.
26 de ani de inginerie Drawbench
FangRong s-a angajat în ingineria bancului de tragere din 1998, cu experiență în sisteme de desenare mecanică, transmisii cu lanț, suporturi de matriță, dornuri și automatizarea producției.
Două unități de producție
Facilitățile Dongguan și Yangjiang sprijină prelucrarea, asamblarea și producția de echipamente. A avea mai mult de o locație de producție este deosebit de utilă pentru proiectele care implică mai multe mașini sau automatizări personalizate, deoarece lucrările de producție pot fi programate în paralel.
Testarea alinierii pe trei linii
Pentru o mașină cu mai multe șuvițe, verificarea numai a mașinii descărcate nu este suficientă. În timpul testării din fabrică, mecanismul de tragere, tensiunea lanțului, mișcarea căruciorului și pozițiile individuale ale matriței trebuie verificate împreună, deoarece consistența dimensională depinde de sistemul mecanic complet.
1. Revizuire de inginerie— Calitatea materialului, dimensiunile de pornire, dimensiunile țintă, programul de reducere, forța necesară, sculele și cerințele de automatizare sunt revizuite înainte de fabricație.
2. Verificarea componentelor— Principalele componente structurale și de transmisie sunt verificate înainte de asamblare.
3. Prelucrare de precizie— Șinele de ghidare, suporturile de matriță, arborii, componentele lanțului și alte piese critice sunt prelucrate conform toleranțelor mecanice cerute.
4. Montaj mecanic— Cutia de viteze, pinioanele, lanțurile, căruciorul, sistemul de tensionare și suporturile matrițelor sunt asamblate și reglate.
5. Integrare electrică și PLC— Secvențele de alimentare, rotație, aliniere și desen sunt integrate în sistemul de control.
6. Testare pe trei linii— Cele trei poziții de desenare sunt verificate pentru deplasarea căruciorului, alinierea și funcționarea sincronizată.
7. Testare cu mostre de clienți— În cazul în care mostrele sunt furnizate în avans, materialul real al clientului poate fi utilizat pentru a verifica procesul și aranjamentul de scule propuse.
8. Inspecție finală— Funcționarea mecanică, funcțiile electrice, dispozitivele de siguranță, lubrifierea și dimensiunile cheie ale mașinii sunt inspectate înainte de expediere.
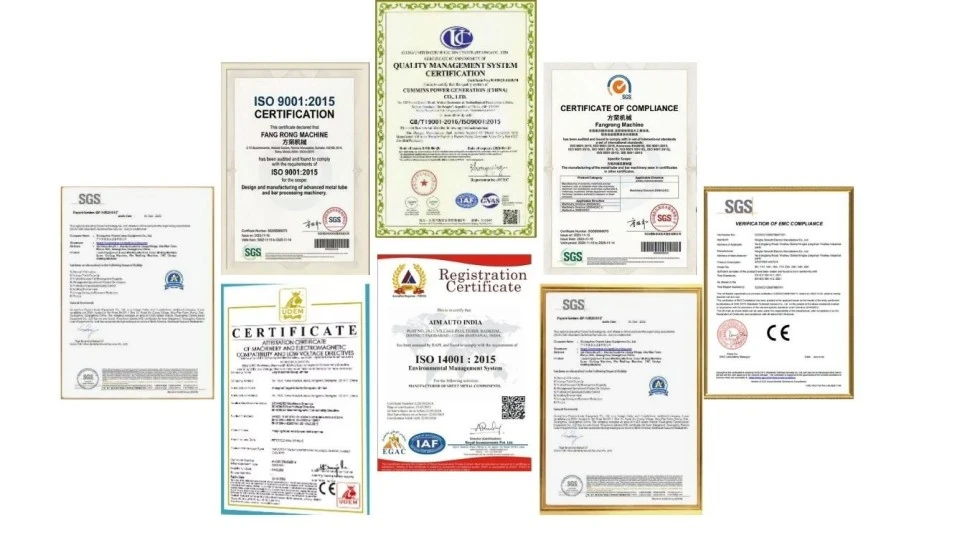
ISO 9001:2015— Sistem de management al calității care acoperă procesele relevante de proiectare, producție, instalare și service. Certificat Nr. UQ231211R1.
Conformitate CE— Configurațiile standard ale mașinilor sunt furnizate pentru conformitate cu cerințele UE aplicabile de siguranță a mașinilor, inclusivDirectiva Mașini 2006/42/CEacolo unde este cazul mașinii și pieței furnizate.
Inspecție SGS— Inspecția terță parte poate fi aranjată atunci când este cerut de cumpărător, inclusiv elementele de inspecție de siguranță și performanța mașinii convenite.
UL— Certificarea UL nu este listată ca certificare standard pentru bancul complet FR. Dacă sunt necesare componente electrice recunoscute de UL sau o specificație electrică specifică nord-americană, configurația electrică trebuie confirmată înainte de plasarea comenzii.
Mașina este pregătită pentru expediere la export cu demontare adecvată, protecție împotriva umidității și protecție împotriva coroziunii pentru transportul pe distanțe lungi. Cerințele de ambalare pot fi ajustate în funcție de încărcarea containerului, climatul de destinație și logistica proiectului.
MOQ:1 mașină/set complet. Comenzile cu mai multe mașini pot fi cotate la prețuri separate bazate pe cantitate.
Ofertă bazată pe cantitate:1 set, 2–4 seturi și 5+ seturi sunt cotate separat, deoarece prețul final depinde de model, forța de tragere, automatizare, scule, specificațiile electrice și configurația de livrare. Contactați FangRong pentru programul actual de preț bazat pe cantitate, în loc să vă bazați pe un preț fix de site.
FOB:FOBPortul Shenzhen, Chinapoate fi cotat pentru comenzile de export. Portul final de încărcare ar trebui să fie confirmat pe cotația comercială în conformitate cu aranjamentul efectiv de expediere.
Termenul standard de livrare a comenzii:aproximativ30-60 de ziledupă confirmarea tehnică, confirmarea comenzii și primirea avansului convenit, în funcție de model și configurație.
Comanda rapidă:producția urgentă poate fi evaluată separat în funcție de capacitatea actuală a fabricii, disponibilitatea componentelor și configurația mașinii. Un program accelerat este confirmat numai după ce departamentul de producție al FangRong aprobă data de livrare solicitată.
Plată:termenii comerciali standard sunt30% depozit și 70% sold înainte de expediere, cu excepția cazului în care se convine altfel în contract.
Garantie:12 luni de la punerea în funcțiune în condițiile de garanție convenite.
În mod normal, nu. Cele trei poziții de desenare sunt concepute pentru a funcționa cu aceleași condiții de scule și desene sau compatibile. Dacă producția dumneavoastră necesită diametre diferite simultan, este necesară o analiză tehnică separată, deoarece geometria matriței, dimensiunea dornului și forța de tragere necesară pot diferi.
Da. Tuburile sunt desenate cu aranjamentul intern adecvat al dornului, în timp ce barele pline folosesc matrițe de tragere solide. Calculul sculelor și al forței de tragere trebuie să se potrivească cu materialul și dimensiunile finale.
Furnizați gradul materialului, OD de pornire și grosimea peretelui, OD țintă și grosimea peretelui, numărul de treceri de tragere, starea de lubrifiere și puterea necesară. FangRong poate calcula forța de tragere necesară pentru trei piese de prelucrat și poate recomanda modelul potrivit. Selectarea numai după diametru poate duce la o mașină subdimensionată atunci când se prelucrează aliaje de înaltă rezistență sau reduceri mari.
Nu există o valoare de reducere unică potrivită pentru fiecare material și produs. Oțelul carbon poate tolera o reducere mai mare decât multe oțeluri inoxidabile sau aliaje speciale, dar limita practică depinde de starea materialului, unghiul matriței, lubrifiere, aranjarea dornului și calitatea suprafeței cerută. Programul final de promovare ar trebui să fie calculat pentru produsul real, mai degrabă decât să utilizeze un procentaj generic.
Nicio configurație a mașinii nu poate înlocui sculele corecte, pregătirea materialului și controlul procesului. Sistemul cu trei linii folosește tragere echilibrată a căruciorului și alinierea individuală a matrițelor pentru a reduce variația de la un șurub la altul. Consistența dimensională reală depinde încă de material, de starea matriței și a dornului, de lubrifiere și de programul de trecere.
Configurația standard a mașinii include sistemul de desen principal, cutia de viteze, transmisia cu lanț dublu, căruciorul, aranjamentul matrițelor în trei poziții, motorul principal, mecanismele de alimentare și de rotație, sistemul de aliniere și controlul PLC. Matricele specifice produsului, dornurile speciale, tăierea automată, stivuirea și alte echipamente personalizate trebuie enumerate separat în cotație.
Da. Producția accelerată poate fi evaluată pentru proiecte urgente. Data de livrare realizabilă depinde de modelul FR selectat, configurația motorului și cutiei de viteze, cerințele de automatizare, disponibilitatea componentelor și programul de producție curent. Data accelerată trebuie să fie înscrisă în confirmarea comenzii după aprobarea din fabrică.
Da, mostrele clienților pot fi folosite pentru verificarea procesului atunci când sunt aranjate în prealabil. Pentru un banc de tragere cu trei linii, testarea probelor este utilă deoarece permite ca matrița, dornul, programul de reducere și capacitatea mașinii propuse să fie verificate în raport cu materialul real, în loc să se bazeze doar pe calcule teoretice.
FangRong oferă informații despre fundație și șuruburi de ancorare pentru mașina selectată. Fundația reală trebuie pregătită conform desenului final aprobat, inclusiv lungimea mașinii, sarcina, poziția de instalare, cerințele electrice și accesul pentru întreținere.
Da. Supravegherea instalării, punerea în funcțiune și instruirea operatorului pot fi incluse în domeniul de aplicare al proiectului. Instruirea acoperă operarea mașinii, schimbările matriței și dornului, lubrifierea de rutină, procedurile de bază de depanare și întreținere.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel