Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
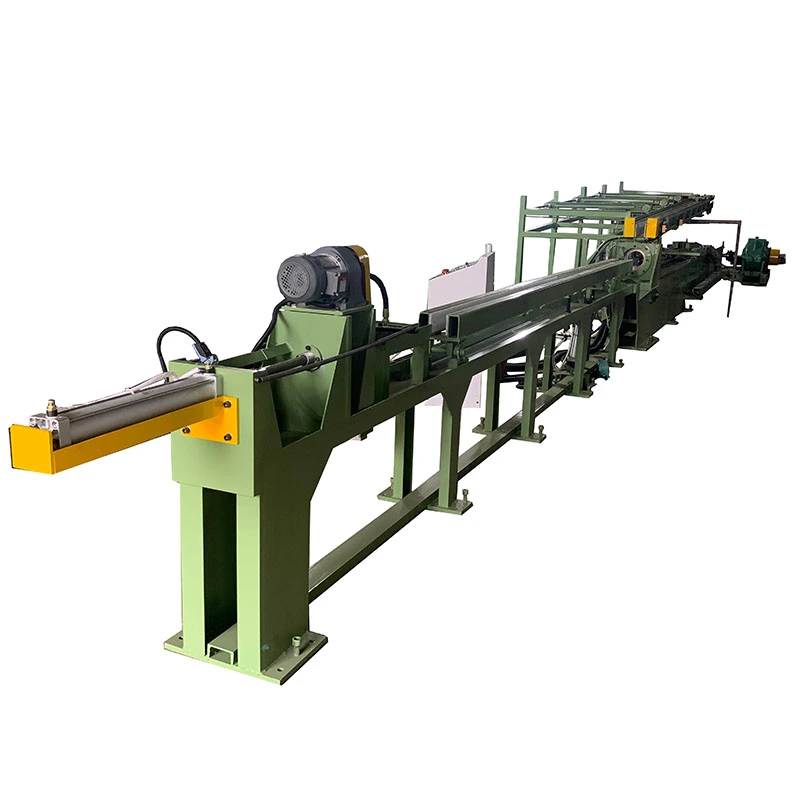
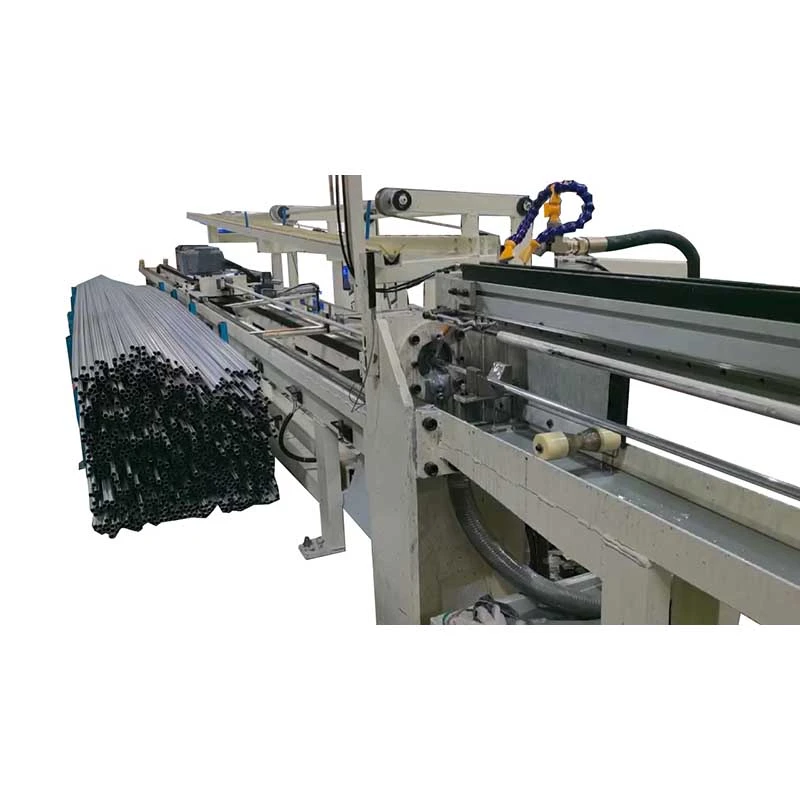
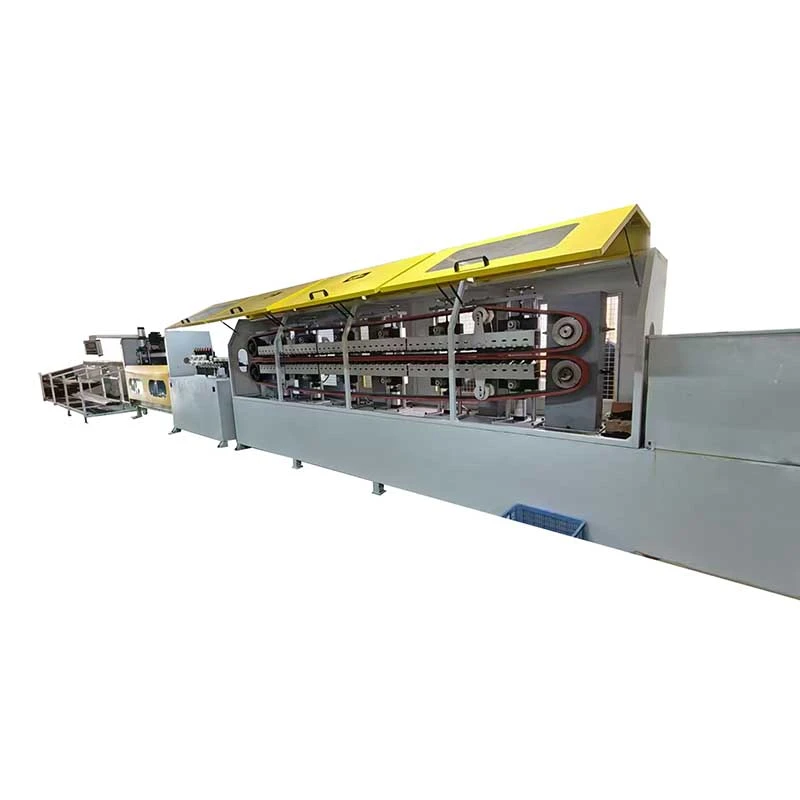
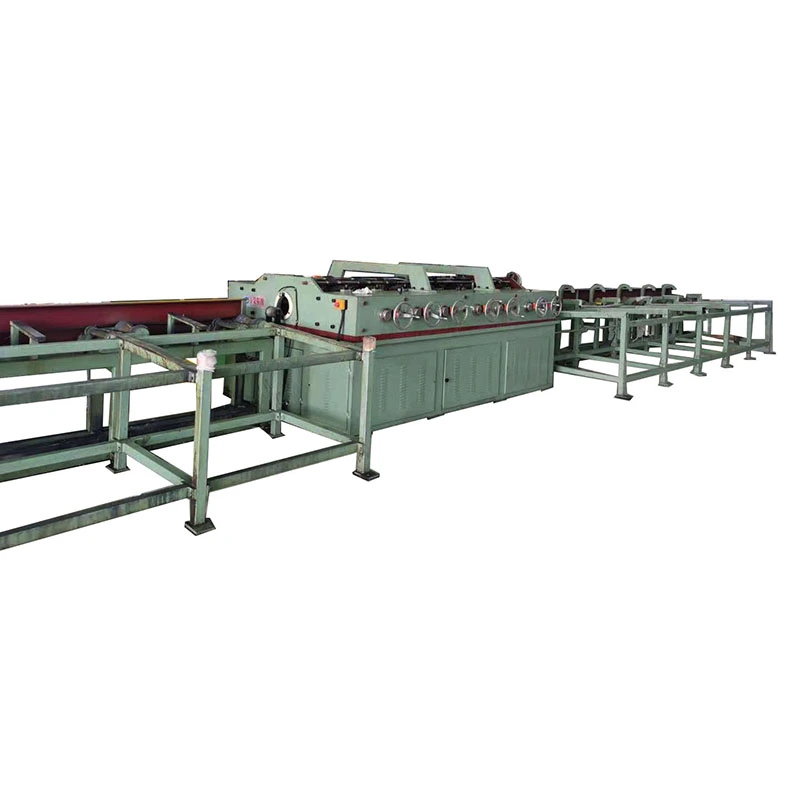
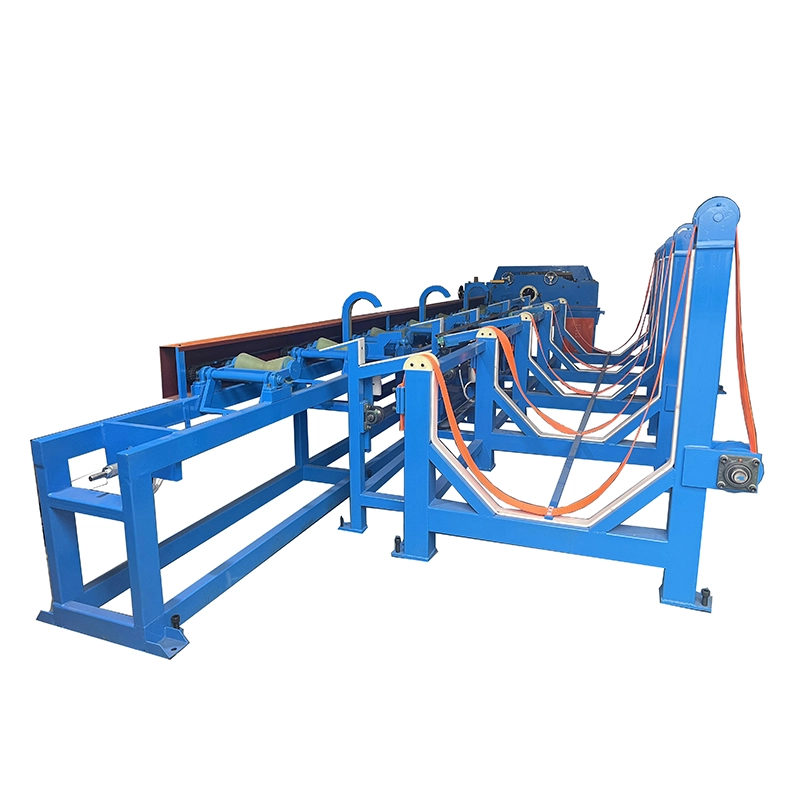
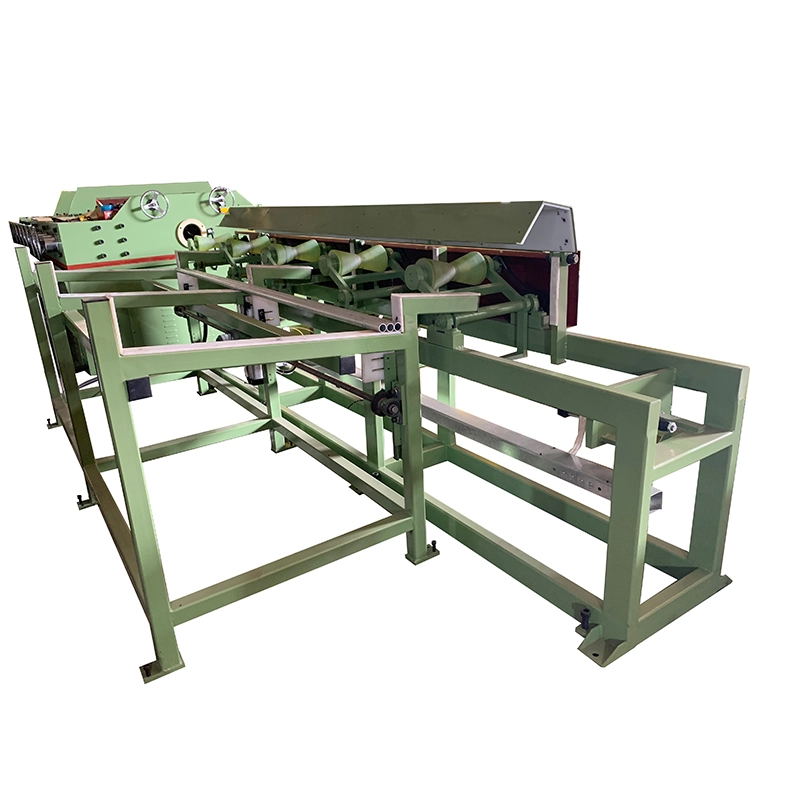
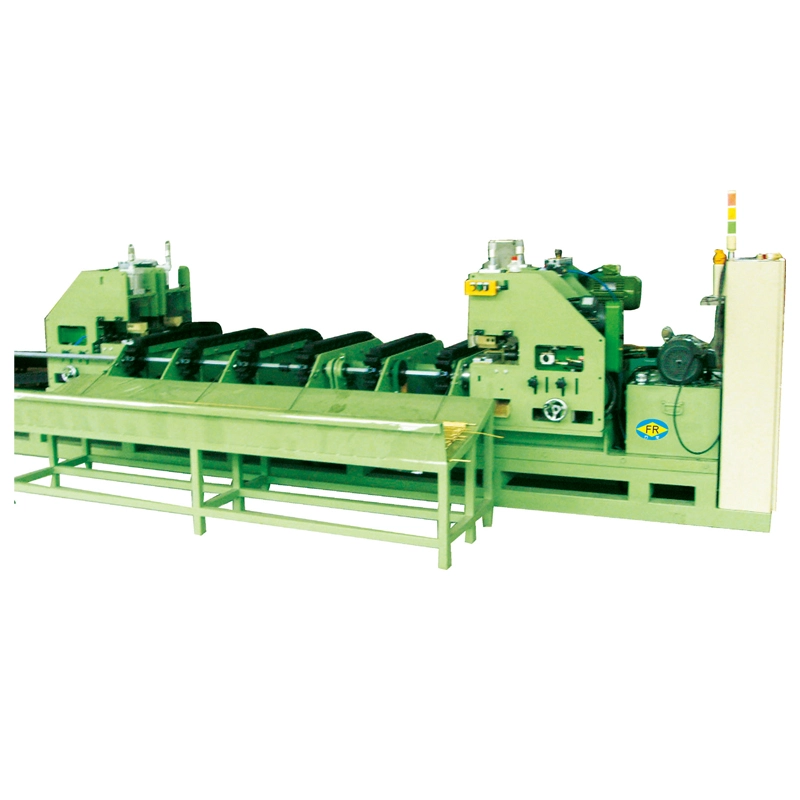
TheMașină de îndreptat orizontal din cuprueste o mașină de îndreptat cu mai multe role pentru țevi de cupru, țevi, bare pline și profile după extrudare, trefilare, recoacere sau manipulare. Utilizează îndoirea inversă controlată prin mai multe seturi de role pentru a corecta arcul, curbura și ovalitatea minoră fără a necesita o operație separată de îndreptare.
Cuprul are nevoie de condiții de îndreptare diferite față de oțel. Limita sa de curgere relativ scăzută și suprafața moale fac ca presiunea excesivă a rolei să fie o cauză comună a urmelor de suprafață, în timp ce diferitele temperări necesită forțe de îndreptare și viteze diferite ale liniei. Prin urmare, seria FR este configurată în jurnumărul de role, diametrul piesei de prelucrat, temperarea cuprului, toleranța la dreptate și cerințele de finisare a suprafeței.
Pentru liniile de producție în care tubul de cupru va fi lipit, îndoit, placat sau asamblat automat, rectitudinea și starea suprafeței sunt ambele importante. Geometria și reglarea corespunzătoare a rolei ajută la corectarea tubului fără a introduce noi zgârieturi, deformare excesivă sau supracorecție.
Seria FR de la FangRong include13 configurații standard de la FR-20 la FR-180, acoperind diametrele tubului de cupru de laφ4 mm până la φ180 mmsi bare solide dinφ10 mm până la φ90 mm. În funcție de model, mașina folosește14, 15, 16, 17 sau 20 de role. Configurațiile selectate cu 20 de role pot atinge dreptate la fel de scăzută0,1 mm/m. Puterea totală a motorului variază de la3 kW până la 55 kW, cu greutăți ale mașinii de la aproximativ700 kg până la 25.000 kg.
Echipamentul încorporează tehnologia de îndreptare dezvoltată prin cooperarea pe termen lung a FangRong cu un producător taiwanez. FangRong a fost înființată în 1998 ca o societate mixtă și a devenit deținută integral în 2013, păstrând experiența de inginerie de îndreptare și desen dezvoltată prin această cooperare.
Seria FR foloseșteîndoire inversă cu mai multe role. În loc să corecteze o îndoire într-un punct cu o forță mare, piesa de prelucrat trece prin role succesive care aplică corecții controlate mai mici. Acest lucru distribuie deformația de-a lungul tubului sau barei și permite operatorului să atingă rectitudinea necesară cu un risc mai mic de supra-îndoire permanentă.
1. Hrănire și aliniere
Tubul sau bara de cupru intră prin sistemul de ghidare. Alinierea corectă a intrării este importantă deoarece o piesă de prelucrat poziționată necorespunzător poate produce dreptate inconsecventă chiar și atunci când setările rolei sunt corecte.
2. Îndoire inversă progresivă
Seturi multiple de role aplică presiune controlată din direcții diferite. Geometria rolei și reglarea sunt potrivite cu diametrul piesei de prelucrat. Mai multe seturi de role oferă mai multe puncte de corecție și sunt, în general, selectate atunci când sunt necesare toleranțe mai strânse de dreptate.
3. Contact de suprafață controlat
Cuprul este mai moale decât oțelul, în special în stare recoaptă. Suprafețele rolelor sunt prin urmare finisate cu precizie, cuopțiuni disponibile de role de protecție a suprafețeiatunci când aplicarea necesită un control strict al zgârieturilor, uzării sau urmelor de suprafață.
4. Reglarea vitezei
FR-76 și modelele mai mari oferă0-60 m/min viteza variabilaprintr-un convertizor de frecvență. FR-50 și modelele mai mici folosesc viteze selectabile de9/18/27/45 m/min. Viteza reală de producție ar trebui selectată în funcție de aliajul de cupru, temperatură, dimensiunile tubului, ținta de dreptate și cerințele de suprafață, mai degrabă decât pur și simplu folosind viteza maximă.
5. Efect de îndreptare și dimensionare
Contactul controlat al rolei poate reduce, de asemenea, ovalitatea minoră și îmbunătăți consistența dimensională. Cu toate acestea, îndreptarea nu trebuie tratată ca un substitut pentru un proces de dimensionare dedicat atunci când sunt necesare toleranțe dimensionale strânse.
6. Descarcare
Tubul sau bara finită iese din mașină cu dreptatea specificată și este gata pentru îndoirea, tăierea, lipirea, placarea, asamblarea sau alte operațiuni ulterioare de finisare.
Deteriorarea suprafeței în timpul îndreptării
Cuprul poate fi marcat cu ușurință prin suprafețe necorespunzătoare cu role sau prin presiune excesivă. Pentru tuburile HVAC, barele electrice și produsele decorative din cupru, aceste semne pot duce la respingere sau la lucrări suplimentare de finisare. Opțiunile de role de protecție a suprafeței ajută la reducerea acestui risc.
Temperaturi diferite de cupru
Cuprul recoapt moale și cuprul trasat tare nu răspund la aceleași setări de îndreptare. Presiunea rolei și viteza de procesare trebuie să fie adaptate la starea materialului pentru a evita deformarea sau trecerile repetate.
Îndoire după extrudare și trefilare
Tuburile și barele de cupru pot dezvolta curbură în timpul extrudarii, trefilării la rece, recoacerii, bobinei sau transportului. Îndreptarea cu role multiple corectează această curbură înainte ca materialul să intre în următoarea etapă de producție.
Ovalitatea tubului
Tuburile de cupru cu pereți subțiri pot dezvolta ovalitate în timpul formării și manipulării. Rolele reglate corect pot oferi un efect secundar de dimensionare în timp ce corectează dreptatea. Rezultatul atins depinde de dimensiunile tubului, de starea materialului și de deformarea inițială.
Alimentarea inconsecventă în echipamentele din aval
Curbura excesivă poate interfera cu îndoirea, tăierea, sudarea, lipirea și asamblarea automată a tuburilor. Un proces de îndreptare controlat îmbunătățește consistența hrănirii și reduce corecția manuală.
Probleme cu montarea tubului
Pentru producția de HVAC, refrigerare, instalații sanitare și schimbătoare de căldură, îndoirea excesivă sau ovalitatea pot afecta poziționarea tubului și montarea îmbinărilor. Rectitudinea constantă face ca formarea și îmbinarea în aval să fie mai repetabilă.
Cuprul necesită un control atent al contactului rolă-piesa de prelucrat. Suprafețele cu role șlefuite cu precizie și materialele opționale de protecție a suprafeței sunt disponibile pentru aplicații în care zgârieturile și uzura nu pot fi acceptate.
Suport FR-76 și mașini mai mari0-60 m/minfunctionare cu viteza variabila. FR-50 și modelele mai mici oferă9/18/27/45 m/minviteze selectabile. Acest lucru permite ca linia să fie ajustată în funcție de temperatură a materialului și cerințele produsului, în loc să forțeze fiecare specificație de cupru prin aceeași setare.
Seria FR este disponibilă cu14, 15, 16, 17 sau 20 de role. Un număr mai mare de role oferă puncte de corecție suplimentare și este în mod normal luat în considerare atunci când linia de producție necesită o dreptate mai strânsă. De exemplu, este specificată configurația FR-50 cu 20 de role≤0,1 mm/mdreptate.
Seria acoperă tuburi de cupru de laφ4 mm până la φ180 mmsi bare solide dinφ10 mm până la φ90 mm. Acest lucru permite aceleiași game de produse să acopere țevile mici de precizie, precum și produsele industriale mai mari din cupru.
Mașinile de îndreptat orizontal cu cupru pot fi configurate pentru cupru pur, cum ar fiC11000 și C12200, precum și alamă, bronz, cupronic și alte aliaje de cupru. Atât tuburile fără sudură, cât și cele sudate pot fi prelucrate atunci când dimensiunile lor se încadrează în domeniul de lucru al mașinii selectate.
Ductilitatea cuprului permite viteze de îndreptare relativ mari, dar viteza maximă nu ar trebui să fie singurul criteriu de selecție. Pentru producția de volum mare, combinația corectă a configurației rolei, viteză, presiune și starea piesei de prelucrat este mai importantă decât simpla creștere a vitezei liniei.
Pentru îndreptarea cuprului, selectați mașina în funcție dediametrul tubului sau al barei, grosimea peretelui, aliajul de cupru și temperatură, curbura inițială, rectitudinea necesară, cerințele de finisare a suprafeței și viteza de producție. Dacă aceeași mașină va procesa mai multe dimensiuni, ar trebui luată în considerare întreaga gamă de dimensiuni, în loc să se selecteze numai în funcție de diametrul cel mai mare.
| Model | Ø max. tub (mm) | Ø min. tub (mm) | Diametru maxim bară (mm) | Dreptate (mm/m) | Seturi de role | Viteza (m/min) | Putere totală (kW) | Greutate (kg) | Dimensiuni L×L×H (mm) |
| FR-180 (17 role) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 role) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 role) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 role) | φ89×T3.0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 role) | φ89×T3.0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 role) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 role) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 role) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 role) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 9/18/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 role) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 9/18/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 role) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 9/18/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 role) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 9/18/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 role) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Note tehnice:T indică grosimea peretelui tubului, de exemplu T3.0 înseamnă o grosime a peretelui de 3,0 mm. Modelele FR-50 și mai mici folosesc viteze selectabile de 9/18/27/45 m/min. Modelele FR-76 și mai mari oferă o viteză variabilă de 0-60 m/min printr-un convertizor de frecvență. Materialele suprafeței rolelor pot fi specificate în funcție de produsul de cupru și cerințele de calitate a suprafeței.
Tuburile de cupru pentru serpentine de aer condiționat, sisteme de refrigerare, evaporatoare, condensatoare și schimbătoare de căldură necesită adesea îndreptare înainte de îndoirea automată în U sau asamblarea tub-to-foală tubulară. Dreptatea constantă ajută echipamentele din aval să mențină alimentarea și poziționarea repetabilă.
Mașina de îndreptat orizontal din cupru este potrivită pentru barele colectoare, conductorii și barele rotunde din cupru utilizate în aparatele de comutare, transformatoare, echipamente de distribuție electrică și sisteme de alimentare. Protecția suprafeței este deosebit de importantă atunci când cuprul finit trebuie să mențină o suprafață de contact curată.
Tuburile de cupru utilizate în sistemele de aer condiționat auto și circuitele de răcire EV pot necesita îndreptare după trasare sau formare. Configurația corespunzătoare a rolei poate pregăti tubul pentru operațiunile ulterioare de îndoire și asamblare.
Tuburile de apă din cupru, tuburile de gaz și alte tuburi pentru servicii de construcție pot fi îndreptate după producție sau manipulare pentru a îmbunătăți consistența dimensională înainte de tăiere, îmbinare și instalare.
Tuburile de cupru cu diametru mic utilizate în instrumente și sisteme de fluide necesită un control atent al dreptății și al stării suprafeței. FR-20 este proiectat pentru diametre de tuburi începând de laφ4 mm, în funcție de grosimea specifică a peretelui tubului și de starea materialului.
Același principiu de îndreptare poate fi aplicat tuburilor din aliaj de cupru și barelor solide, inclusiv produselor din alamă, bronz și cupronic. Setarile finale ale rolelor trebuie determinate din aliaj, duritate, dimensiuni, curbura initiala si dreptatea necesara.
Peste 26 de ani de inginerie de îndreptare
FangRong a fost înființată în 1998 și a început ca o societate mixtă cu un producător taiwanez specializat în echipamente de desen și îndreptat. Compania a devenit deținută în totalitate în 2013 și a continuat să dezvolte mașini de îndreptat și desenat pentru prelucrarea tuburilor metalice și a barelor.
Două unități de producție
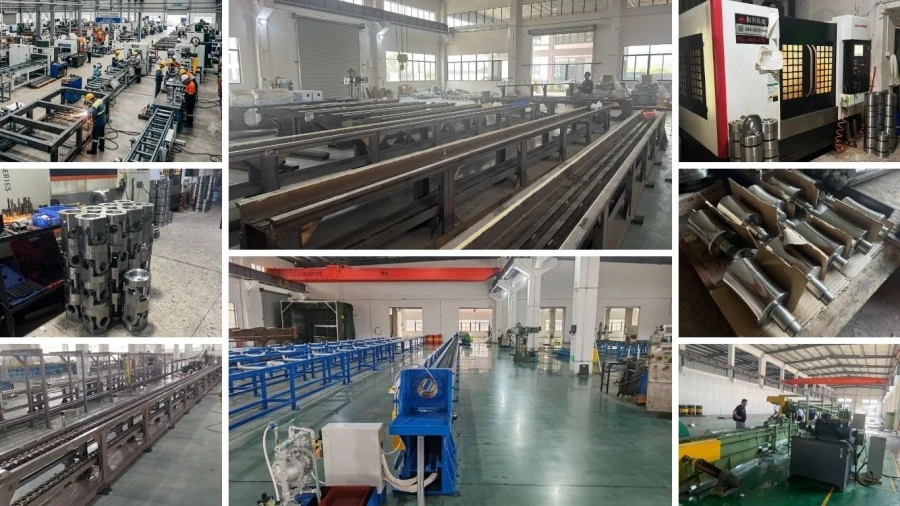
Facilitățile de producție Dongguan și Yangjiang oferă o capacitate anuală combinată de mai mult de650 de mașini. Configurația de producție pe două locații acceptă producția simultană pentru mai multe proiecte și comenzi mai mari.
Experiență în prelucrarea metalelor
FangRong raportează echipamentele furnizate clienților înPeste 70 de țări, cu mai mult de10.000 de cliențiîn procesarea oțelului, oțelului inoxidabil, cupru, alamă, aluminiu și aliaje speciale.
Testare din fabrică înainte de expediere
Fiecare mașină este supusă funcționării în gol și testării la sarcină completă. Acolo unde sunt disponibile mostre pentru clienți, pentru testare pot fi folosite tuburi sau bare de cupru reale. Dreptatea, rotunjimea, alinierea rolelor, vibrațiile, curentul motorului, starea suprafeței, scurgerile de ulei și funcțiile electrice sunt verificate înainte de expediere.
Suport de inginerie specific cuprului
Înainte de producție, FangRong poate evalua aliajul de cupru, temperatură, diametrul, grosimea peretelui, ținta de dreptate, cerințele de suprafață și cerințele de ieșire pentru a determina configurația adecvată a rolei, intervalul de viteză și tratamentul suprafeței rolei.
Instalare și asistență post-vânzare
Asistența include supravegherea instalării, punerea în funcțiune, instruirea operatorului, furnizarea de piese de schimb, depanarea de la distanță și asistența tehnică. Pentru instalarea mașinii sunt furnizate desenele de fundație și modelele șuruburilor de ancorare.
1. Revizuire de inginerie— Configurația rolelor, intervalul de viteză, protecția suprafeței și configurația mașinii sunt determinate din specificațiile clientului de cupru și cerințele de producție.
2. Inspecția materialului— Plăcile de oțel, arborii, rolele, angrenajele și alte componente cheie sunt inspectate înainte de prelucrare.
3. Prelucrare de precizie— Suprafețele rolelor și cadrele mașinii sunt prelucrate la geometria și alinierea necesare.
4. Montaj mecanic— Ansamblurile rolelor, componentele transmisiei, cutia de viteze și sistemul de antrenare sunt asamblate și verificate.
5. Integrare electrică— Motorul, invertorul, PLC, HMI, senzorii și comenzile de siguranță sunt integrate și testate.
6. Testarea mașinii— Întreaga mașină este pusă în funcțiune înainte de expediere. Probele de cupru ale clientului pot fi utilizate pentru verificarea performanței atunci când sunt furnizate.
7. Inspecție finală— Înainte de ambalare se verifică rectitudinea, rotunjimea, starea suprafeței, siguranța electrică, vibrațiile și scurgerile de ulei.
8. Ambalaje de export— Mașinile sunt protejate împotriva umidității, coroziunii și daunelor cauzate de manipulare în timpul transportului internațional.
ISO 9001:2015— Sistem de management al calității care acoperă activitățile de proiectare, producție, instalare și servicii ale companiei. Certificat Nr. UQ231211R1.
Marcaj CE— Mașinile FR standard sunt furnizate cu conformitate CE pentru cerințele aplicabile de siguranță a mașinilor, inclusiv funcțiile relevante de oprire de urgență și de siguranță.
Inspecție SGS— Sunt disponibile servicii de inspecție independente pentru performanța mașinii și verificarea siguranței în conformitate cu cerințele proiectului.
Tehnologie brevetată— FangRong deține brevete naționale de invenție și modele de utilitate care acoperă componentele și tehnologiile echipamentelor, inclusiv tensionarea lanțului, menținerea matrițelor cu mai multe fire și sistemele de dorn cu schimbare rapidă.
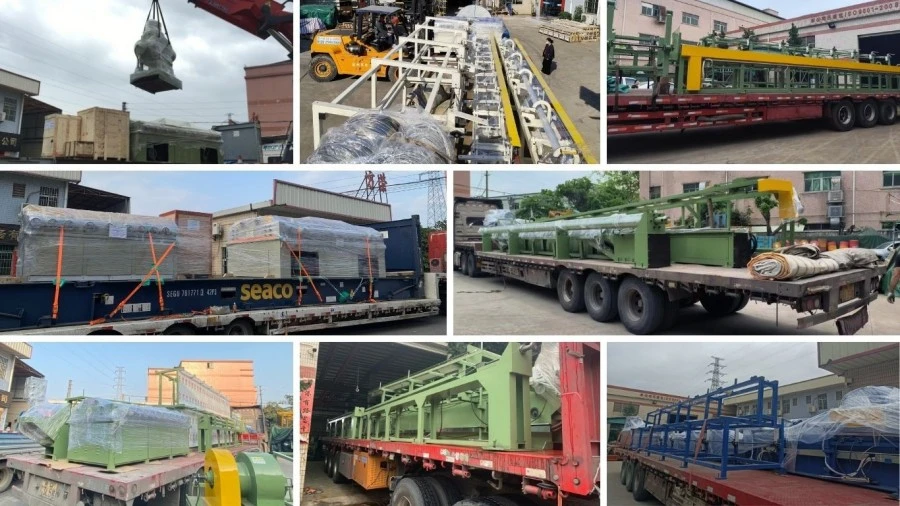
Înainte de expediere, mașina este inspectată, protejată împotriva coroziunii și ambalată pentru transport internațional. Aranjamentele de ambalare și expediere sunt determinate în funcție de dimensiunile mașinii, greutatea, metoda de transport și destinația.
Mașina este proiectată pentru țevi, țevi, bare rotunde și profile din cupru și aliaje de cupru. Materialele tipice includ C11000, C12200, alamă, bronz și cupronickel. Pot fi prelucrate atât tuburile fără sudură, cât și cele sudate, cu condiția ca dimensiunile produsului și starea materialului să se potrivească cu modelul selectat.
Selectarea modelului depinde în principal de diametrul maxim și minim al produsului, grosimea peretelui, starea materialului, dreptatea necesară și viteza de producție. De exemplu, FR-20 și FR-25 sunt potrivite pentru tuburi și bare mai mici, în timp ce FR-76, FR-100, FR-120, FR-150 și FR-180 acoperă produse mai mari. O configurație cu 14, 17, 20 de role poate fi, de asemenea, selectată atunci când este necesară o dreptate mai strânsă sau o corecție mai controlată.
Configurațiile standard sunt specificate la ≤0,3 mm/m, în timp ce configurațiile selectate cu mai multe role pot atinge ≤0,2 mm/m sau ≤0,1 mm/m. Rezultatul real depinde de diametrul tubului, grosimea peretelui, temperarea materialului, deformarea inițială și reglarea rolei. Pentru aplicații solicitante, specificațiile finale trebuie confirmate folosind mostrele reale ale clientului.
Da. Cu toate acestea, cuprul recoapt și cuprul trasat dur necesită presiune diferită a rolelor și setări ale mașinii. Materialul mai moale este mai susceptibil la indentare și la marcarea suprafeței, în timp ce materialul mai dur necesită, în general, o forță de corecție mai mare. Prin urmare, parametrii de îndreptare ar trebui să fie ajustați în funcție de aliajul de cupru, temperatură și dimensiunile tubului, mai degrabă decât utilizarea unei singure setări fixe pentru toate produsele.
Cuprul este mai moale decât oțelul și poate fi zgâriat sau marcat dacă presiunea rolei, alinierea sau starea suprafeței nu sunt adecvate. Mașina poate fi configurată cu materiale de role și tratamente de suprafață adecvate pentru prelucrarea cuprului. Pentru produse cu aspect critic, cum ar fi tuburile HVAC, tuburile decorative din alamă sau componentele expuse din cupru, cerințele de suprafață trebuie specificate înainte de producție.
Procesul de îndreptare cu mai multe role poate ajuta la reducerea ovalității minore în timp ce corectează îndoirea, dar nu este un înlocuitor pentru un proces de calibrare sau dimensionare a tubului dedicat. Dacă aplicația are cerințe stricte pentru diametrul exterior, grosimea peretelui sau rotunjime, acele toleranțe trebuie evaluate separat în timpul selectării mașinii.
Da. Testarea din fabrică poate fi efectuată cu tuburi, bare sau profile de cupru furnizate de client. Testul poate evalua rectitudinea, starea suprafeței, reglarea rolelor, stabilitatea mașinii și parametrii de funcționare în condițiile reale ale materialului. Acest lucru este recomandat atunci când procesați un aliaj de cupru nou, un tub cu pereți subțiri sau un produs cu cerințe stricte de dreptate.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel