Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
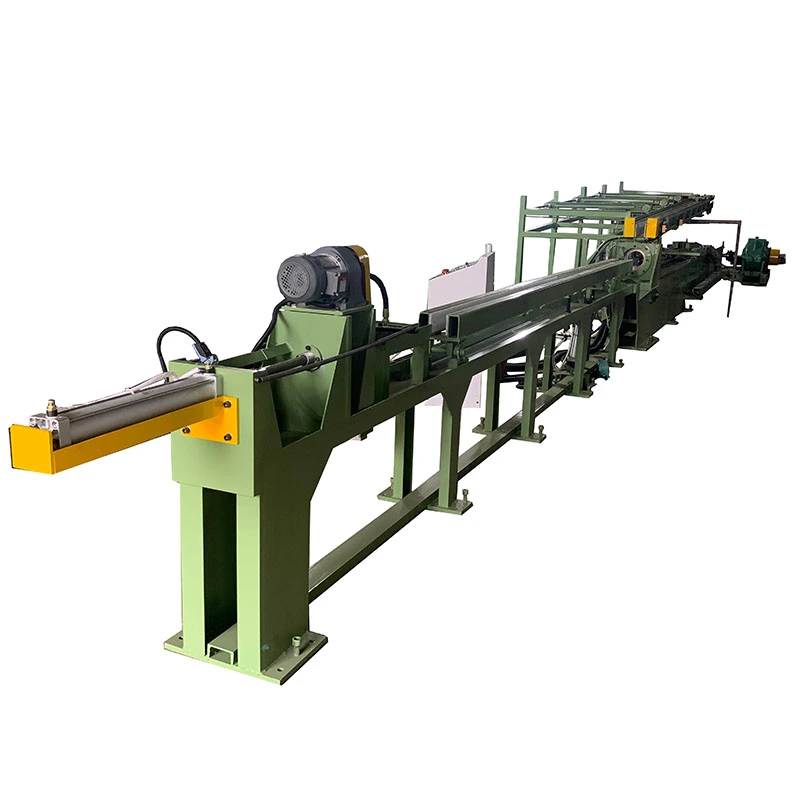
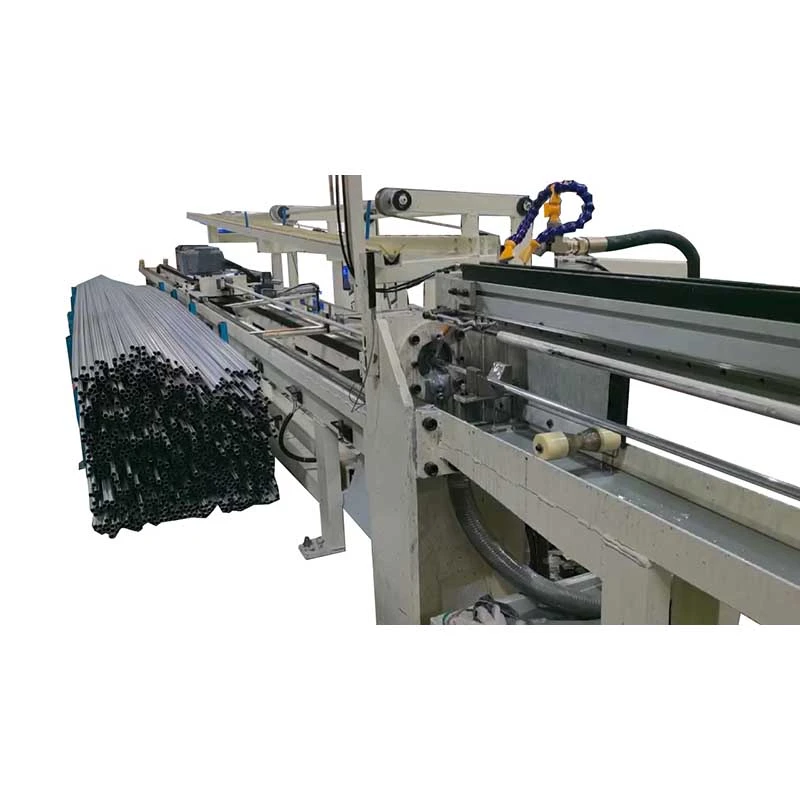
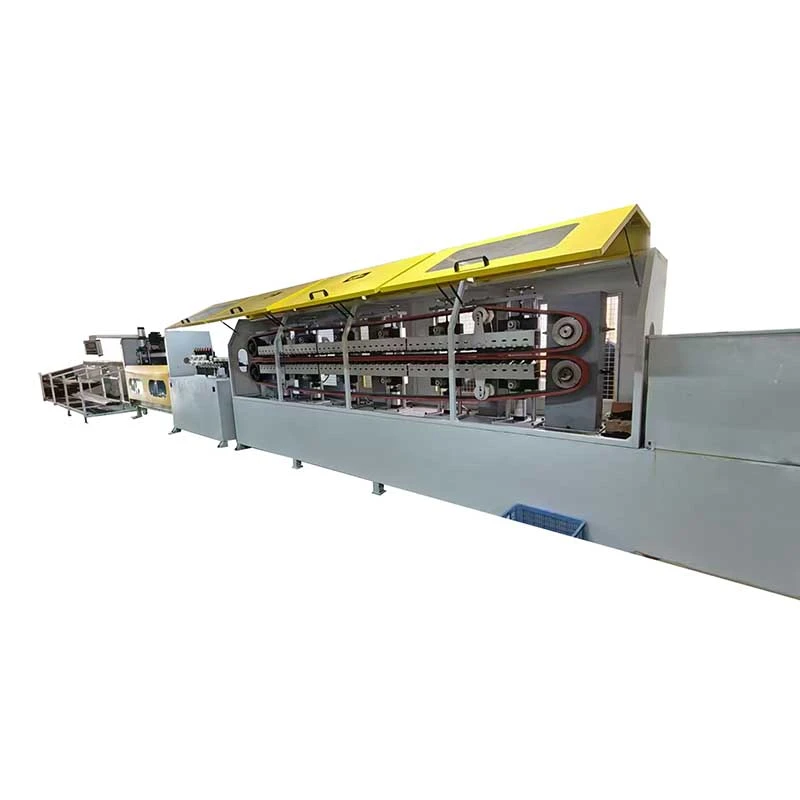
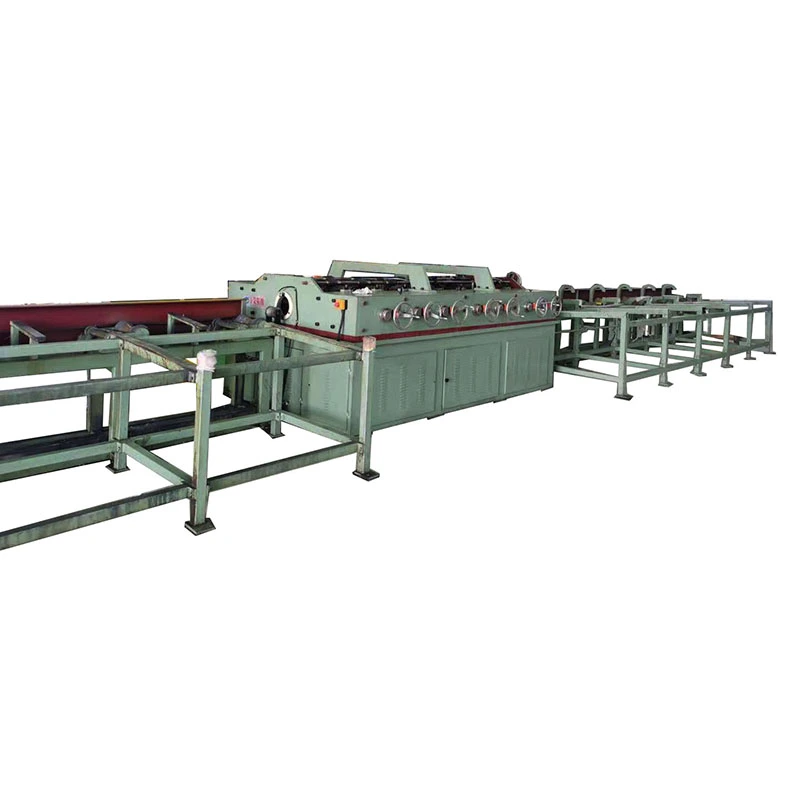
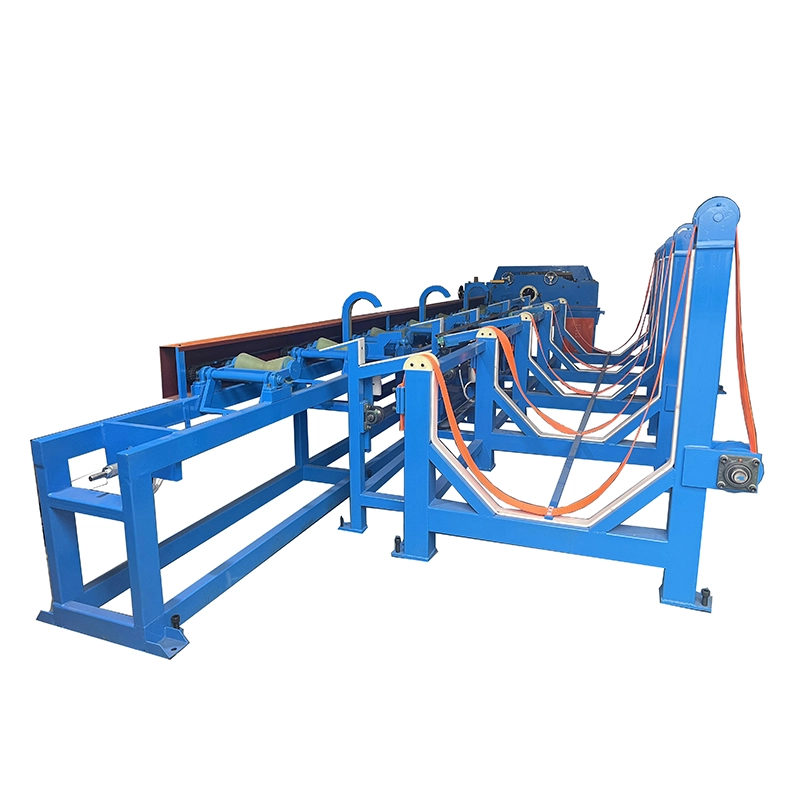
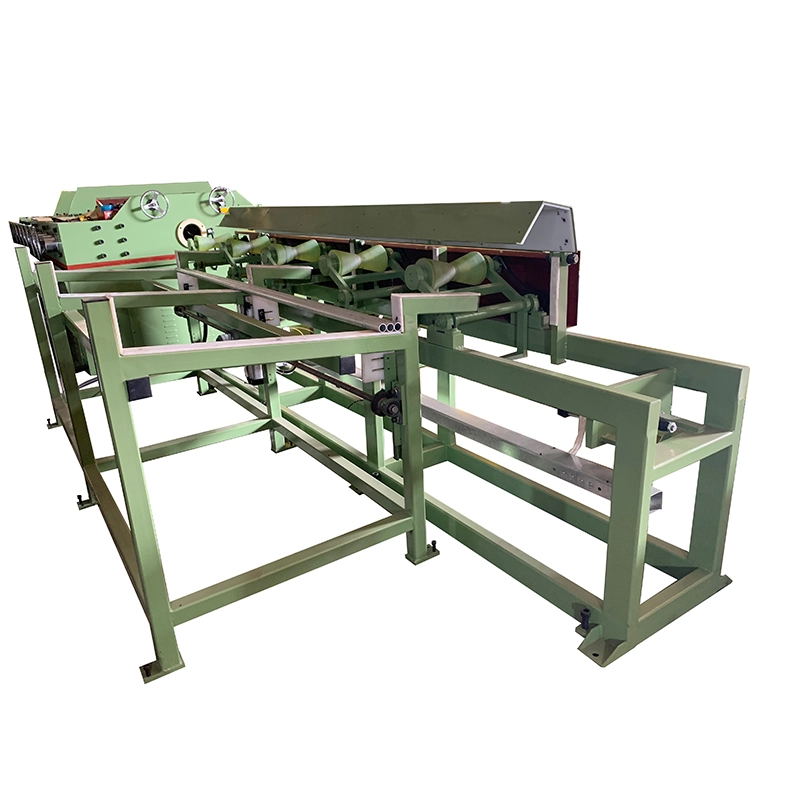
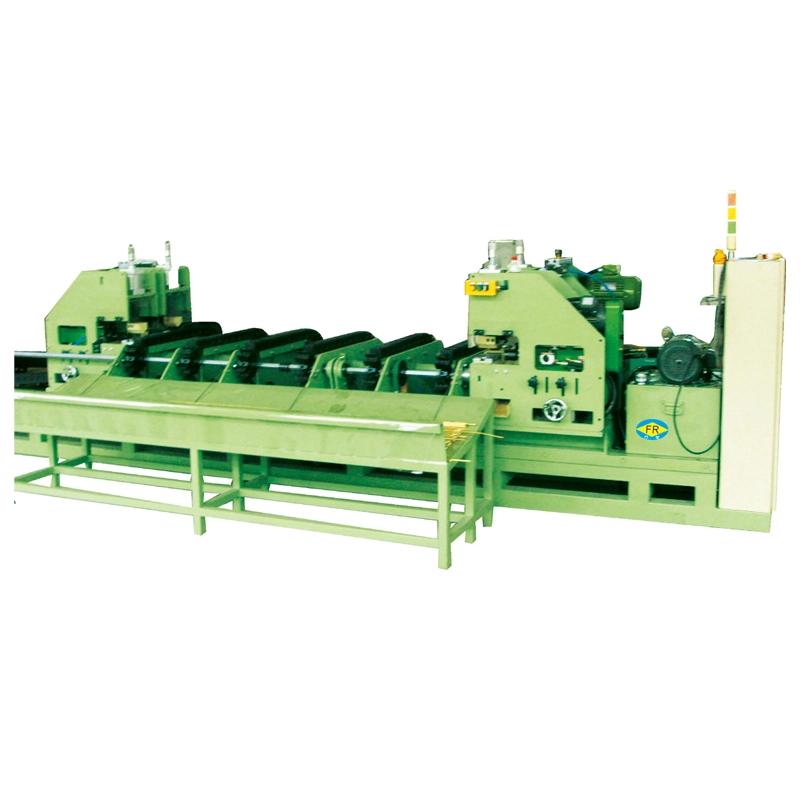
TheMașină de îndreptat orizontal din oțel carboneste un sistem de îndreptare cu mai multe role pentru țevi, țevi, bare rotunde și piese metalice lungi similare din oțel carbon. Utilizează o serie de role încrucișate pentru a aplica îndoirea inversă controlată din mai multe puncte, corectând îndoirea materialului și îmbunătățind dreptatea înainte de tăiere, prelucrare, sudură sau asamblare.
Mașinile din seria FangRong FR sunt disponibile în diferite configurații de role și intervale de lucru, acoperind diametrele tubului de laφ4 mm până la φ180 mmsi bare solide dinφ10 mm până la φ90 mm. În funcție de model, se poate ajunge la dreptatea finită≤0,1 mm/mîn condiții de prelucrare specificate.
Mașina poate prelucra oțel carbon, precum și oțel aliat, oțel inoxidabil, cupru, aluminiu și aliaje speciale selectate. Selecția finală a modelului depinde de calitatea materialului, diametrul tubului, grosimea peretelui, diametrul barei, rectitudinea de intrare, rectitudinea finală necesară și viteza de producție.
Seria FR folosește îndoirea inversă în mai multe puncte decât o corecție într-un singur punct. Piesa de prelucrat se rotește și avansează prin role înclinate încrucișate, în timp ce fiecare rolă aplică o cantitate controlată de deformare. Deoarece piesa de prelucrat este corectată în mai multe poziții de-a lungul lungimii sale, îndoirea locală este redusă progresiv mai degrabă decât corectată doar într-un singur punct.
Rezultatul de lucru depinde de relația dintre poziția rolei, unghiul rolei, duritatea materialului, dimensiunea secțiunii, grosimea peretelui și deformarea de intrare. Prin urmare, operatorii ajustează setările rolei în funcție de materialul real, mai degrabă decât să se bazeze pe o setare fixă pentru fiecare specificație.
Un ciclu tipic de îndreptare include:
1. Alimentare cu material:Tubul sau bara este poziționată și introdusă în secțiunea de îndreptare.
2. Îndoire inițială:Primele grupuri de role introduc deformare controlată opusă curbei existente.
3. Corecție progresivă:Rolele ulterioare aplică îndoire alternativă pentru a corecta abaterea rămasă de-a lungul piesei de prelucrat.
4. Rotație și mișcare înainte:Rolele încrucișate rotesc continuu piesa de prelucrat în timp ce o deplasează prin mașină, permițând corecția în jurul întregii circumferințe.
5. Ajustare fină:Presiunea rolei, unghiul și distanța sunt ajustate în funcție de material și dreptatea necesară.
6. Inspecție finalizată:Dreptatea și alte dimensiuni specificate sunt verificate înainte ca materialul să intre în următoarea operațiune de producție.
Tuburile și barele din oțel carbon se pot îndoi în timpul rulării, tragerii, tratamentului termic, răcirii, depozitării și transportului. Chiar și abaterile relativ mici pot crea probleme în timpul alimentării automate, tăierii, prelucrării, sudării și asamblarii.
Seria FR este concepută pentru a rezolva aceste probleme de producție:
Dreptate neuniformă:Îndoirea inversă în mai multe puncte corectează deformarea longitudinală și oferă o dreptate mai consistentă pe toată lungimea de lucru.
Prelucrare inconsecventă în aval:Stocul mai drept este mai ușor de alimentat, strâns, tăiat și prelucrat, reducând problemele de aliniere în operațiunile ulterioare.
Diferite dimensiuni de material:Seria FR acoperă o gamă largă de diametre de tuburi și bare, cu un număr diferit de role disponibile pentru diferite cerințe de dreptate.
Cerințe ridicate de producție:Modelele selectate acceptă funcționarea continuă și viteze de lucru reglabile, făcându-le potrivite pentru liniile de producție, precum și pentru procesarea în loturi.
Producție în loturi mici:Diferitele configurații de role permit producătorilor să echilibreze dimensiunea mașinii, precizia de îndreptare și investiția în funcție de gama lor reală de produse.
Piesa de prelucrat trece prin mai multe role încrucișate în loc să fie corectată la un singur punct de contact. Acest lucru distribuie corecția pe mai multe poziții și ajută la controlul îndoirii reziduale mai consistent.
FangRong oferă diferite aranjamente de role în seria FR. Un număr mai mare de role este în general selectat atunci când este necesară o dreptate mai strânsă sau când materialul necesită o corecție progresivă mai controlată. Numărul rolelor singur nu determină rezultatul final; starea materialului, diametrul, grosimea peretelui, reglajele rolelor și deformarea de intrare afectează, de asemenea, dreptatea.
Aceeași platformă de mașină poate fi configurată atât pentru piese de prelucrat rotunde goale, cât și solide din gama de modele aplicabilă. Prelucrarea tuburilor necesită o atenție deosebită grosimii peretelui și rezistenței la deformare, în timp ce barele solide necesită în mod normal o forță de corecție mai mare pe măsură ce diametrul și rezistența materialului cresc.
Modelele FR-76 și mai mari în configurația furnizată utilizează controlul vitezei cu convertizor de frecvență cu o gamă de lucru de0–60 m/min. FR-50 și modelele mai mici folosesc viteze selectabile de9, 18, 27 sau 45 m/min. Viteza reală de producție ar trebui să fie determinată de calitatea materialului, dimensiunile piesei de prelucrat, dreptatea necesară și cerințele de suprafață.
Cadrul mașinii, ansamblurile de role și sistemul de transmisie sunt proiectate pentru aplicații de prelucrare continuă a metalelor. Structura trebuie să mențină alinierea rolelor sub sarcina de lucru, deoarece chiar și modificările mici ale poziției rolei pot afecta dreptatea finală a piesei de prelucrat.
În funcție de linia de producție, mașina poate fi echipată cu control PLC, funcționare cu ecran tactil, alimentare și descărcare automată și alte funcții de automatizare. Nivelul de automatizare poate fi selectat în funcție de volumul de producție și cerințele de integrare.
Cea mai importantă diferență de selecție din seria FR nu este doar dimensiunea mașinii. Cumpărătorii ar trebui să comparediametrul piesei de prelucrat, starea materialului, dreptatea necesară și configurația roleiînainte de a alege un model.
| Configurare | Selecția tipică | Rezistenţă | Considerare |
|---|---|---|---|
| 14 role | Îndreptare standard | Cost mai mic al mașinii și configurație mai simplă | Potrivit atunci când dreptatea standard este suficientă |
| 15 role | Piese de prelucrat cu diametru mic | Configurație compactă pentru tuburi și bare mai mici | Intervalul de lucru specific modelului trebuie verificat |
| 16 role | Cerință mai mare de dreptate | Mai multe puncte de corecție decât configurațiile standard | Util pentru aplicații selectate de precizie cu diametru mai mic |
| 17 role | Productie de precizie | O corecție mai progresivă și o capacitate de dreptate mai strânsă | Cost mai mare al mașinii și amprentă mai mare |
| 20 role | Îndreptare de înaltă precizie | Mai multe puncte de corecție pentru cerințele exigente de dreptate | investiții mai mari; selectați numai atunci când aplicația beneficiază de ea |
Pentru aplicații care necesită aproximativ≤0,3 mm/m, o configurație standard cu 14 role poate fi suficientă în funcție de material și de starea de intrare. Atunci când clientul solicită o dreptate mai strânsă, configurațiile cu 17 sau 20 de role pot oferi etape suplimentare de corecție.
De exemplu, specificațiile FR furnizate aratăFR-50 cu 20 role la ≤0,1 mm/m, în timp ce FR-76 cu 17 sau 20 de role este specificat la≤0,2 mm/m. Prin urmare, o configurație cu 20 de role nu ar trebui descrisă automat ca obținând aceeași dreptate pe fiecare model.
| Articol | Tub / țeavă | Bară rotundă solidă |
|---|---|---|
| Parametri cheie | Diametrul exterior și grosimea peretelui | Diametrul barei |
| Preocuparea deformarii | Rectitudine și posibilă deformare a secțiunii | Rectitate și forță de corecție |
| Considerare materială | Grosimea peretelui afectează rigiditatea | Diametrul și rezistența afectează puternic corectarea necesară |
| Operațiuni tipice în aval | Taiere, sudare, desenare, prelucrare, asamblare | Strunjire, slefuire, forjare, prelucrare, asamblare |
| Cerinţă | Configurație standard | Configurație de precizie |
|---|---|---|
| Țintă tipică de dreptate | ≤0,3 mm/m | Până la ≤0,1 mm/m pe modelele specificate |
| Configurație role | În general 14-15 role | 16–20 de configurații de role selectate |
| Cel mai potrivit pentru | Prelucrare industrială generală | Prelucrare de precizie și aplicații de asamblare solicitante |
| Investiție în mașini | Mai jos | Superior |
Nu alegeți o mașină de îndreptat numai după diametru. Pentru o recomandare corectă, furnizați următoarele informații:
1. Tipul piesei de prelucrat:tub, conductă, bară rotundă solidă sau altă secțiune rotundă.
2. Material:calitate de oțel carbon, calitate de oțel aliat sau alt material.
3. Dimensiuni tub:diametrul exterior și grosimea peretelui.
4. Dimensiuni bara:diametrul barei solide.
5. Dreptate de intrare:îndoire maximă sau abatere măsurată înainte de îndreptare.
6. Dreptatea finală necesară:de exemplu ≤0,3 mm/m, ≤0,2 mm/m sau o cerință mai strictă specifică proiectului.
7. Cerință de producție:puterea necesară, lungimea de lucru și viteza liniei țintă.
8. Cerințe de suprafață:dacă materialul finit are o suprafață lustruită, acoperită sau sensibilă în alt mod.
Aceste informații permit ca configurația rolei, dimensiunea mașinii și parametrii de funcționare să fie adaptate la cerințele reale de producție, în loc să selecteze o mașină supradimensionată în mod inutil.
Seria FangRong FR include 13 configurații standard de la FR-20 la FR-180. Gama standard acoperă tuburi de laφ4 mm până la φ180 mmsi bare solide dinφ10 mm până la φ90 mm. Tabelul de mai jos este pentru referință la selecția modelului; specificațiile finale ar trebui să fie confirmate în raport cu materialele reale și condițiile de proces ale clientului.
| Model | Max. Ø tub | Min. Ø tub | Max. Bara Ø | Corectitudine | Seturi de role | Viteza (m/min) | Putere (kW) | Greutate (kg) | Dimensiuni (mm) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0,3 mm/m | 17 | — | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0,3 mm/m | 17 | — | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0,3 mm/m | 14 | — | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0,3 mm/m | 14 | 0–60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0,2 mm/m | 17 | 0–60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0,3 mm/m | 14 | 0–60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 17 | 0–60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0,2 mm/m | 20 | 0–60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 mm/m | 14 | 9/18/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 mm/m | 20 | 9/18/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0,3 mm/m | 14 | 9/18/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0,2 mm/m | 16 | 9/18/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0,3 mm/m | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Note:T indică grosimea peretelui tubului. Dimensiunile, puterea și domeniul de lucru pot varia în funcție de configurația finală a mașinii. Pentru FR-76 și modelele mai mari enumerate cu 0–60 m/min, viteza este controlată de un convertizor de frecvență. Modelele FR-50 și mai mici folosesc viteze mecanice selectabile de 9/18/27/45 m/min.
Mașina este utilizată după laminare, tragere, tratament termic sau alte procese în care tuburile pot dezvolta îndoire longitudinală. Tuburile îndreptate pot trece apoi la tăiere, prelucrare, sudare sau asamblare.
Pentru barele rotunde, îndreptarea îmbunătățește starea stocului de bare înainte de strunjire, șlefuire, forjare, prelucrare sau alimentare automată. Alegerea modelului depinde în principal de diametrul barei, rezistența materialului și dreptatea necesară.
Potrivit pentru tuburi și bare rotunde utilizate în arbori, componente structurale, piese legate de direcție, componente amortizoare și alte aplicații auto în care materialul drept îmbunătățește prelucrarea și asamblarea în aval.
Folosit pentru tije, tuburi și componente structurale din oțel carbon care necesită o dreptate îmbunătățită înainte de fabricare, tăiere sau instalare.
Tuburile din oțel carbon și oțel aliat utilizate în conductele industriale și echipamentele energetice pot necesita îndreptare înainte de prelucrare sau asamblare ulterioară. Rectitudinea necesară trebuie specificată în conformitate cu standardul de produs și aplicația aplicabile.
Seria FR poate fi integrată în liniile de prelucrare a metalelor care furnizează tuburi drepte și bare pentru prelucrare, sudare, asamblare și alte procese de fabricație.
Experienta in echipamente de indreptat si prelucrare metal
FangRong a fost înființată în 1998 și și-a dezvoltat afacerea în jurul mașinilor de îndreptat, echipamentelor de trefilare la rece și mașinilor metalurgice aferente. Compania operează unități de producție în Dongguan și Yangjiang, Guangdong, deservind clienții de prelucrare a tuburilor, barelor și metalelor de pe piețele internaționale.
Inginerie bazată pe piesa de prelucrat reală
Nu selectăm o mașină de îndreptat numai din diametru. Calitatea materialului, grosimea peretelui tubului, diametrul barei, îndoirea la intrare, rectitudinea finisării și debitul necesar afectează toate configurația mașinii. Acolo unde este necesar, clienții pot furniza mostre reale pentru testare înainte de finalizarea mașinii.
Testare din fabrică înainte de expediere
Mașinile sunt verificate pentru funcționarea mecanică, alinierea rolelor, vibrațiile, curentul motorului, lubrifierea, siguranța electrică și performanța de îndreptare. Acolo unde sunt disponibile mostre pentru clienți, testarea la sarcină completă poate fi efectuată folosind tuburile sau barele reale pentru a verifica configurația propusă.
Două unități de producție
Dongguan Fangrong Metallurgical Equipment Co., Ltd.este situat în orașul Dalang, orașul Dongguan, provincia Guangdong și servește ca una dintre principalele baze de producție și inginerie ale companiei.
Yangjiang Fangrong Machinery Co., Ltd.este situat în districtul Yangdong, orașul Yangjiang, provincia Guangdong și sprijină producția de echipamente și capacitatea de producție.
Capacitatea de producție combinată depășește 650 de mașini pe an, acoperind echipamente de îndreptare, trefilare la rece și echipamente aferente de prelucrare a metalelor.
Fiecare mașină trece prin revizuirea inginerească, inspecția materialului, prelucrarea, subansamblul, asamblarea finală, configurarea electrică și PLC, testarea și inspecția finală înainte de expediere.
Principalele etape de producție includ:
1. Revizuire de inginerie— Confirmați dimensiunile piesei de prelucrat, proprietățile materialului, cerințele de dreptate și configurația mașinii.
2. Inspecția materiei prime— Verificați oțelul achiziționat și componentele cheie înainte de prelucrare.
3. Prelucrare de precizie— Cadre de mașini, ansambluri de role și alte componente conform desenelor tehnice.
4. Subansamblu și montaj final— Asamblați sistemele de transmisie, role, lubrifiere, electrice și de control.
5. Programarea PLC și punerea în funcțiune— Configurați sistemul de control conform specificațiilor mașinii.
6. Testarea sarcinii— Verificați funcționarea mașinii în condiții de ralanti și de lucru.
7. Inspecție finală— Verificați dreptatea, alinierea rolelor, vibrațiile, siguranța electrică, lubrifierea și alți parametri specificați.
Înainte de expediere, mașina de îndreptat orizontal din oțel carbon poate fi supusă unui test de funcționare în gol și unui test de sarcină. Procesul standard de inspecție din fabrică include funcționarea mecanică, alinierea rolelor, vibrațiile, curentul motorului, lubrifierea și verificările de siguranță electrică. Când sunt furnizate mostre clienților, tuburile sau barele reale pot fi procesate pentru a verifica performanța de îndreptare în raport cu cerințele convenite.
FangRong menține oISO 9001:2015sistem de management al calității și oferă configurații standard de mașini certificate CE pentru piețele aplicabile. Compania deține, de asemenea, brevete legate de echipamente și are experiență în proiectarea echipamentelor personalizate de îndreptare și prelucrare a metalelor.
Documentele de certificare și inspecție pot fi furnizate în funcție de modelul de mașină și de piața de destinație. În cazul în care un proiect necesită documentație suplimentară de conformitate, cerințele trebuie confirmate înainte de plasarea comenzii.
Înainte de expediere, mașina este curățată, inspectată și pregătită conform metodei sale de transport. Componentele electrice și piesele de precizie expuse sunt protejate împotriva umidității, prafului și impactului în timpul transportului.
Mașina este în mod normal expediată după ce au fost îndeplinite cerințele de inspecție din fabrică și de acceptare a clientului. Desenele fundației, dispozițiile șuruburilor de ancorare și informațiile de instalare pot fi furnizate înainte de livrare pentru a ajuta clienții să pregătească atelierul în avans.
Modelele standard FR-20 până la FR-100 necesită, în general, aproximativ30-60 de zilepentru producție, în timp ce modelele FR-120 mai mari și mai mari necesită, în general, aproximativ60-90 de zile. Timpul final de livrare depinde de configurația mașinii și de cerințele comenzii.
Perioada standard de garanție este12 luni de la punere în funcțiune. FangRong oferă suport pentru depanarea de la distanță și poate aranja instalarea și punerea în funcțiune la fața locului atunci când este necesar. Instruirea operatorului este de obicei aranjată pentru aproximativ3–5 zileîn timpul punerii în funcţiune.
Seria standard FR acoperă diametrele tuburilor de laφ4 mm până la φ180 mmsi bare rotunde solide dinφ10 mm până la φ90 mm. Gama utilizabilă este specifică modelului, astfel încât diametrul tubului, grosimea peretelui sau diametrul barei trebuie furnizate atunci când solicitați o ofertă.
Configurațiile standard sunt specificate în jur≤0,3 mm/m, în timp ce configurațiile selectate oferă rezultate mai precise. De exemplu, FR-50 cu 20 de role este specificat la≤0,1 mm/m, în timp ce configurațiile FR-25, FR-76 și FR-100 selectate sunt specificate la ≤0,2 mm/m. Performanța reală depinde de material, dimensiuni, deformarea și setările mașinii.
Începeți cu dreptatea finală necesară, în loc să alegeți pur și simplu cel mai mare număr de role. O mașină cu 14 role poate fi suficientă pentru cerințele standard, în timp ce configurațiile cu 17 sau 20 de role sunt mai potrivite pentru aplicații de precizie selectate. Alegerea finală depinde și de dimensiunile piesei de prelucrat și de starea materialului.
Da, modelele FR selectate pot fi configurate atât pentru tuburi, cât și pentru bare rotunde solide în intervalele de diametre specificate. Cu toate acestea, grosimea peretelui tubului și diametrul barei solide afectează configurația cilindrului și parametrii de lucru necesari, astfel încât ambele tipuri de produse trebuie incluse atunci când solicitați selecția modelului.
Vă rugăm să furnizați calitatea materialului, diametrul exterior al tubului și grosimea peretelui sau diametrul barei, lungimea piesei de prelucrat, dreptatea de intrare, rectitudinea finală necesară, viteza de producție necesară și producția anuală sau lunară aproximativă. Materialul de eșantion sau desenele sunt utile atunci când aplicația are cerințe strânse de dreptate sau de suprafață.
FR-50 și modelele mai mici enumerate în configurația standard utilizează viteze selectabile de9/18/27/45 m/min. Modelele enumerate FR-76 și mai mari folosesc un convertizor de frecvență pentru controlul vitezei variabile de la0–60 m/min. Viteza adecvată trebuie selectată în funcție de cerințele materialelor și ale produsului finit.
Da. Clienții pot furniza piese reprezentative pentru testarea mașinii atunci când aplicația necesită verificare. Testarea poate fi utilizată pentru a evalua configurația rolei, setările de îndreptare și rectitudinea finală înainte de expediere.
FangRong poate furniza desene de fundație și modele de șuruburi de ancorare înainte de livrare. Instalarea și punerea în funcțiune la fața locului pot fi aranjate, cu pregătire tipică a operatorului de 3-5 zile. Perioada standard de garanție este de 12 luni de la punerea în funcțiune, cu suport tehnic la distanță disponibil pentru depanare.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel