Whatsapp
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.
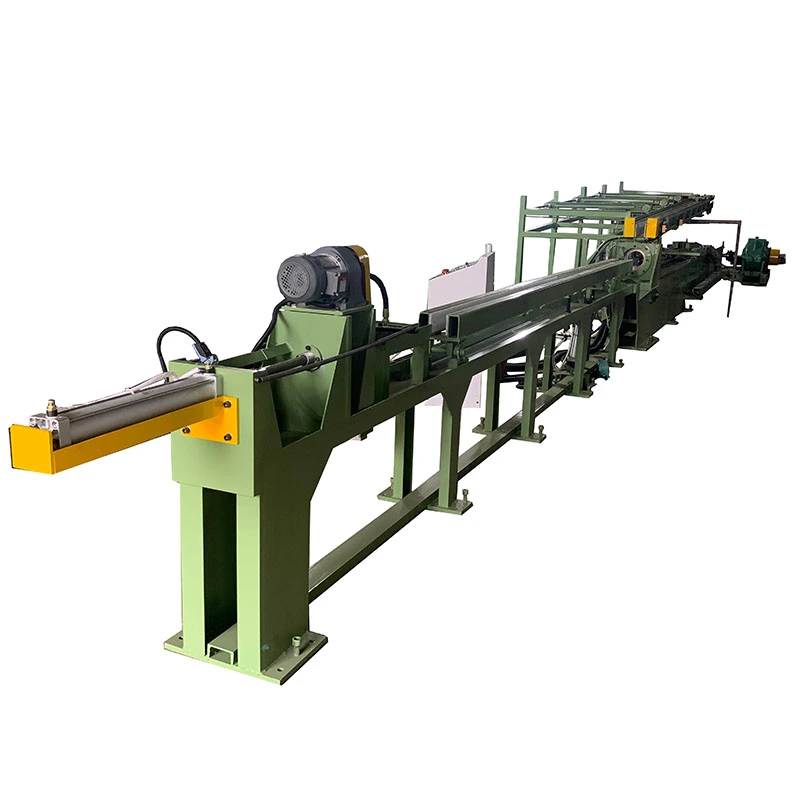
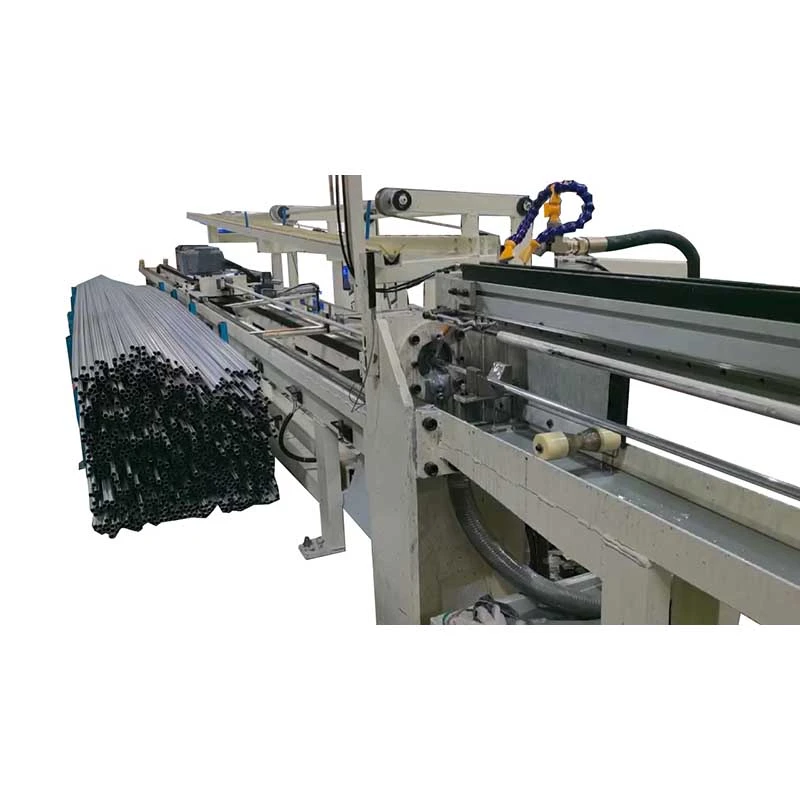
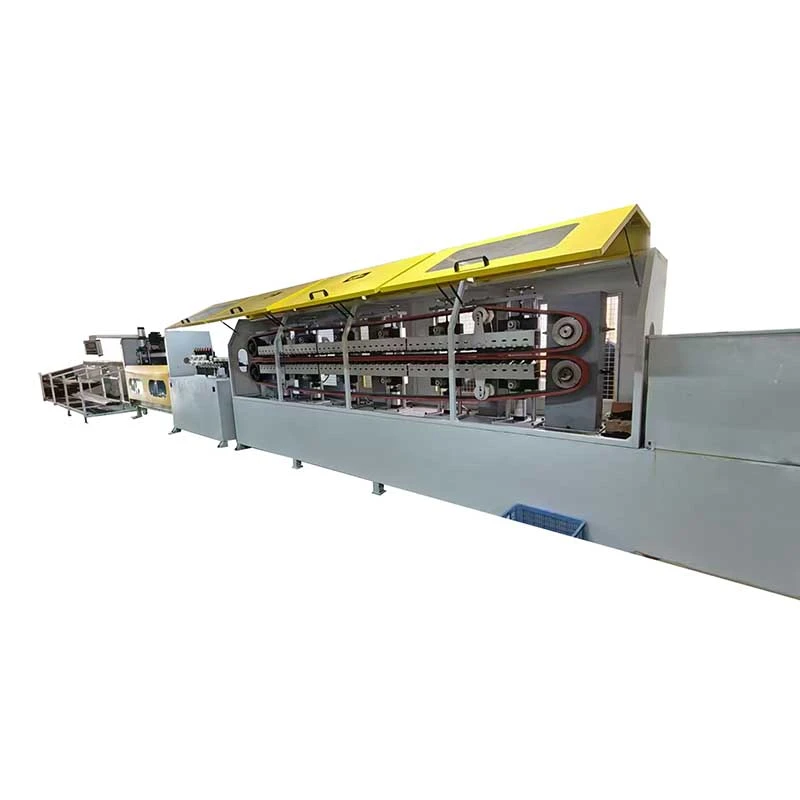
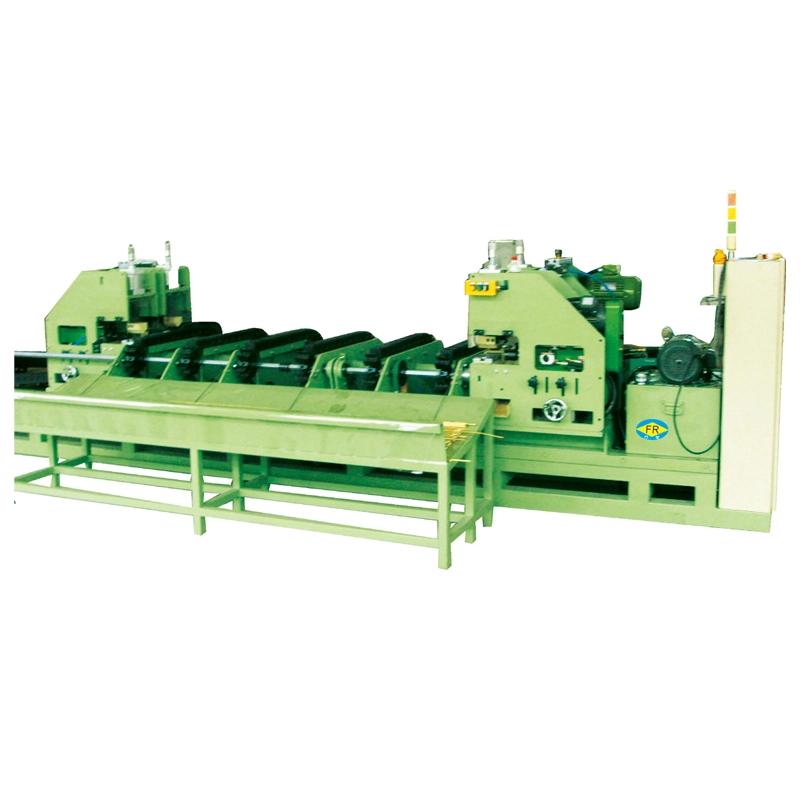
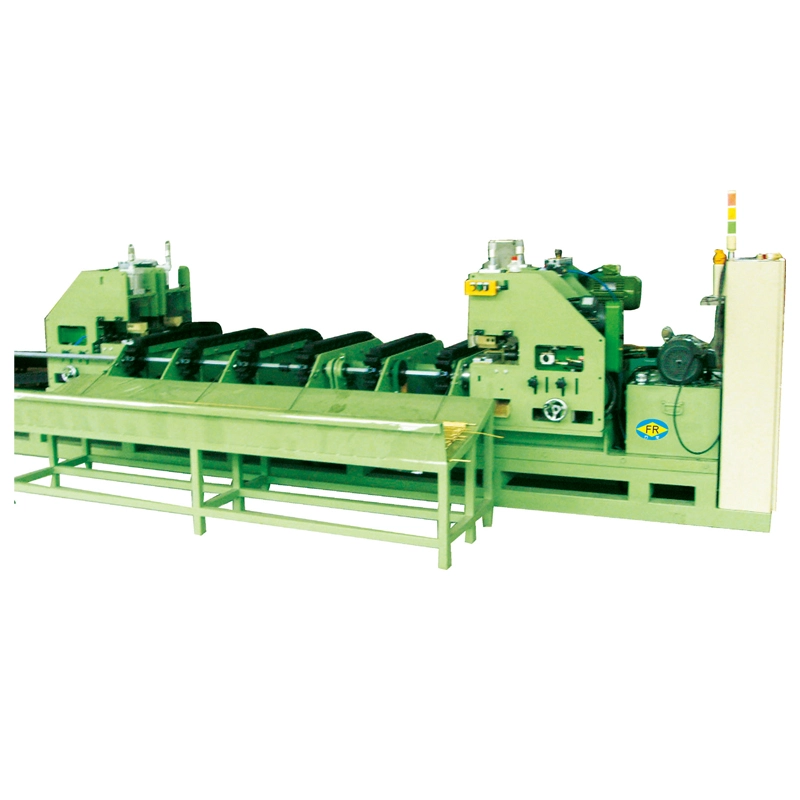
TheMașină de desenat și tăiat la rece cu patru liniicombină desenul la rece cutăiere automată cu lungime fixăîntr-un proces continuu. Se poate procesa2 sau 4 tuburi sau bare simultan, cu forțe de tragere de10–50 kNși lovituri eficiente până la7 m. Disponibil în configurații hidraulice, pneumatice și de tăiere cu ferăstrău, se descurcătuburi sau bare din oțel carbon, oțel inoxidabil, cupru, aluminiu și aliaj de până la Ø25 mm. Tăierea în linie reduce manevrarea și munca menținând în același timp lungimi finite consistente.
TheMașină de desenat și tăiat la rece cu patru liniicombină tragerea la rece cu tăierea automată pe lungime fixă, astfel încât tuburile sau barele pot fi trase la dimensiunea necesară și tăiate în lungimi finite fără a transfera materialul la o mașină de tăiat separată. Este destinat liniilor de producție în care aceeași dimensiune a tubului sau a barei este produsă în mod repetat, iar precizia de tăiere, timpul de manipulare și producția sunt mai importante decât flexibilitatea pentru multe dimensiuni diferite de produse.
Principala problemă de producție pe care o abordează este operațiunea suplimentară după trefilarea convențională la rece. Un banc de tragere standard produce tuburi lungi sau bare trase care trebuie măsurate, transferate și tăiate separat. Acest lucru adaugă manipulare, spațiu pe podea, forță de muncă și oportunități de variație a lungimii sau deteriorarea suprafeței. Prin plasarea unității de tăiere direct după secțiunea de desen, seria FR finalizează ambele operațiuni într-un singur flux de producție.
FangRong oferă trei configurații standard. Modelul corect depinde în principal dediametrul tubului, rezistența materialului, numărul necesar de fire și metoda de tăieremai degrabă decât să alegeți pur și simplu mașina cu cea mai mare forță de tragere.
FR-16 hidraulicfolosește o forță de tragere de 10 kN și tăiere hidraulică pentru două tuburi de până la Ø15 mm. Este potrivit atunci când forța de tăiere stabilă este mai importantă decât numărul maxim de fire.
FR-16 Pneumaticeste disponibil pentru două tuburi până la Ø15 mm sau patru tuburi până la Ø12 mm, cu forță de tragere de 10/20 kN și tăiere pneumatică. Configurația cu patru linii este utilă pentru cupru, aluminiu și alte produse relativ ușor de tăiat, cu diametru mic.
FR-25 Tăiere cu ferăstrăuasigură o forță de tragere de 50 kN și prelucrează două tuburi de până la Ø25 mm. Ferăstrăul este alegerea mai potrivită atunci când diametrul, grosimea peretelui sau duritatea materialului fac ca forfecarea pneumatică sau hidraulică să nu fie adecvată.
De exemplu, un producător de tuburi de cupru care produce lungimi repetate de tuburi de aer condiționat poate folosi FR-16 Pneumatic în modul cu patru linii pentru a trage și tăia patru tuburi mici în timpul aceluiași ciclu de producție. În această aplicație, valoarea operațiunii pe patru linii nu este doar o specificație mai mare a mașinii; este reducerea manevrării și capacitatea de a produce mai multe lungimi finite pe ciclu de transport.


Secvența de producție este concepută în jurul unei întrebări: cum poate produsul desenat să atingă lungimea finală necesară fără a fi mutat pe o altă mașină?
1. Încărcare:Tuburile sau barele sunt plasate pe suportul de alimentare. În producția cu mai multe fire, două sau patru piese de prelucrat sunt aliniate cu matrițele respective.
2. Indicarea:Capătul înainte este redus, astfel încât să poată trece prin matrița de tragere și să fie prins de căruciorul de tragere. Indicarea poate fi efectuată de o mașină separată sau printr-un aranjament de îndreptare integrat, acolo unde este specificat.
3. Desenare la rece:Căruciorul trage piesele ascuțite prin matrițe. Transmisia cu lanț, cutia de viteze și motorul principal asigură forța de tragere necesară. Alinierea corectă a matriței este deosebit de importantă aici, deoarece alinierea slabă poate crește uzura matriței și poate afecta dreptatea tubului și consistența dimensională.
4. Măsurarea lungimii și tăierea:Materialul tras este măsurat și PLC-ul declanșează unitatea de tăiere hidraulică, pneumatică sau cu ferăstrău atunci când este atinsă lungimea prestabilită.
5. Descarcare:Piesele finite sunt transferate pe raftul de primire pentru inspecție, împachetare sau următoarea operație.
Pentru o linie de producție care face tuburi HVAC de 2 m sau 3 m, măsurarea automată a lungimii este mai utilă decât simpla creștere a vitezei de tragere. Dacă tuburile finite se alimentează direct în îndoire, evazare sau asamblare, variația repetată a lungimii poate crea ajustare sau respingere în aval. Prin urmare, sistemul integrat de tăiere vizează o problemă de control al producției la fel de mult ca și o problemă de economisire a forței de muncă.
Produsele trase lung necesită tăiere secundară.
Un banc de tracțiune convențional poate lăsa operatorul cu tuburi lungi finisate care trebuie încă măsurate și tăiate. Seria FR efectuează tăierea imediat după tragere, eliminând un transfer între mașini.
Produsele repetate au nevoie de lungimi repetabile.
Când aceeași lungime este produsă de sute sau mii de ori, măsurarea manuală devine o sursă semnificativă de variație. Setarea lungimii controlată de PLC reduce dependența de judecata operatorului. Toleranța reală realizabilă trebuie confirmată în raport cu materialul, diametrul, metoda de tăiere, starea de alimentare și toleranța finală necesară înainte de a comanda.
Produsele cu diametru mic limitează productivitatea monocatenului.
Pentru mașina de desenat și tăiat la rece cu patru linii care poate fi trasă cu o forță relativ scăzută, creșterea numărului de fire poate produce o îmbunătățire mai mare a randamentului decât instalarea unui banc de tragere mult mai mare. Acesta este motivul pentru care FR-16 Pneumatic este oferit în funcționare pe patru linii pentru tuburi de până la Ø12 mm.
Manipularea suplimentară poate deteriora suprafețele finisate.
Mutarea tuburilor lungi trase de la un banc de tragere la o mașină de tăiat separată creează puncte de contact și manipulare suplimentare. Un aranjament integrat de descărcare și tăiere reduce aceste transferuri, ceea ce este util pentru produsele din oțel inoxidabil, cupru și aluminiu sensibile la suprafață.
Alegeți FR-16 hidraulicatunci când aveți nevoie de producție pe două linii de până la Ø15 mm și preferați tăierea hidraulică pentru forța de tăiere controlată. Pentru oțel inoxidabil sau alte materiale în care rezistența la tăiere este o problemă, confirmați forța de tăiere necesară din grosimea reală a peretelui tubului și calitatea materialului, mai degrabă decât să selectați doar diametrul exterior.
Alegeți FR-16 Pneumaticcând producția pe oră de mașină este o prioritate pentru produsele cu diametru mic. Versiunea cu patru linii este deosebit de relevantă pentru producția de tuburi de cupru și aluminiu, unde forța de tragere pe toron rămâne în limita capacității mașinii, iar diametrul mai mic al tubului permite mai multe fire.
Alegeți FR-25 Tăiere cu ferăstrăucând produsul atinge Ø25 mm sau când materialul și grosimea peretelui fac ca tăierea să fie mai potrivită decât forfecarea. Un producător de tuburi de oțel, de exemplu, poate accepta acțiunea de tăiere mai lentă a unui ferăstrău, deoarece separarea curată a unui material mai dur este mai importantă decât realizarea celui mai scurt ciclu de tăiere.
Tăiere automată cu lungime fixă
Unitatea de tăiere este instalată direct după secțiunea de desen. Acest lucru este cel mai util pentru lungimi de producție repetitive, deoarece operatorul nu trebuie să măsoare și să transfere fiecare tub trasat înainte de tăiere. Tăierea hidraulică, pneumatică și cu ferăstrău sunt disponibile în funcție de model.
Desen pe 2 sau 4 linii
Mai multe tuburi sunt procesate în paralel. Producția pe patru linii poate crește producția fără a crește amprenta mașinii proporțional cu producția. Este cel mai eficient atunci când diametrul produsului și forța de tragere permit tuturor șuvițelor să ruleze în limitele capacității nominale a mașinii de desenat și tăiat la rece cu patru linii.
Control PLC și HMI
PLC gestionează ciclul de desen, setarea lungimii, declanșatorul de tăiere și secvența de descărcare. Operatorii pot modifica setările de producție din HMI în loc să ajusteze în mod repetat aranjamentele mecanice de măsurare.
Cărucior de tragere acționat cu lanț
Căruciorul de tracțiune folosește o transmisie cu lanț cu o cutie de viteze reductoră potrivită. FR-16 folosește o cutie de viteze ZQ400 și un lanț de 2", în timp ce FR-25 folosește o cutie de viteze ZQ500 și un lanț de 2,5". Aceste specificații contează atunci când se evaluează capacitatea de tragere și cerințele de service, dar ar trebui evaluate împreună cu rezistența materialului, raportul de reducere și designul matriței.
Cursa efectivă standard de 7 m
Cursa de tragere efectivă standard este de 7 m. Acest lucru este relevant atunci când planificați lungimea disponibilă a tubului de intrare, lungimea finită, aranjarea matrițelor și ciclul de producție. Nu se presupune că o cursă mai lungă crește automat producția, deoarece încărcarea, îndreptarea, reducerea tragerii și timpul de tăiere afectează, de asemenea, productivitatea ciclului.
Manipulare integrată a materialelor
Raftul de alimentare, secțiunea de desen, unitatea de tăiere și raftul de primire sunt aranjate ca un singur flux de producție. Pentru aplicații precum tuburile HVAC care se deplasează direct în îndoire sau asamblare, reducerea manipulării intermediare poate simplifica aspectul producției.
| Parametrul tehnologiei | FR-16 hidraulic | FR-16 Pneumatic | FR-25 Tăiere cu ferăstrău |
| Max. forța de tragere | 10 kN | 10 / 20 kN | 50 kN |
| Numărul de tuburi pe ciclu de tragere | 2 | 2/4 | 2 |
| Max. diametrul desenului | Ø15 mm | Ø15 mm / Ø12 mm | Ø25 mm |
| Deplasare eficientă a desenului | 7 m | 7 m | 7 m |
| Cutie reductoare | ZQ400 | ZQ400 | ZQ500 |
| Dimensiunea lanțului | 2" | 2" | 2,5" |
| Motorul principal | 7,5 kW | 7,5 kW | 22 kW |
| Sistem de tăiere | Hidraulic | Pneumatic | Saw |
| Dimensiune L×L×H | 10000 × 1800 × 1500 mm | 10000 × 1800 × 1500 mm | 12000 × 2900 × 1500 mm |
Cifrele de mai sus definesc configurațiile standard ale mașinii. Ele nu ar trebui folosite singure pentru a calcula capacitatea de producție. Producția reală depinde de calitatea materialului, diametrul de intrare și grosimea peretelui, reducerea tragerii, numărul de treceri, starea lubrifiantului, lungimea finită, timpul de îndreptare, designul matriței și ciclul de tăiere.
Pentru o cotație, furnizațicalitatea materialului, diametrul exterior, grosimea peretelui sau dimensiunea barei solide, dimensiunea finală țintă, reducerea desenului, lungimea finită, firele necesare, producția zilnică sau lunară și sursa de alimentare disponibilă. FangRong poate verifica apoi forța de tragere și poate recomanda configurația de tăiere adecvată.
Tuburile de cupru și aluminiu pentru sistemele de aer condiționat și refrigerare sunt o aplicație naturală pentru desenul multiliniar deoarece multe produse folosesc diametre relativ mici și sunt produse în lungimi repetate. Configurația cu patru linii FR-16 Pneumatic poate trage și tăia patru tuburi în paralel atunci când dimensiunea și reducerea tubului rămân în limita capacității nominale.
Scenariul de producție:Un producător de tuburi de cupru care produce lungimi repetate de tuburi pentru aer condiționat poate înlocui o stație de tăiere separată cu unitatea de tăiere integrată. Principalul beneficiu nu este doar automatizarea mașinii; elimină etapele de măsurare, transfer și tăiere secundară dintre desen și următoarea operație.
Tuburile de precizie pentru componentele auto pot necesita un diametru exterior controlat și lungimi de tăiere repetabile înainte de îndoire, prelucrare sau asamblare. Conductele de combustibil din oțel inoxidabil, tuburile de frână și alte produse cu diametru mic pot beneficia de controlul automat al lungimii atunci când același număr de piesă este produs continuu.
Pentru producția de automobile, cea mai importantă întrebare de achiziție este toleranța dimensională necesară după desen, mai degrabă decât diametrul maxim al desenului enumerat în catalog. Designul matriței, reducerea per trecere, starea tubului de intrare și cerințele de dreptate trebuie, prin urmare, confirmate în timpul evaluării tehnice.
Tuburile mici din oțel inoxidabil utilizate pentru componente medicale și de instrumente necesită dimensiuni controlate și lungimi repetabile. O mașină hidraulică FR-16 cu două linii poate fi luată în considerare atunci când forța de tăiere și procesarea controlată sunt mai importante decât numărul maxim de fire.
Scenariul de producție:Pentru hipotuburile utilizate în ansamblurile de cateter, tăierea automată cu lungime fixă îndepărtează tăierea manuală din ruta de producție. Mașina ar trebui evaluată cu specificațiile actuale ale tubului, deoarece tuburile cu pereți subțiri pot necesita condiții diferite de tragere și tăiere față de tuburile structurale convenționale.
Produsele mici din cupru și tuburile conductoare pot beneficia de trefilarea multi-toroane atunci când materialul este ductil și dimensiunile necesare sunt în gama FR-16. Tăierea pneumatică este deosebit de relevantă acolo unde un ciclu de tăiere rapid este preferat pentru materialele moi neferoase.
Configurația de tăiere cu ferăstrău FR-25 este destinată aplicațiilor care necesită forță de tragere mai mare și diametre mai mari de până la Ø25 mm. Este mai potrivit pentru produse din oțel sau aliaje mai dure, unde tăierea cu ferăstrău asigură performanța de separare necesară.
Scenariul de producție:Un producător de țevi de oțel care produce semifabricate repetate pentru prelucrarea ulterioară poate folosi FR-25 pentru a trage și tăia țevile înainte de etapa de prelucrare. În acest caz, ferăstrăul este selectat deoarece duritatea materialului și dimensiunea secțiunii pot fi mai importante decât realizarea celui mai scurt ciclu de tăiere.
FangRong produce bancuri de tragere din 1998, cu lucrări de inginerie acoperind trefilarea la rece, îndreptarea, îndreptarea și echipamentele aferente de finisare a barelor și tuburilor. Compania operează unități de producție în Dongguan și Yangjiang și furnizează echipamente clienților de peste mări.
Punctul important pentru un cumpărător de banc de tracțiune nu este numărul de mașini produse, ci dacă producătorul poate verifica mașina față de tubul sau bara reală a clientului. Din acest motiv, procesul de producție include asamblarea mecanică, integrarea electrică, programarea PLC și testarea mașinii înainte de expediere.
Ingineria comenzii:Suporturile matrițelor, aranjamentele de tăiere, aspectul firelor și automatizarea sunt configurate în conformitate cu specificațiile produsului.
Verificarea componentelor:Principalele componente structurale și de transmisie sunt inspectate înainte de asamblare.
Prelucrare și aliniere:Șinele de ghidare și componentele suportului matriței sunt prelucrate conform cerințelor dimensionale și de aliniere specificate.
Asamblare mecanica:Cutia de viteze, lanțul, căruciorul, suportul matriței, sistemul de tăiere și sistemul de primire sunt asamblate și verificate înainte de integrarea finală.
Integrare electrică și PLC:Sistemul de control este programat pentru secvența necesară de desen, măsurarea lungimii, tăierea și descărcarea.
Testare de acceptare din fabrică:Mașinile sunt puse în funcțiune înainte de expediere. Acolo unde sunt furnizate mostre de client, tuburile sau barele reale pot fi folosite pentru a verifica funcționarea desenului, secvența de tăiere și dimensiunile finite.
Această testare este deosebit de utilă pentru cei care cumpără pentru prima dată, deoarece mașina poate fi evaluată în raport cu materialul real și specificațiile produsului înainte de instalare la fabrica clientului.

ISO 9001:2015:FangRong operează un sistem de management al calității care acoperă activitățile relevante de proiectare, producție, instalare și servicii. Certificatul nr. UQ231211R1 este furnizat în informațiile furnizate de companie.
marcaj CE:Mașinile standard din seria FR pot fi furnizate cu documentație de conformitate CE pentru mașinile europene aplicabile și cerințele de siguranță electrică. Standardele exacte și documentele de conformitate trebuie confirmate pentru mașina comandată, deoarece cerințele aplicabile depind de configurația finală a mașinii și de piața de destinație.
Siguranța electrică și a mașinilor:Acolo unde proiectul o cere, mașina poate fi specificată conform standardelor aplicabile, cum ar fiEN ISO 12100pentru evaluarea riscului utilajelor șiEN 60204-1pentru echipamentele electrice ale mașinilor. Lista finală a standardelor de conformitate ar trebui să fie menționată în acordul tehnic mai degrabă decât să fie presupusă din numele produsului.
Inspecție SGS:Inspecția terță parte poate fi aranjată atunci când este solicitat de cumpărător. Inspecția SGS este un serviciu de inspecție și nu trebuie confundată cu o marcă de certificare a produsului.
Cerințe UL:UL nu este listat ca certificare standard pentru configurația standard din seria FR în specificațiile furnizate. Dacă mașina este instalată în America de Nord și cumpărătorul necesită componente recunoscute UL sau un panou de control compatibil UL, această cerință trebuie specificată înainte de achiziționarea componentelor electrice.
Mașina de desenat și tăiat la rece cu patru linii este un echipament industrial și este, în mod normal, cotată conform configurației finale, mai degrabă decât ca un singur preț fix online. Numărul de linii de desen, metoda de tăiere, scule, standardul electric, cerințele de automatizare și destinația pot modifica costul final al mașinii.
| Cantitatea comandata | Baza de preț | Aranjament tipic de cotație |
| 1 set | Comanda cu o singură mașină | Ofertă de configurare individuală |
| 2-4 seturi | Comanda de lot mic | Preț de volum disponibil în funcție de aceeași configurație sau mixtă |
| 5+ seturi | Comandă de proiect sau lot | Cotație bazată pe proiect și program de producție |
MOQ: 1 set.Pentru bancurile industriale, comandarea a mai mult de o mașină poate fi eligibilă pentru un preț unitar diferit, dar prețul efectiv al nivelului trebuie confirmat în oferta comercială, mai degrabă decât dedus din catalog.
FOB:Prețul FOB poate fi cotat cu portul de expediere convenit, menționat pe factura proforma și contractul de vânzare. Deoarece FangRong are unități de producție în Guangdong, portul exact FOB ar trebui să fie confirmat cu echipa de vânzări în funcție de locația finală de încărcare a fabricii și aranjamentul de transport. Cotația ar trebui să indice în mod explicit portul numit, de exempluFOB [port China convenit], în loc să folosiți „FOB China” fără un nume de port.
Termenul standard de livrare a comenzii:Configurațiile standard FR-16 necesită de obicei30-60 de ziledupă confirmarea tehnică și primirea plății convenite.
FR-25 sau termen de livrare a comenzii personalizate:de obicei90-120 de zile, în funcție de sistemul de tăiere, configurația electrică, scule, automatizare și alte cerințe ale proiectului.
Comanda rapidă:Un program de producție accelerat poate fi evaluat pentru proiecte urgente, în funcție de capacitatea actuală a atelierului, disponibilitatea componentelor și configurație. Un termen de livrare accelerat trebuie confirmat în scris înainte de plasarea comenzii; nu trebuie presupus că o comandă urgentă poate folosi programul standard de 30-60 de zile.
Mașina de desenat și tăiat la rece cu patru linii este pregătită pentru expedierea la export cu ambalaj de protecție potrivit pentru transportul pe distanțe lungi. Metoda de ambalare trebuie să țină cont de dimensiunile mașinii, dulapul electric, componentele hidraulice sau pneumatice și suprafețele sensibile la coroziune.
Înainte de expediere, cumpărătorul trebuie să confirme lista de ambalare, dimensiunile mașinii, punctele de ridicare, cerințele electrice, desenele fundației, piesele de schimb și documentația de instalare. Aceste informații sunt deosebit de importante pentru FR-25, deoarece dimensiunile sale standard sunt de aproximativ 12.000 × 2.900 × 1.500 mm.
Principalii factori de selecție sunt diametrul tubului sau al barei, rezistența materialului, numărul de linii și metoda de tăiere. FR-16 Hydraulic este potrivit pentru producția cu 2 linii de până la Ø15 mm, unde este preferată tăierea hidraulică. FR-16 Pneumatic suportă 2 linii de până la Ø15 mm sau 4 linii de până la Ø12 mm, făcându-l potrivit atunci când o putere mai mare este mai importantă. Tăierea cu ferăstrău FR-25 oferă o forță de tragere de până la 50 kN și manipulează produse de până la Ø25 mm, cu tăiere cu ferăstrău potrivită pentru aplicațiile care necesită un ferăstrău mecanic, mai degrabă decât tăierea hidraulică sau pneumatică.
Da. Modelele FR-16 Hydraulic și FR-25 Saw Cutting sunt configurate pentru producția cu 2 linii, în timp ce FR-16 Pneumatic poate fi configurat pentru 2 sau 4 linii. O configurație cu 4 linii mărește puterea atunci când cerințele privind diametrul tubului și forța de tragere sunt în intervalul de lucru al mașinii. Nu este vorba doar de a adăuga mai multe linii; configurația matriței, materialul, reducerea diametrului și forța de tragere disponibilă trebuie să fie toate potrivite cerințelor de producție.
Furnizați calitatea materialului, diametrul exterior de pornire, diametrul finit, tipul de tub sau bară, grosimea peretelui, dacă este cazul, lungimea finală necesară, producția zilnică sau lunară necesară și numărul necesar de linii de producție. Pentru tuburi, starea materialului și programul de reducere sunt de asemenea importante, deoarece reducerea excesivă într-o singură trecere poate crește forța de tragere și poate afecta calitatea suprafeței. Acești parametri sunt utilizați pentru a determina modelul potrivit, aranjamentul matrițelor, forța de tragere și configurația de tăiere.
Lungimea de tăiere este controlată prin sistemul PLC al mașinii împreună cu detectarea lungimii și secvența de alimentare sau de desen. Precizia reală de tăiere depinde de elasticitatea materialului, dreptatea, condițiile de desen, metoda de tăiere și configurarea mașinii. Pentru aplicații precum tuburile HVAC sau componentele care necesită o lungime constantă de asamblare, toleranța finală ar trebui să fie confirmată din materialul real și lungimea țintă înainte de a comanda, mai degrabă decât să se bazeze pe o cifră de precizie generică.
Da, mașina poate fi configurată pentru diferite produse metalice, inclusiv oțel carbon, oțel aliat, oțel inoxidabil, cupru și aluminiu. Cu toate acestea, aceeași configurație nu trebuie considerată potrivită pentru fiecare material. Oțelul inoxidabil și aliajele de înaltă rezistență necesită, în general, o forță de tragere mai mare și un control mai atent al reducerii, în timp ce cuprul și aluminiul pot necesita diferite materiale de matriță și condiții de lubrifiere pentru a proteja finisajul suprafeței. Prin urmare, calitatea și dimensiunea materialului trebuie confirmate în timpul selectării mașinii.
Mașina de desenat și tăiat la rece cu patru linii este proiectată în primul rând pentru a integra trafarea la rece cu tăierea automată cu lungime fixă. Dacă tubul sau bara de intrare nu pot fi introduse direct prin matrița de desenare, poate fi necesară îndreptarea sau pregătirea capătului înainte de extragere. Dacă este necesară o mașină de punctat separată depinde de materialul de pornire, starea finală și designul matriței. Procesul complet poate fi evaluat atunci când sunt furnizate mostrele de materie primă ale clientului și programul de desen.
Tăierea hidraulică și pneumatică sunt potrivite pentru producția automată cu lungime fixă, unde sunt necesare funcționarea rapidă în ciclu și integrarea cu secvența de desen. Tăierea pneumatică este deosebit de utilă în configurația FR-16 cu patru linii, unde producția este o prioritate. Tăierea cu ferăstrău oferă o metodă de tăiere diferită și este utilizată pe modelul FR-25, care are o capacitate de forță de tragere mai mare și suportă produse mai mari de până la Ø25 mm. Cea mai bună opțiune depinde de material, diametru, cerințele față de capăt și prelucrarea în aval.
Înainte de a comanda, confirmați materialul și dimensiunile produsului, reducerea desenului, lungimea finală, puterea necesară, numărul de linii simultane, metoda de tăiere, cerințele electrice, condițiile de instalare și cerințele de automatizare. Pentru proiectele de export, confirmați, de asemenea, Incoterm convenit și portul de expediere, programul de livrare, pachetul de piese de schimb, metoda de punere în funcțiune și cerințele de siguranță sau electrice aplicabile, cum ar fi documentația CE. Se recomandă furnizarea de probe reale de tub sau bar atunci când sunt implicate cerințe dimensionale sau de suprafață stricte.
Abordare
NR.163, Shatong Road, Shabu 2nd Industrial Zone, Dalang Town, Dongguan City, Guangdong, China
Tel