Produse
Produse

Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.

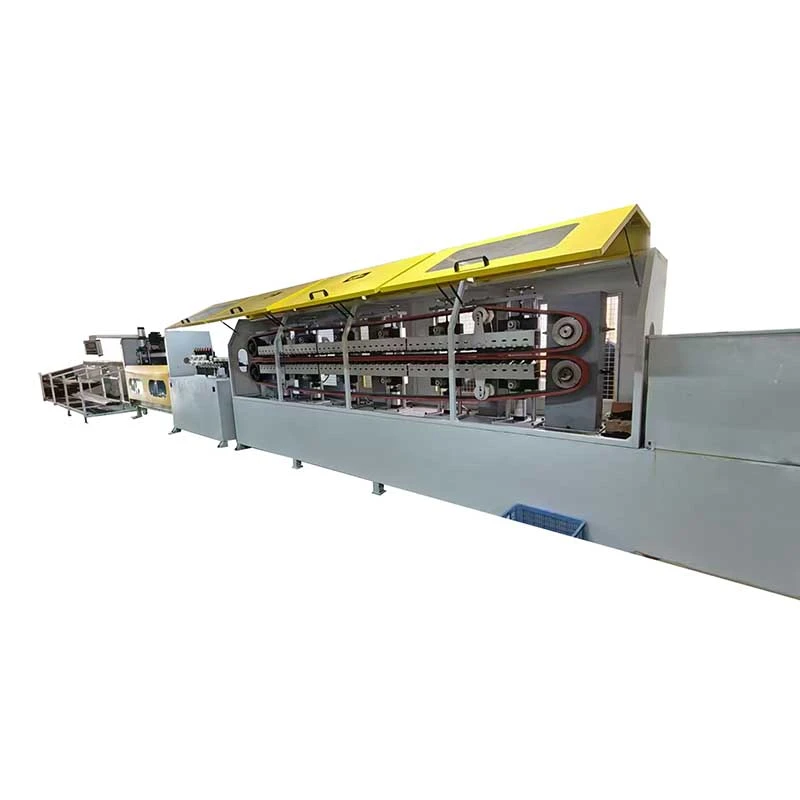
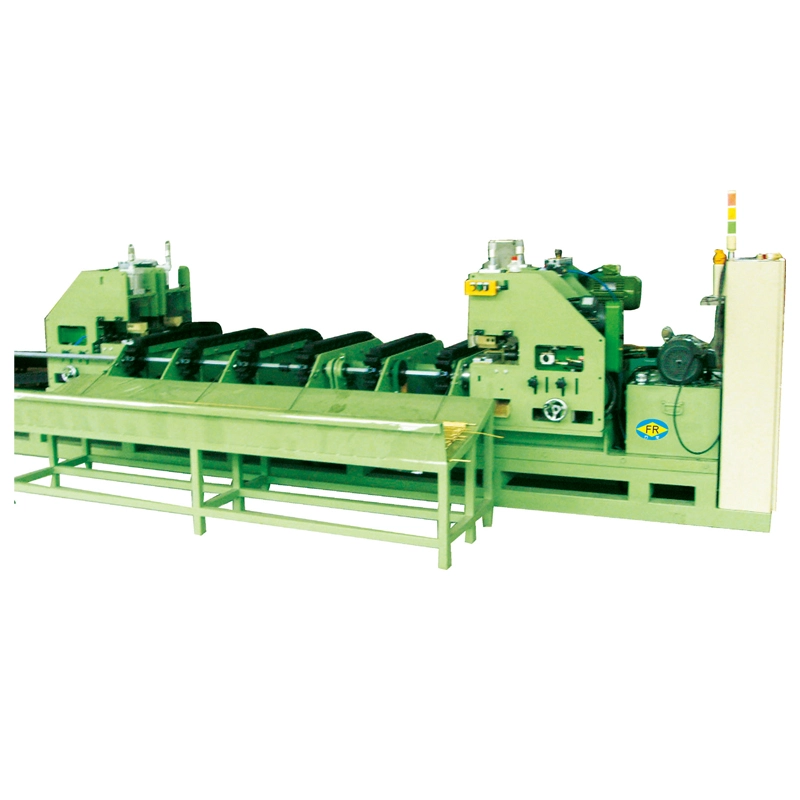
Mașină de desenat cu patru role
  • Mașină de desenat cu patru roleMașină de desenat cu patru role
  • Mașină de desenat cu patru roleMașină de desenat cu patru role
  • Mașină de desenat cu patru roleMașină de desenat cu patru role

Mașină de desenat cu patru role

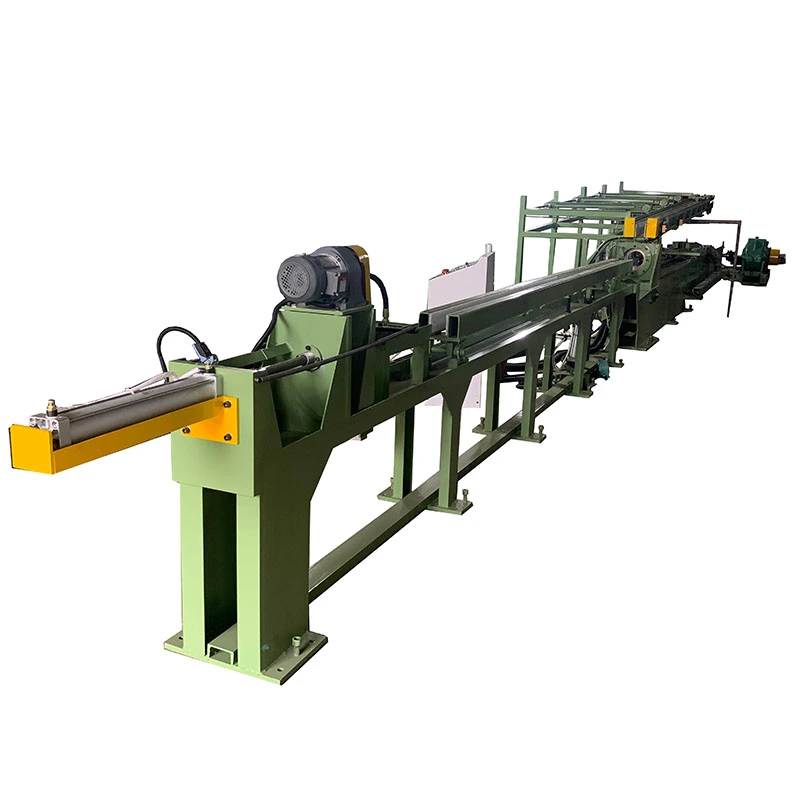
TheMașină de desenat cu patru roleeste conceput pentru desenarea la receșine de ghidare, glisoare și secțiuni din oțel cu forme speciale. Cu forțe de tragere de300–750 kNsi accelereaza pana la13 m/min, prelucrează S55C, 20CrMo și oțeluri similare cu rezistență la tracțiune de până la 900 MPa. Thetransmisie cu lanț dublu, căruciorul de strângere pneumatic, suportul de matriță reglabil și cadrul rigid în C asigură trasarea stabilă și dreptatea≤1 mm/m. Controlul cu ecran tactil PLC acceptă reglarea precisă a vitezei. Potrivit pentrumașini de construcții, echipamente de automatizare și secțiuni din oțel de precizie.

Evaluare: 5.0
(Număr de evaluări: 1)

TheMașină de desenat cu patru roleeste un banc de tragere la rece cu lanț proiectat pentru desenarea cu precizie a secțiunilor din oțel cu forme speciale, inclusiv șine de ghidare, glisoare, profile asimetrice și alte secțiuni nerotunde. Piesa de prelucrat este îndreptată în prealabil la capătul principal și trasă printr-o matriță de trasare de precizie sau o matriță de rulare, reducând aria secțiunii transversale, controlând în același timp profilul finit, dimensiunile și dreptatea.

Spre deosebire de o mașină convențională de desenat bara folosită în principal pentru produse rotunde, această mașină este configurată pentru profile în care alinierea matrițelor, stabilitatea tragerii și dreptatea finită sunt critice. Suportul matriței sferice permite reglarea unghiului matriței în timpul instalării, oferind un mijloc suplimentar de corectare a dreptății secțiunii trase.

Gama standard include modele FR-30, FR-45 și FR-65 cu forțe nominale de tragere de 300 kN, 450 kN și, respectiv, 650 kN. FR-65 folosește o unitate cu lanț dublu pentru aplicații cu sarcină mai mare, în timp ce FR-30 și FR-45 folosesc configurații cu un singur lanț.

Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine Four Rollers Rolling Drawing Machine

Cum funcționează procesul de desen

Mașina combină forța de tragere controlată, ghidarea de precizie a matriței și manipularea automată a materialului într-un singur ciclu de tragere.

1. Încărcarea materialului— Barele de oțel sau secțiunile cu forme speciale, cum ar fi S55C și 20CrMo, sunt încărcate pe masa de stivuire, în mod normal cu o macara rulantă. Piesa de prelucrat este apoi transferată pe masa rolei de alimentare și poziționată pentru desen.

2. Pregătirea piesei de prelucrat și introducerea matriței— Capătul principal al piesei de prelucrat este pre-îndreptat astfel încât să poată trece prin deschiderea matriței. Matrița este instalată într-un manșon sferic. Alezajul său conic, de obicei în jur de 6°, permite ca suportul matriței să fie reglat pentru a controla direcția de desen.

3. Desen— Căruciorul prinde capătul ascuțit folosind un mecanism de strângere pneumatic de tip pană. Acționarea principală, constând dintr-un motor de curent continuu, cutie de viteze și sistem de lanț greu, trage căruciorul de-a lungul șinelor de ghidare prelucrate cu precizie.

4. Descărcare controlată— După finalizarea cursei de desenare, fălcile căruciorului eliberează piesa de prelucrat. Secțiunea finită este transferată pe dispozitivul de primire prevăzut cu role de nailon pentru a reduce daunele de contact. Un mecanism de transfer lateral îndepărtează apoi produsul de linia de tragere.

5. Retur transport— Căruciorul de tragere revine la poziția inițială, permițând următoarei piese de prelucrat să intre în ciclul de producție.

Ce probleme abordează?

Dimensiuni libere după prelucrare la cald— Secțiunile laminate la cald și extrudate pot avea variații dimensionale care le fac nepotrivite pentru asamblarea de precizie. Trefilarea la rece reduce secțiunea transversală printr-o deschidere controlată a matriței și oferă dimensiuni finite mai consistente.

Variație de dreptate— Șinele lungi de ghidare și profilele asimetrice sunt sensibile la îndoire în timpul operațiunilor anterioare de fabricație și manipulare. Suportul de matriță sferic reglabil permite operatorilor să compenseze abaterile direcției de tragere în timpul instalării.

Starea suprafeței după formare la cald— Desenarea poate îmbunătăți starea suprafeței unei piese de prelucrat pregătite corespunzător prin aducerea materialului în contact controlat cu matrița. Cu toate acestea, desenarea la rece nu îndepărtează automat toate defectele de suprafață, astfel încât scara severă, gropile, cusăturile sau crăpăturile trebuie abordate înainte de desenare.

Sarcini mari de tragere pe profile lungi— Secțiunile din oțel cu forme speciale pot necesita o forță de tragere substanțială, în special atunci când se lucrează cu aliaje de rezistență mai mare sau reduceri mai mari. Seria FR oferă capacități de forță diferite, FR-65 utilizând o transmisie cu lanț dublu pentru aplicații grele.

Manipularea daunelor după desen— Secțiunile lungi de precizie pot fi zgâriate sau înțepate în timpul descărcarii dacă cad direct pe suprafețe metalice. Rolele de nailon și sistemul de transfer lateral sunt utilizate pentru a reduce impactul și contactul cu suprafața în timpul manipulării produsului.

Caracteristici de proiectare pentru desen din oțel cu forme speciale

Trei clase de forță de tragere

FR-30, FR-45 și FR-65 acoperă diferite cerințe de forță de tragere. Selectarea modelului ar trebui să se bazeze pe rezistența materialului, secțiunile transversale inițiale și finite, reducerea pe trecere și producția necesară, mai degrabă decât tonaj.

Unitate cu lanț dublu pe FR-65

FR-65 folosește două linii de lanț rezistente pentru a distribui sarcina de tragere mai uniform pe cărucior. Lanțul său principal folosește o construcție cu placă dreaptă cu pas de 200 mm. Această configurație este destinată aplicațiilor în care forța de tragere este mare și transmisia stabilă a sarcinii este importantă.

Suport matriță sferică

Suportul matriței folosește un aranjament de manșon sferic care permite reglarea unghiulară a matriței. Acest lucru permite operatorilor să ajusteze direcția de desen și dreptatea finală fără a scoate și a reinstala matrița în mod repetat.

Prindere pneumatică de tip pană

Căruciorul folosește un mecanism de strângere pneumatic de tip pană pentru a prinde capătul ascuțit al piesei de prelucrat. După cursa de tragere, fălcile se eliberează automat pentru descărcare și întoarcerea căruciorului.

Sistem de ghidare prelucrat cu precizie

Cadrul de tip C este sudat din oțel structural și eliberat de tensiune înainte de prelucrare. Suprafețele de ghidare, fețele de montare și planurile de bază relevante sunt prelucrate pentru a stabili alinierea necesară pentru mișcarea căruciorului și poziționarea matriței.

Controlul motorului și al conducerii DC

Căruciorul de tracțiune este acționat de un motor de curent continuu și cutie de viteze pentru sarcini grele. În funcție de model, se folosesc variatoare de curent continuu Parker sau Siemens. Controlul cu viteză variabilă permite reglarea vitezei de desen în funcție de piesa de prelucrat și cerințele procesului.

Primire și transfer automat

După trasare, piesa de prelucrat este transferată într-un dispozitiv de primire echipat cu role de nailon. Un mecanism de transfer lateral de tip lanț îndepărtează apoi secțiunea finită de mașină, reducând manipularea manuală între ciclurile de desen.

Baza de colectare a uleiului integrata

Baza mașinii încorporează plăci sudate sigilate care pot colecta lubrifiantul de tragere și împiedică răspândirea acestuia direct pe podeaua atelierului. Aranjamentul simplifică, de asemenea, curățarea în jurul liniei de desen.

Control PLC și HMI

Sistemul electric folosește controlul bazat pe PLC cu un ecran tactil HMI pentru funcționarea mașinii, setarea parametrilor, monitorizarea și semnalele legate de siguranță. Modurile de operare manuală și automată pot fi configurate în funcție de procesul de producție.

Compatibilitate cu carbură și matriță de rulare

Suportul matriței poate găzdui matrițe din carbură de tungsten și matrițe de laminare, permițând configurația sculei să fie adaptată la materialul piesei de prelucrat, geometria profilului și cerințele de reducere.

Specificatii tehnice

Selectia modelului

Alegeți mașina de desen în funcție de forța reală de tragere, mai degrabă decât de dimensiunea nominală a secțiunii. Forța necesară este afectată de calitatea materialului, rezistența la tracțiune, dimensiunile inițiale și finite, reducerea per trecere, frecare, lubrifiere și geometria matriței.

Pentru producția continuă, este, în general, de preferat să se evite funcționarea continuă la forța maximă absolută. Sarcina de lucru admisibilă reală trebuie confirmată prin calculul forței și evaluarea tehnică a producătorului mașinii.

Parametru FR-65 FR-30 FR-45
Configurare Lanț dublu, o singură linie Un singur lanț, o singură linie Un singur lanț, o singură linie
Forța de tragere nominală 650 kN (65 t) 300 kN (30 t) 450 kN (45 t)
Forța maximă de tragere 750 kN la 0–13 m/min 350 kN la 0–13 m/min 550 kN la 0–12 m/min
Viteza nominală de desen Aproximativ 13 m/min Aproximativ 13 m/min Aproximativ 12 m/min
Interval de viteză 0–37 m/min 0–19 m/min 0–18 m/min
Lungimea efectivă a desenului 12 m 12 m 12 m
Lungimea patului ≤16 m 25 m total 25 m total
Motorul principal Z4-280-41, 166 kW, 675/1900 rpm, DC 75 kW, 1000/2000 rpm, DC 110 kW, 1000/2000 rpm, DC
Cutie de viteze principală ZFY560, raport 112, 185 kW de intrare ZFY400-112 ZFY500-160
Lanțul principal Lanț cu plăci drepte, cu pas de 200 mm Pas de 180 mm, lanț drept, 2 × 2 Pas de 240 mm, lanț drept, 2 × 2
Drive DC Siemens 6RA80 Parker Parker
PLC/HMI Inovaţie Inovaţie Inovaţie
Aproximativ. Amprenta la sol 31 m × 4,1 m 25 m × 1,8 m 25 m × 2,1 m

Parametri de selecție importanți

Material:Furnizați calitatea exactă a oțelului, starea de tratament termic, rezistența la tracțiune și rezistența la curgere, acolo unde este disponibil. S55C, 20CrMo și alte oțeluri aliate se comportă diferit în timpul deformării la rece.

Dimensiuni initiale si finite:Pentru secțiunile cu forme speciale, furnizați desene care arată toate dimensiunile critice, mai degrabă decât numai numele profilului nominal.

Reducere pe trecere:Reducerea trebuie evaluată împreună cu rezistența materialului și geometria matriței. O reducere mai mare crește în general forța de tragere și poate necesita treceri multiple sau tratament termic intermediar.

Corectitudine necesară:Precizați cerința de dreptate împreună cu metoda de măsurare și lungimea produsului. O valoare revendicată a dreptății este semnificativă numai atunci când metoda de inspecție și starea produsului sunt definite.

Viteza de productie:Viteza de tragere adecvată depinde de material, tipul matriței, lubrifiere, reducere și cerințele de suprafață. Viteza maximă a mașinii nu trebuie tratată automat ca viteza de producție recomandată.

Tip matriță:Specificați dacă procesul utilizează o matriță de carbură de tungsten, o matriță de rulare sau un alt aranjament de scule. Tipul matriței afectează atât forța de tragere, cât și starea suprafeței.

Aplicații

Șine de ghidare și profile liniare de mișcare

Mașina este potrivită pentru desenarea șinelor de ghidare din oțel, glisoarelor și a altor secțiuni cu mișcare liniară în care rectitudinea finală și consistența dimensională sunt importante.

Pentru producția de șine de ghidare, profilul matriței trebuie proiectat în jurul secțiunii transversale reale. Dimensiunile critice, cum ar fi lățimea șinei, înălțimea, geometria canelurii, raza colțului și suprafețele de referință trebuie incluse în desenul matriței.

Secțiuni de oțel cu forme speciale

Mașina de desenat cu laminare cu patru role poate fi configurată pentru secțiuni nerotunde din oțel, inclusiv profile asimetrice, secțiuni în T, profile de tip canal, secțiuni unghiulare și forme specifice clientului, unde este potrivită trasarea la rece.

Componente auto și echipamente grele

Profilele trase la rece pot fi utilizate pentru componente structurale, de șasiu, de suspensie și mecanice selectate unde sunt necesare dimensiuni și dreptate controlate. Adecvarea procesului depinde de calitatea oțelului și de reducerea necesară.

Utilaje de constructii

Aplicațiile includ profile speciale utilizate în echipamente de construcții, sisteme de ghidare, ansambluri structurale și alte componente ale mașinilor în care secțiunile lungi necesită dimensiuni controlate după laminare la cald sau extrudare.

Fabricare de bare de precizie și profile

Mașina poate fi folosită și pentru stocul de bare de precizie și profile industriale personalizate atunci când secțiunea transversală și proprietățile materialelor necesare se încadrează în intervalul forței de tragere a mașinii.

Cazuri de producție

S55C șine de ghidare:FR-65 poate fi configurat pentru tragerea șinelor de ghidare pentru sarcini grele acolo unde forța de tragere necesară necesită o transmisie cu lanț dublu. Suportul matriței sferice oferă un punct de reglare pentru controlul dreptății finite în timpul instalării.

Profiluri de glisare 20CrMo:FR-45 poate fi luat în considerare pentru profile de oțel aliat cu rezistență mai mare atunci când forța de tragere calculată rămâne în limita capacității mașinii. Reducerea efectivă și rezultatele suprafeței trebuie verificate în funcție de starea materialului clientului, designul matriței și sistemul de lubrifiere.

De ce să alegeți FangRong

Four Rollers Rolling Drawing Machine manufacturer

26 de ani de inginerie a desenului la rece

FangRong și-a început afacerea cu echipamente de trefilare la rece în 1998 printr-o asociere cu un specialist taiwanez în echipamente de desen și a devenit deținută integral în 2013. Compania a continuat să se concentreze pe echipamentele de trefilare la rece, îndreptare și echipamente aferente de formare a metalelor.

Două unități de producție

Dongguan Fangrong Metallurgical Equipment Co., Ltd. și Yangjiang Fangrong Machinery Co., Ltd. sprijină fabricarea și asamblarea echipamentelor. Capacitatea de producție anuală combinată este de peste 650 de mașini.

Experiență în proiecte internaționale

Echipamentele FangRong au fost exportate în peste 70 de țări și au fost folosite de clienții care lucrează cu oțel, oțel inoxidabil, cupru, alamă, aluminiu și aliaje speciale.

Asistență tehnică dincolo de aprovizionarea cu mașini

Pentru un proiect de desen complet, selectarea mașinii este doar o parte a lucrării de inginerie. FangRong poate sprijini selecția matrițelor, planificarea fundației, supravegherea instalării, punerea în funcțiune, instruirea operatorilor, furnizarea de piese de schimb și depanarea de la distanță.

Atelier și control al calității

Four Rollers Rolling Drawing Machine workshop

Facilități de producție

Dongguan Fangrong Metallurgical Equipment Co., Ltd.— Situată în orașul Dalang, orașul Dongguan, unitatea se concentrează pe mașini de trefilare la rece, echipamente de îndreptat, mașini de laminare a filetului și echipamente aferente de formare a metalelor.

Yangjiang Fangrong Machinery Co., Ltd.— Situată în districtul Yangdong, orașul Yangjiang, a doua unitate extinde capacitatea de producție și sprijină proiecte de echipamente mai mari.

Procesul de producție

Four Rollers Rolling Drawing Machine production process

1. Inspecția materialului— Plăcile și secțiunile din oțel structural sunt verificate înainte de fabricare.

2. Tăiere și formare— Cadrul și componentele structurale sunt tăiate și pregătite conform desenelor tehnice.

3. Sudarea cadru— Cadrul și baza de tip C sunt sudate și inspectate înainte de detensionare.

4. Reducerea stresului— Reducerea tensiunilor post-sudare este efectuată pentru a reduce tensiunea reziduală de sudură înainte de prelucrarea de precizie.

5. Prelucrare integrală— Suprafețele de ghidare, fețele de montare și planurile de bază critice sunt prelucrate pentru a stabili alinierea necesară.

6. Montaj mecanic— Cutia de viteze, sistemul de lanț, căruciorul, suportul matriței și mecanismele de primire sunt asamblate.

7. Integrare electrică și pneumatică— Motoarele, unitățile, PLC, HMI, senzorii și componentele pneumatice sunt conectate și testate.

8. Programare PLC— Sunt configurate logica de control, secvențele de operare, funcțiile de monitorizare și semnalele legate de siguranță.

9. Testarea mașinii— Mișcarea mașinii, sistemul de tragere, funcționarea căruciorului, descărcarea, transferul și funcțiile de control sunt verificate.

10. Inspecție finală— Alinierea mecanică, siguranța electrică, funcțiile de control și performanța relevantă a mașinii sunt inspectate înainte de expediere.

11. Ambalaje de export— Mașina este protejată împotriva coroziunii, impactului și daunelor de transport înainte de încărcare.

Testare din fabrică înainte de expediere

Înainte de expediere, mașina poate fi verificată prin teste de funcționare fără sarcină și de desen conform specificațiilor tehnice convenite. În cazul în care clientul furnizează mostre reale de piese de prelucrat, testarea producției poate fi utilizată pentru a verifica forța de tragere, mișcarea căruciorului, viteza, instalarea matriței, descărcarea și cerințele produsului finit.

Pentru aplicațiile cu cerințe stricte de dreptate sau dimensionale, criteriile de acceptare trebuie definite în prealabil, inclusiv starea materialului, lungimea produsului, toleranța, metoda de măsurare și cantitatea de testare.

Certificari

FangRong certifications for drawing machines

ISO 9001:2015— Sistem de management al calității care acoperă activitățile relevante de proiectare, producție, instalare și servicii. Certificat Nr. UQ231211R1.

Marcaj CE— Echipamentele standard aplicabile din seria FR sunt furnizate cu documentație CE pentru cerințele relevante de siguranță a mașinilor.

Inspecție SGS— Servicii de inspecție independente pot fi aranjate în funcție de cerințele proiectului.

Brevete naţionale— FangRong deține 32 de brevete de invenție și peste 100 de brevete de modele de utilitate care acoperă structurile echipamentelor și tehnologiile conexe.

Pachete și transport

Four Rollers Rolling Drawing Machine packaging and shipping

Mașina de desenat cu patru role este pregătită pentru transportul pe distanțe lungi cu protecție structurală, prevenirea coroziunii și ambalare specifică componentelor. Secțiunile mari de mașini pot fi expediate în funcție de configurația finală a echipamentului și de cerințele logistice ale șantierului.

Înainte de expediere, desenele fundației, modelele șuruburilor de ancorare, documentația echipamentului, informațiile electrice și alte documente legate de instalare pot fi furnizate în conformitate cu domeniul de aplicare al proiectului.

FAQ

1. Ce tipuri de profile de oțel poate procesa o mașină de desenat cu patru role?

Mașina este utilizată în principal pentru tragerea la rece a secțiunilor de oțel cu forme speciale, cum ar fi șine de ghidare, glisoare, șine și alte profile cu secțiuni transversale nerotunde. Adecvarea reală depinde de geometria profilului, calitatea materialului, dimensiunile de intrare, reducerea necesară și forța de tragere. Pentru selectarea mașinii și a matriței trebuie furnizat un eșantion de profil sau un desen detaliat al secțiunii.

2. Cum aleg între modelele FR-30, FR-45 și FR-65?

Selectarea modelului ar trebui să se bazeze pe forța de desenare calculată, mai degrabă decât pe dimensiunea profilului. FR-30, FR-45 și FR-65 furnizează forțe nominale de tragere de 300 kN, 450 kN și, respectiv, 650 kN, cu capacități de forță maximă mai mari. Rezistența materialului, reducerea secțiunii transversale, frecarea matriței, viteza de tragere și cerințele de producție trebuie luate în considerare atunci când se determină modelul adecvat.

3. Care este avantajul suportului de matriță sferică?

Suportul matriței sferice permite ca poziția și unghiul matriței să fie ajustate la direcția reală de desen. Acest lucru este util în special pentru profilele asimetrice, unde micile erori de aliniere pot crea încărcare neuniformă, abateri dimensionale sau semne de suprafață. Alinierea corectă a matrițelor ajută, de asemenea, la menținerea unor condiții stabile de desen pe perioade mai lungi de producție.

4. Poate mașina să atingă rectitudinea necesară după desenare?

Desenul poate îmbunătăți consistența dimensională și dreptatea, dar rezultatul final nu este determinat doar de bancul de tragere. Rectitudinea materialului primit, precizia profilului, tensiunea reziduală, geometria matriței, reducerea pe trecere, alinierea mașinii și parametrii de desenare afectează toate rezultatul. Pentru cerințele de dreptate strânsă, ținta trebuie verificată prin desenarea eșantionului și măsurarea înainte de finalizarea configurației mașinii.

5. Poate o mașină să manipuleze diferite profile cu forme speciale?

Da, cu condiția ca profilele să se încadreze în limitele forței mașinii, lungimea de lucru, transportul și dimensiunea matriței. Profilurile diferite necesită în mod normal matrițe sau scule dedicate, în timp ce același banc de tragere poate fi utilizat pentru mai multe produse. Pentru schimbări frecvente de produs, accesibilitatea suportului matriței și timpul de schimbare a sculelor trebuie luate în considerare, de asemenea, în timpul selectării mașinii.

6. Ce informații sunt necesare înainte de a recomanda o mașină?

Cele mai utile informații includ calitatea materialului, dimensiunile profilului de intrare, dimensiunile finite, desenul profilului sau secțiunea CAD, lungimea de pornire și cea finală, reducerea necesară, dreptatea țintă și starea suprafeței, cantitatea de producție și viteza de desenare preferată. Acești parametri permit ca forța de tragere necesară, configurația matriței, modelul mașinii și sistemul auxiliar de manipulare să fie evaluate înainte de ofertare.

Trimite o anchetă
Informatii de contact
Spuneți-ne despre materialul dvs., specificațiile produsului, procesul de producție și cerințele de echipamente. FangRong poate discuta despre mașină de desenat la rece, matrițe de desen, mașină de îndreptat și soluții personalizate pentru aplicația dvs.
Evaluare:
5.0
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta