Produse
Produse

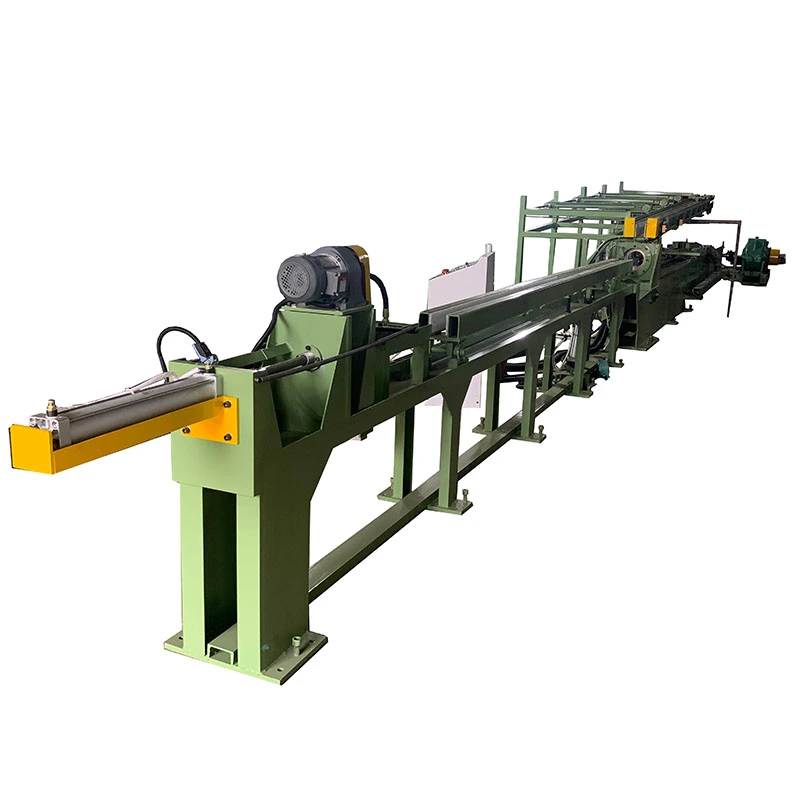
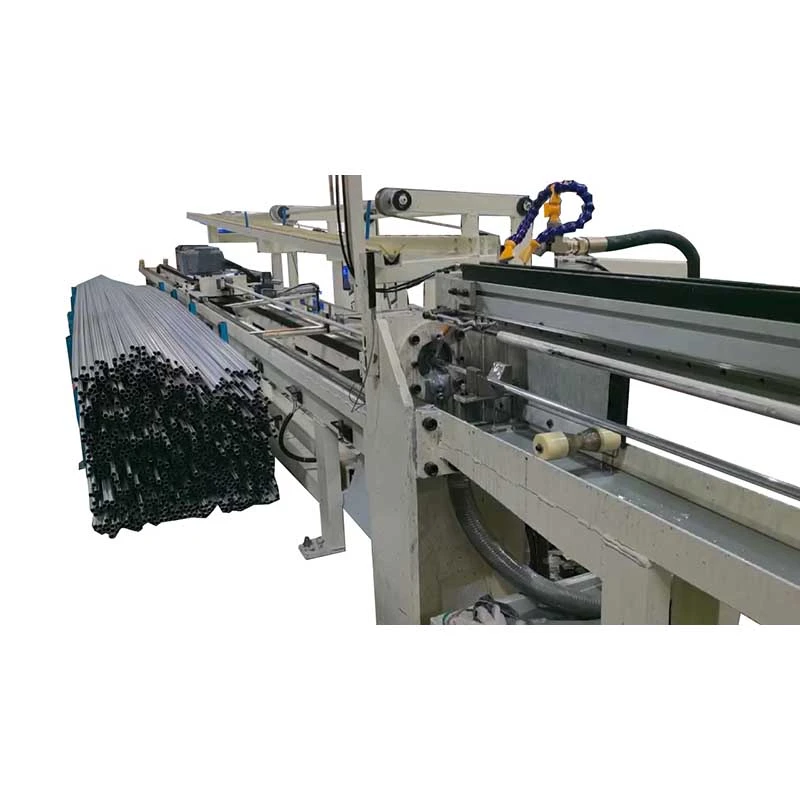
Oferim o gamă cuprinzătoare de echipamente de prelucrare a metalelor de precizie, inclusiv mașini de îndreptare, trefilare la rece, îndreptare, teșire, tăiere, mașini de laminare a filetului și matrițe de trefilare, adaptate pentru materiale pentru tuburi, bare și sârmă din diverse industrii.

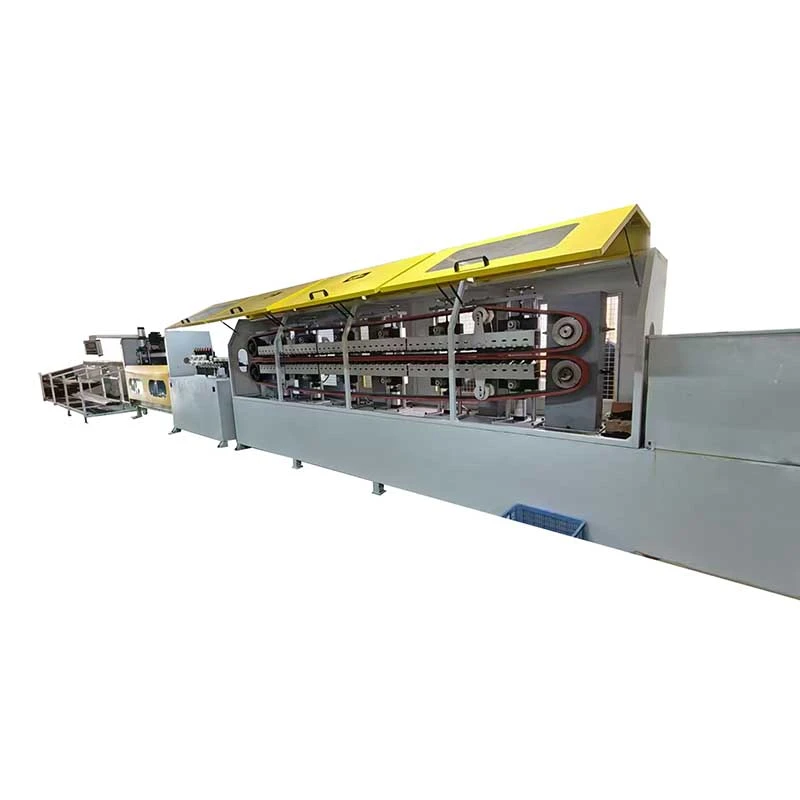
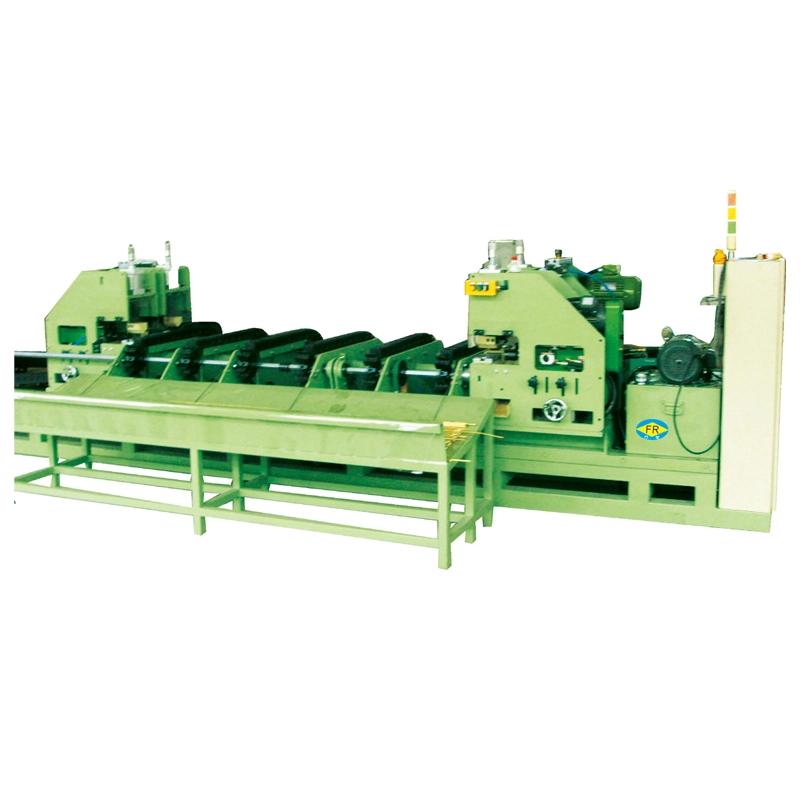
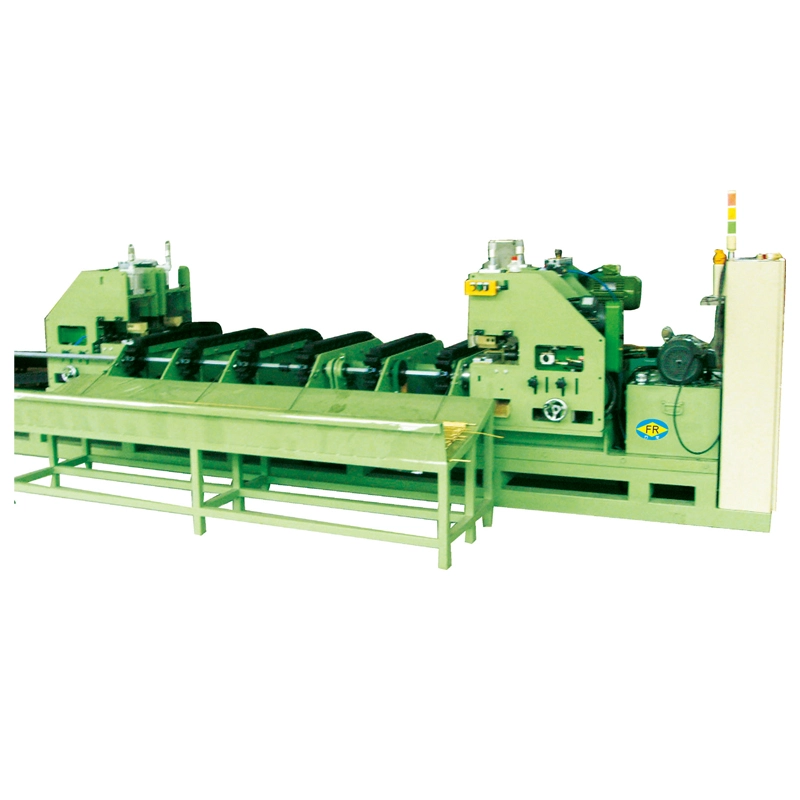
Mașină rotativă automată de desenat la rece cu trei linii
  • Mașină rotativă automată de desenat la rece cu trei liniiMașină rotativă automată de desenat la rece cu trei linii
  • Mașină rotativă automată de desenat la rece cu trei liniiMașină rotativă automată de desenat la rece cu trei linii

Mașină rotativă automată de desenat la rece cu trei linii

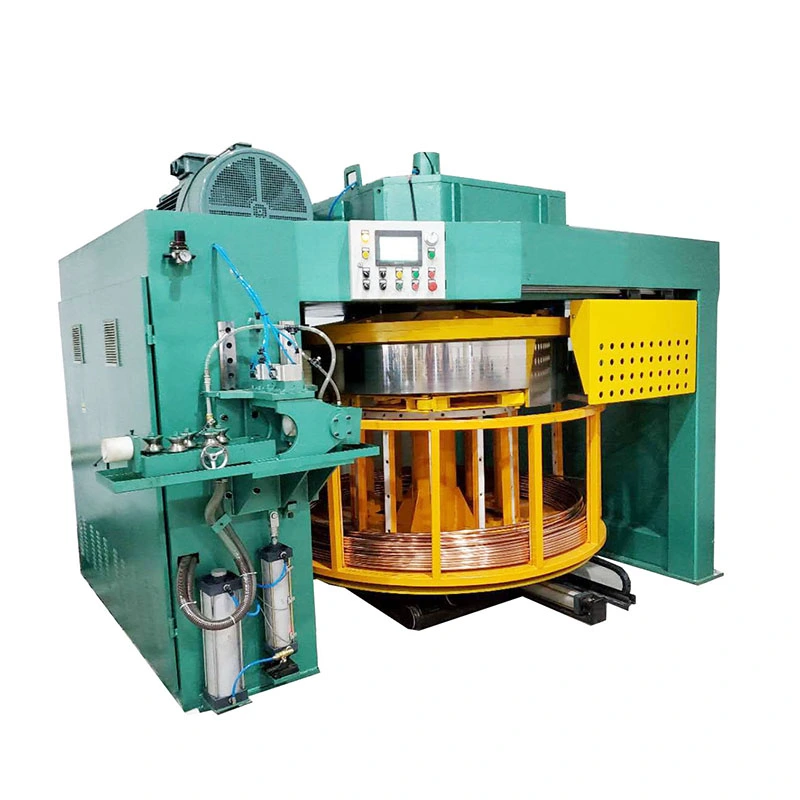
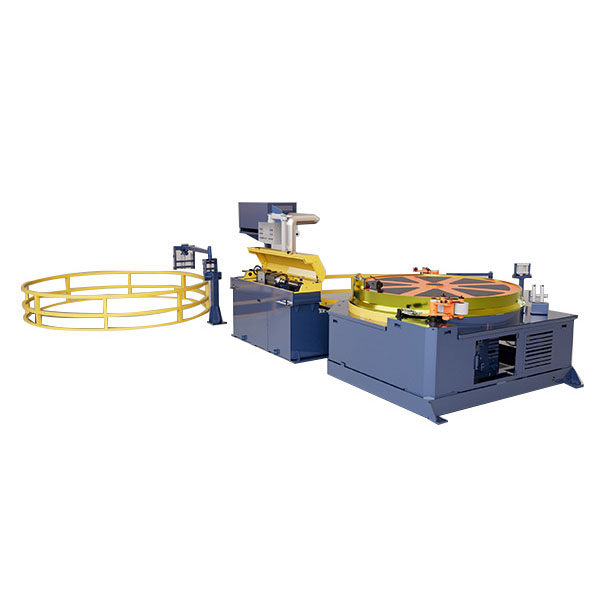
TheMașină rotativă automată de desenat la rece cu trei liniieste construit pentru producătorii care au nevoie de un randament de desen mai mare fără a adăuga trei linii de producție separate. Salesistem rotativ de indexare cu trei firepoziționează și alimentează trei tuburi sau bare pentru tragere succesivă, în timp ce transmisia cu lanț dublu menține sarcina de tracțiune echilibrată pe toate șuvițele. Modele de laFR-50 până la FR-120oferi5-20 de tonede capacitate de tragere, viteze de până la28 m/min, și lovituri până la9 m. Alimentarea automată, prindere, tragere și descărcare reduc implicarea operatorului și fac mașina potrivită pentrutuburi și bare din oțel carbon, oțel aliat, oțel inoxidabil, cupru și aluminiu.

Evaluare: 5.0
(Număr de evaluări: 1)

TheMașină rotativă automată de desenat la rece cu trei liniieste conceput pentru producătorii care au nevoie de o producție mai mare din tuburi sau bare cu diametru mic și mediu, fără a instala trei bancuri separate. Deseneazătrei piese de prelucrat simultanprin trei matrițe paralele, în timp ce bancul de spate rotativ motorizat pregătește și indexează următoarele piese de prelucrat pentru ciclul următor.

Principala problemă de producție nu este doar forța de tragere. În producția de tuburi cu volum mare, încărcarea, poziționarea și întoarcerea căruciorului pot consuma o parte semnificativă a ciclului. Această mașină abordează acest blocaj prin combinaretragere cu trei fire, indexare rotativă, prindere automată, tragere și întoarcere căruciorîntr-un singur sistem de producție. Rezultatul este o producție mai mare per mașină și o manipulare manuală mai mică.

Aparatele din seria FangRong FR sunt disponibile de la5 până la 20 de toneforța de tragere, cu viteze de tragere de25-28 m/minși desenând lovituri de7-9 m. Configurațiile de desenare a tubului pot fi echipate cu un dorn intern pentru a controla diametrul intern și grosimea peretelui.

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

Un banc de tragere convențional cu o singură linie procesează o piesă de prelucrat pe cursă de desen. Atunci când cererea de producție crește, opțiunile obișnuite sunt adăugarea mai multor mașini, creșterea schimburilor sau acceptarea timpilor de livrare mai lungi. Adăugarea de mașini mărește spațiul de podea, operatorii, echipamentele auxiliare și punctele de întreținere.

Configurația cu trei linii combină în schimb trei poziții de desen într-o singură mașină. Thebancă cu spate rotativăeste deosebit de utilă atunci când aceeași specificație pentru tub sau bară este produsă în mod repetat. Piesele de prelucrat pot fi poziționate înainte de finalizarea ciclului de desenare, reducând timpul petrecut în așteptarea încărcării și alinierii manuale.

De exemplu, un producător de tuburi de cupru care utilizează o configurație FR-76 pentru tubulatura de aer condiționat poate rula trei tuburi în fiecare cursă de desen în loc să le proceseze secvenţial. În această aplicație, funcția de indexare rotativă este mai importantă decât simpla creștere a vitezei de tragere, deoarece volumul producției este puternic afectat de timpul de încărcare și poziționare.

Cum funcționează

1. Încărcare rotativă
Tuburile sau barele sunt așezate pe banca rotativă din spate. Mecanismul de indexare motorizat poziționează cu precizie următoarele piese de prelucrat cu cele trei linii de desen.

2. Hrănire și îndreptare
Piesele de prelucrat sunt alimentate spre matrițe și prinse. Îndreptarea poate fi efectuată înainte de tragere pentru a reduce suficient capătul tubului sau al barei pentru o intrare sigură a matriței. O unitate de indicare integrată poate fi specificată acolo unde procesul de producție o cere.

3. Desen cu trei fire
Căruciorul de tragere trage trei piese de prelucrat prin matrițele respective în același timp. O transmisie cu lanț dublu distribuie sarcina de tragere pe cărucior și reduce riscul de încărcare neuniformă între cele trei poziții de tragere.

4. Descărcarea produsului
După finalizarea cursei de desenare, piesele finite sunt descărcate și căruciorul revine la poziția de pornire.

5. Indexare rotativă și repetare
Bancul din spate indexează următoarele piese de prelucrat pregătite în poziție și începe următorul ciclu de desenare.

PLC și HMI controlează alimentarea, strângerea, desenarea, indexarea și întoarcerea căruciorului. Funcționarea cu un singur, dublu și trei catene poate fi configurată în funcție de cerințele de producție.

Unde contează fiecare caracteristică

Desen cu trei fireeste valoroasă atunci când același produs este fabricat în cantități mari. Dacă producția constă în principal din loturi mici cu schimbări frecvente de dimensiune, avantajul de productivitate este mai mic deoarece modificările de configurare și scule devin o parte mai mare din timpul total de producție.

Indexarea rotativăeste cel mai util atunci când timpul de încărcare este un blocaj recurent. Un banc rotativ permite poziționarea mai eficientă a următoarelor piese de prelucrat, ceea ce este deosebit de util pentru producția cu cursă lungă, unde pregătirea manuală între cicluri ar reduce altfel utilizarea mașinii. Pentru producția de volum redus, această caracteristică poate avea un impact mai mic asupra costului total.

Transmisie cu lanț dubludevine mai importantă pe măsură ce forța de tragere crește. Tragerea echilibrată ajută la menținerea aliniate a căruciorului și a matriței. Acest lucru contează atunci când trei fire trebuie să mențină rezultate dimensionale similare; este mai puțin critic pentru aplicații foarte ușoare unde forța de tragere este scăzută.

Desen interior al dornuluieste important atunci când trebuie controlate atât diametrul exterior, cât și diametrul interior sau grosimea peretelui. Pentru aplicațiile în care doar diametrul exterior este critic, este posibil să nu fie necesar echipamentul cu dorn.

Caracteristici cheie și beneficii de producție

1. Trei tuburi sau bare desenate într-o singură cursă
Trei piese identice sunt prelucrate simultan, crescând randamentul per ciclu de desenare fără a adăuga trei mașini independente. Un furnizor de componente auto, de exemplu, poate utiliza configurația pentru producția repetată a componentelor tubulare cu diametru mic, unde volumul ciclului este mai important decât schimbările frecvente ale produsului.

2. Banc de indexare rotativ motorizat
Bancul rotativ reduce repoziționarea manuală între ciclurile de desen și menține următoarele piese de prelucrat pregătite pentru aliniere. Acest lucru este util în special pentru producția de tuburi HVAC și de refrigerare, unde ciclurile lungi de producție fac ca fiecare reducere a timpului de non-destire să fie semnificativă.

3. Unitate cu lanț dublu
Două lanțuri transferă sarcina de tragere pe cărucior, ajutând la distribuirea forței mai uniform în cele trei poziții de tragere. În producția de țevi de oțel, acest lucru devine important atunci când forțele de tragere mai mari ar putea crește altfel erorile de aliniere, încărcarea neuniformă a matriței sau variația între toroane.

4. Viteza de tragere pana la 28 m/min
FR-50 și FR-76 au o viteză de până la 28 m/min, în timp ce FR-100 și FR-120 sunt evaluate la 25 m/min. Viteza mare este utilă atunci când procesul din amonte poate furniza continuu material, iar manipularea din aval poate ține pasul. Nu este automat mai bun pentru fiecare produs, deoarece lubrifierea, calitatea materialului, reducerea per trecere și cerințele de suprafață pot limita viteza practică de tragere.

5. Desen dorn pentru dimensiunile tubului
Mandrinul permite controlul diametrului interior al tubului și al grosimii peretelui în timpul tragerii. Acest lucru este relevant pentru tuburile hidraulice, tuburile de precizie din oțel inoxidabil și alte produse în care consistența dimensională în interiorul tubului este la fel de importantă ca și diametrul exterior.

6. Retur rapid la transport
Un motor separat de retur readuce căruciorul înapoi după cursa de tragere. Acest lucru reduce partea neproductivă a ciclului, care devine din ce în ce mai importantă atunci când mașina rulează schimburi lungi de producție.

7. Funcționare flexibilă a firelor
Mașina automată rotativă de desenat la rece cu trei linii poate fi configurată pentru producție cu un singur, dublu sau trei fire. Operarea cu trei componente este preferată pentru comenzile cu volum mare, în timp ce operarea cu o singură catenă poate fi utilă în timpul încercărilor, comenzilor mai mici sau verificării procesului.

8. Control PLC și HMI
Sistemul de control coordonează alimentarea, strângerea, trasarea, indexarea rotativă, descărcarea și întoarcerea căruciorului. Acest lucru reduce dependența de secvențierea manuală și face ciclul de operare mai ușor de monitorizat și repetat.

Specificatii tehnice

Cum să alegi modelul potrivit

Nu selectați un banc de tracțiune numai după tonajul nominal. Forța de tragere necesară depinde decalitatea materialului, dimensiunile de pornire, dimensiunile finite, reducerea suprafeței, frecarea, lubrifierea și numărul de fire care rulează simultan.

Pentru o mașină cu trei fire, forța de tragere disponibilă trebuie să acopere cerințele combinate ale tuturor celor trei piese de prelucrat. Un model de 5 tone poate fi suficient pentru trei tuburi mici cu reducere moderată, în timp ce modelele cu tonaj mai mare sunt mai potrivite pentru secțiuni mai mari, oțeluri cu rezistență mai mare sau reduceri solicitante.

Cursa este importantă atunci când se produc produse lungi. O cursă mai lungă poate reduce numărul de cicluri de desenare necesare pentru o anumită lungime finită, dar crește și amprenta mașinii. Prin urmare, viteza de tragere ar trebui evaluată împreună cu manipularea materialului, lubrifierea și capacitatea de tăiere în aval, mai degrabă decât considerată ca un număr izolat.

Parametrul tehnologiei FR-50 FR-76 FR-100 FR-120
Max. forta de tragere (tone) 5 10 15 20
Max. cursa de desen (m) 7 8 8 9
Viteza de tragere (m/min) 28 28 25 25
Motor de retur carucior (kW) 0.75 0.75 1.1 2.2
Model reductor ZQ550 ZQ650 ZQ850 ZQ1000
Pasul lanțului 2,5" 3" 4" 3" cu rând dublu
Puterea motorului principal (kW) 22 30 45 55
Dimensiuni totale L × L × H (mm) 17000 × 1300 × 1600 17500 × 1350 × 1600 18000 × 1400 × 1600 23000 × 2200 × 1800

Configurație standard:mașină de desenat, motor de antrenare principal, reductor, transmisie cu lanț dublu, cărucior de tragere, banc de indexare rotativ, suport de matriță triplu, sistem de control PLC și HMI. Echipamentul dornului este furnizat pentru configurațiile de tragere a tubului.

Echipament optional:unitate de indicare, cursă personalizată, automatizare suplimentară de alimentare și descărcare, scule și sisteme de dorn specifice aplicației.

Aplicații

Componente auto și motociclete

Folosit pentru tuburile amortizoare, tuburile coloanei de direcție, componentele arborelui de transmisie și alte piese tubulare de producție repetată. Un furnizor de automobile de nivel 1 care utilizează un banc de tragere rotativ cu trei linii FR-100 poate procesa trei tuburi pe cursă, reducând nevoia de a opera mai multe mașini cu o singură linie în paralel. Sistemul de încărcare rotativă este deosebit de util atunci când aceeași specificație a tubului este produsă continuu.

Tuburi HVAC și refrigerare

Tuburile din cupru și aluminiu pentru schimbătoare de căldură și sisteme de aer condiționat beneficiază de un randament ridicat și de control dimensional repetabil. Într-un scenariu de producție de tuburi de cupru, un FR-76 poate procesa trei tuburi simultan, în timp ce bancul rotativ pregătește următorul set, reducând timpul de nefuncționare legat de încărcare.

Cilindri hidraulici și pneumatici

Tuburile cilindrice cu diametru mic necesită dimensiuni exterioare controlate și, în multe aplicații, grosime constantă a peretelui. Un FR-120 poate fi selectat atunci când forța de tragere combinată a trei tuburi de oțel necesită o mașină de capacitate mai mare. Aranjamentul cu lanț dublu ajută la menținerea încărcării echilibrate între cele trei fire.

Electrice și Electronice

Componentele tubulare din cupru și aluminiu, tuburile de răcire și alte secțiuni conductoare pot fi prelucrate acolo unde repetabilitate și volumul de producție justifică desenul cu mai multe fire. Pentru secțiuni goale mici, funcționarea cu trei fire poate crește randamentul fără a necesita trei instalații complete de banc de tracțiune.

Tuburi medicale și de precizie

Tuburile de precizie și hipotuburile din oțel inoxidabil necesită un control mai strict al procesului decât tuburile structurale generale. Un scenariu de producție de tuburi medicale poate folosi un FR-50 pentru trefilarea cu trei fire a tuburilor mici din oțel inoxidabil, alinierea și controlul dornului devenind mai importante decât forța maximă de tragere.

Inginerie generală

Mașina rotativă automată de desenat la rece cu trei linii poate fi aplicată și la tuburi de rulment de precizie, tuburi de instrumente, secțiuni structurale goale mici și alte aplicații cu producție repetată de tuburi sau bare în care trei piese identice pot fi desenate în paralel.

Ingineria fabricii și controlul calității

Three Lines Automatic Rotary Cold Drawing Machine Factory

Dongguan Fangrong Metallurgical Equipment Co., Ltd.şiYangjiang Fangrong Machinery Co., Ltd.sprijină fabricarea, asamblarea, testarea și livrarea mașinilor. Procesul de producție se concentrează pe piesele care afectează direct precizia desenului pe trei linii: șine de ghidare, alinierea suportului matriței, structura căruciorului, transmisia cu lanț și indexarea rotativă.

Procesul de producție

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. Ingineria aplicațiilor— Forța de tragere, programul de trecere, aranjarea matrițelor, cerințele dornului și secvența de indexare rotativă sunt determinate din materialul și dimensiunile finite ale clientului.

2. Inspecția materialului— Principalele componente structurale și de transmisie sunt verificate înainte de prelucrare și asamblare.

3. Prelucrare de precizie— Șinele de ghidare, suporturile de matriță și alte componente critice pentru aliniere sunt prelucrate la toleranțele dimensionale necesare.

4. Ansamblul motor și cărucior— Cutia de viteze, lanțurile, pinioanele, componentele de transport și de tensionare sunt asamblate și verificate înainte de integrarea finală.

5. Alinierea pe trei linii— Cele trei poziții de desen sunt aliniate pentru a reduce variația cauzată de poziționarea inconsecventă a matriței.

6. Punerea în funcțiune a PLC și HMI— Se testează secvențele de trasare, strângere, indexare, descărcare și retur.

7. Proba de desen— Acolo unde sunt disponibile mostre pentru clienți, toate cele trei linii pot fi testate simultan pentru a evalua forța de tragere, consistența vitezei și rezultatele dimensionale.

8. Inspecție finală— Funcționarea mecanică, siguranța electrică, tensiunea lanțului, lubrifierea, scurgerile de ulei și dimensiunile produsului finit sunt verificate înainte de expediere.

Ce verificăm înainte de expediere

Pentru un banc de tragere cu trei linii, verificarea dacă mașina funcționează pur și simplu nu este suficientă. Punctele importante de acceptare din fabrică sunt dacă cele trei poziții de desen funcționează în mod constant, dacă căruciorul rămâne aliniat corespunzător sub sarcină, dacă bancul rotativ indexează cu acuratețe și dacă produsele finite din cele trei fire îndeplinesc dimensiunile cerute.

De ce FangRong

FangRong Three Lines Automatic Rotary Cold Drawing Machine

Inginerie Drawbench din 1998
FangRong a dezvoltat echipamente de trefilare la rece din 1998, cu experiență în transmisie mecanică, trefilare multi-toroane, aliniere matrițelor și manipulare automată.

Experiență de producție pe mai multe linii
Designul cu trei linii necesită mai mult decât simpla adăugare a două matrițe suplimentare. Distribuția forței, rigiditatea căruciorului, alinierea matrițelor și sincronizarea afectează toate dacă cele trei fire produc rezultate comparabile. Acești factori sunt luați în considerare în timpul configurării mașinii.

Inginerie bazată pe aplicații
Selectarea modelului se bazează pe material, dimensiunile de pornire, dimensiunile finite, reducerea și producția necesară. Clienții pot furniza specificații pentru tuburi sau bare pentru calculul forței de tragere și selectarea mașinii înainte de a comanda.

Testare de acceptare din fabrică
Mașinile sunt inspectate înainte de expediere, cu atenție la sincronizarea pe trei linii, funcționarea mecanică, comenzile electrice și performanța desenului. Materialul clientului poate fi folosit pentru testare atunci când mostrele sunt furnizate în avans.

Instalare și punere în funcțiune
Asistența acoperă desenele fundației, supravegherea instalării, punerea în funcțiune, instruirea operatorilor, piese de schimb și depanarea de la distanță.

Certificari si standarde aplicabile

Three Lines Automatic Rotary Cold Drawing Machine Certifications

ISO 9001:2015— Sistem de management al calității care acoperă procesele relevante de proiectare, producție și servicii. Certificat Nr. UQ231211R1.

Marcaj CE— Modelele standard FR sunt furnizate pentru conformitate cu cerințele europene aplicabile de siguranță a mașinilor. Documentația furnizată a mașinii identifică directivele aplicabile, standardele și baza de evaluare a conformității pentru configurația comandată.

Inspecție SGS— Inspecția terță parte poate fi organizată în funcție de cerințele proiectului și de domeniul de inspecție convenit.

Design de mașină susținut de brevet— FangRong a dezvoltat tehnologii brevetate care acoperă domenii precum tensionarea lanțului, menținerea matrițelor cu mai multe fire și sistemele de dorn cu schimbare rapidă.

Important pentru cumpărătorii din UE:Conformitatea CE trebuie evaluată în raport cu configurația completă a mașinii și cu reglementările aplicabile la momentul introducerii mașinii pe piața UE. Declarația de conformitate exactă și standardele EN aplicabile trebuie confirmate cu cotația și documentația tehnică.

MOQ și livrare

MOQ:1 set. Pentru achiziții repetate sau proiecte cu mai multe mașini, prețurile pe niveluri pot fi cotate în funcție de cantitate și configurație.

Cantitatea Comanda Prețuri Note
1 set Preț unitar standard - cotat Potrivit pentru proiecte cu o singură mașină
2-4 seturi Preț de volum - cotat Prețul depinde de configurații identice sau personalizate
5+ seturi Prețul proiectului - cotat Prețuri speciale disponibile pentru comenzile în loturi

Livrare pentru comenzi standard:aproximativ30-60 de zilepentru configurațiile standard FR-50 și FR-76, sub rezerva specificațiilor finale, programului de producție și condițiilor de plată.

Livrare pentru comenzi standard de capacitate mai mare:aproximativ90-120 de zilepentru FR-100 și FR-120, în funcție de configurație și programul de producție.

Comenzi accelerate:un program accelerat de producție poate fi evaluat înainte de confirmarea comenzii. Timpul efectiv de livrare rapid depinde de modelul mașinii, personalizare, disponibilitatea componentelor și capacitatea fabricii și ar trebui confirmat în contractul de achiziție, mai degrabă decât anunțat ca număr fix.

Pentru o cotație exactă, furnizațicalitatea materialului, diametrul exterior de pornire și grosimea peretelui, diametrul exterior final și grosimea peretelui, lungimea tubului sau a barei, puterea necesară, numărul de treceri de desen și portul de destinație. Acești parametri determină tonajul mașinii, uneltele și configurația producției.

Ambalare și transport

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

Mașina rotativă automată de desenat la rece cu trei linii este pregătită pentru transport internațional cu ambalaje de export, protecție împotriva umidității și protecție împotriva coroziunii pentru componentele mecanice și prelucrate expuse. Ansamblurile mari pot fi separate acolo unde este necesar prin dimensiunile containerului și aranjamentele de transport.

Înainte de expediere, lista de ambalare, dimensiunile mașinii, greutatea brută și aranjamentul de încărcare trebuie confirmate, deoarece mașinile din seria FR sunt echipamente lungi cu lungimi totale de aproximativ 17-23 de metri. Prin urmare, selecția containerului și încărcarea din fabrică trebuie planificate înainte de expediere și nu după finalizarea mașinii.

FAQ

1. Cum aleg modelul potrivit pentru tubul sau bara mea?

Selectarea modelului depinde în principal de diametrul piesei de prelucrat, material, reducerea necesară pe trecere, forța de tragere și volumul de producție. FR-50 și FR-76 sunt potrivite pentru tuburi și bare de dimensiuni mai mici, în timp ce FR-100 și FR-120 sunt destinate pentru diametre mai mari și sarcini de tragere mai mari. Pentru o recomandare precisă, furnizați calitatea materialului, diametrul de pornire, diametrul final, grosimea peretelui și puterea necesară.

2. Care este avantajul unei mașini rotative de desenat la rece cu trei linii?

Mașina poate procesa trei piese de prelucrat în timpul aceluiași ciclu de tragere, ceea ce o face utilă atunci când volumul de producție este mare, dar fabrica nu dorește să instaleze trei bancuri de tragere separate. Sistemul de indexare rotativă transferă următoarea piesă de prelucrat în poziția de desenare, reducând încărcarea și descărcarea repetată între cicluri. Avantajul efectiv al productivității depinde de material, lungimea desenului, reducerea și timpul de încărcare.

3. Ce materiale poate procesa acest banc de tragere cu trei linii?

Mașina poate fi configurată pentru oțel carbon, oțel inoxidabil, cupru, aluminiu și materiale din aliaje selectate. Rezistența materialului și ductilitatea determină forța de tragere necesară, designul matriței și reducerea permisă. De exemplu, oțelul inoxidabil necesită în mod normal o reducere și o lubrifiere mai controlată decât aliajele mai moi de cupru sau aluminiu.

4. Ce reducere se poate obține într-o singură trecere de tragere?

Reducerile tipice sunt de aproximativ 25–35% pentru oțel carbon și 15–25% pentru oțel inoxidabil și alte aliaje cu rezistență mai mare, în funcție de starea de pornire, geometria tubului, scule și lubrifiere. Reducerea practică maximă ar trebui calculată din materialul real și cerințele dimensionale, mai degrabă decât selectată doar din forța nominală de tragere a mașinii.

5. Poate mașina să mențină toleranțe dimensionale strânse?

Da, când se utilizează matrița, dornul, pregătirea materialului și condițiile de lubrifiere corecte. Configurația cu trei linii este proiectată pentru desenarea repetabilă a tuburilor și a barelor, în timp ce precizia dimensională finală depinde și de toleranțele materialului de intrare și de starea sculelor. Pentru aplicațiile care necesită un control strâns al ID, OD sau grosimea peretelui, toleranța necesară trebuie specificată înainte de ofertă.

6. Mașina standard include matrița, dornul și sistemul de control?

Configurația standard poate include sistemul de antrenare principal, cutia de viteze, mecanism de tragere cu lanț dublu, cărucior de tragere, suport de matriță cu trei linii, sistem de dorn, banc rotativ, sistem de control PLC și HMI. Configurația sculelor trebuie confirmată în funcție de dimensiunile și materialul tubului sau barei clientului. Mandrinele speciale, matrițele sau echipamentele de manipulare automată pot fi specificate atunci când este necesar.

7. Cât timp durează fabricarea și livrarea mașinii?

Timpul obișnuit de producție este de aproximativ 30-60 de zile pentru modelele FR-50 și FR-76 și de aproximativ 90-120 de zile pentru mașinile mai mari FR-100 și FR-120. Aceste perioade se pot schimba în funcție de configurația mașinii, scule, automatizare și sarcina de producție din fabrică. Dacă este necesară o comandă accelerată, spațiul de producție disponibil trebuie confirmat înainte de emiterea comenzii de cumpărare.

8. Ce informații ar trebui să furnizez pentru a obține o cotație corectă?

Furnizați calitatea materialului, tipul de tub sau bară, dimensiunile inițiale și finite, lungimea desenului, reducerea necesară, capacitatea de producție țintă, cerințele de scule și sursa de alimentare. Pentru oferta comercială, furnizorul trebuie să confirme, de asemenea, MOQ, prețul unitar bazat pe cantitate, prețul FOB și portul de plecare numit, timpul de livrare standard sau accelerat, termenii de garanție și piesele de schimb incluse. Acest lucru împiedică configurația mașinii citată să fie diferită de cerința de producție.

Trimite o anchetă
Informatii de contact
Spuneți-ne despre materialul dvs., specificațiile produsului, procesul de producție și cerințele de echipamente. FangRong poate discuta despre mașină de desenat la rece, matrițe de desen, mașină de îndreptat și soluții personalizate pentru aplicația dvs.
Evaluare:
5.0
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta